
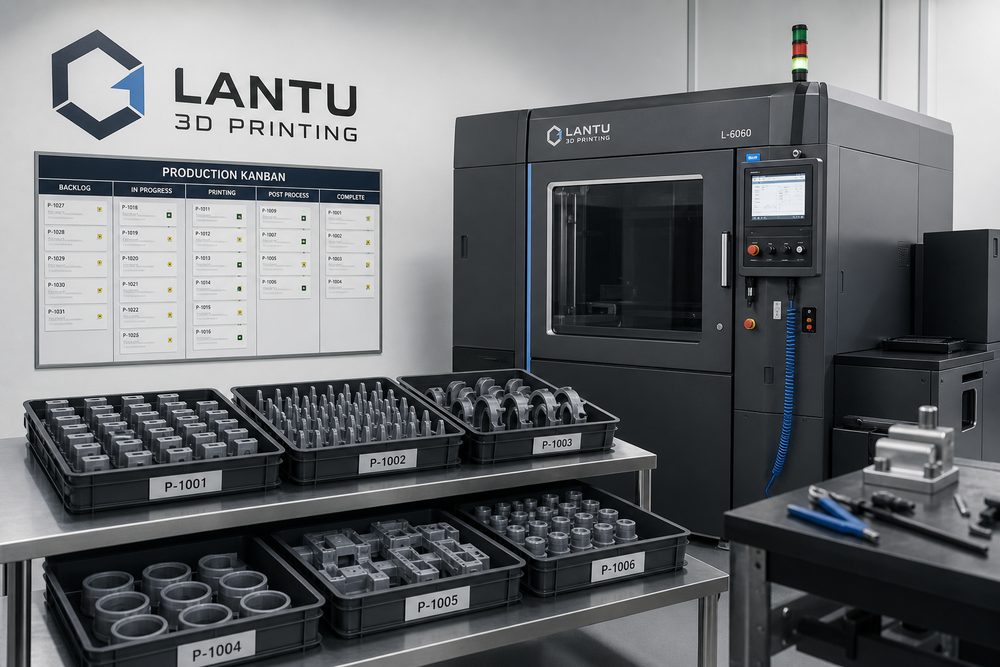
Введение: сложность мелкосерийного производства не в «печати», а в «стабильном воспроизведении»
Когда компании впервые сталкиваются с мелкосерийным 3D-производством, его часто воспринимают как «если образец прошёл, то потом просто напечатать ещё несколько десятков штук». На практике же настоящие трудности чаще всего возникают в повторяемости, однородности партий, ритме поставок и управлении изменениями. Удачный образец ещё не означает, что 50, 200 или 500 изделий можно изготовить с тем же качеством. Партия материала, ориентация размещения, трудоёмкость постобработки, доля контрольной выборки, способ упаковки — всё это влияет на итоговый результат поставки.
«Ланьту 3D» уделяет особое внимание управлению полным жизненным циклом — от чертежа и проектирования до технологического процесса и фактической поставки. Для мелкосерийных заказов платформа должна одновременно отвечать на три вопроса: какая версия подтверждена клиентом, кто отвечает за каждый этап производства и как до отгрузки доказать, что каждое изделие соответствует требованиям. Только если эти вопросы решены заранее, мелкосерийное производство не превращается во временную аварию, которую приходится тушить за счёт опыта и срочных мер.
1. Сначала зафиксировать требования: перевести «можно напечатать» в «можно поставлять серийно»
До запуска мелкосерийного производства необходимо зафиксировать три группы требований: версию модели, технологические параметры и критерии приёмки. Для файлов модели рекомендуется сохранять номер версии, например V1.3, V1.4, и указывать причину изменений, чтобы избежать путаницы, если клиент отправит новый файл уже в процессе производства. Технологические параметры должны как минимум включать материал, технологию формирования, толщину слоя, ориентацию размещения, стратегию поддержек, способ постобработки и требования к цвету.
Например, для деталей из нейлона, изготовленных по технологии SLS, если на этапе образца использовалась толщина слоя 0,12 мм, естественный белый цвет и поставка после пескоструйной обработки, то на этапе серии не следует произвольно переходить на толщину слоя 0,10 мм или окрашивание. На первый взгляд небольшие изменения могут повлиять на размеры, тактильные ощущения поверхности и посадочные зазоры. Для сборочных изделий перед серийным запуском рекомендуется выполнить подтверждение 3–5 комплектов первых изделий и внести в список приёмки ключевые размеры, усилие защёлкивания и сопряжение отверстий.
2. Планирование производства должно вестись по партиям: баланс между эффективностью оборудования и стабильностью
Загрузка оборудования в 3D-печати обычно зависит от плотности размещения изделий, однако в мелкосерийном производстве нельзя ориентироваться только на максимальное заполнение камеры. Для деталей, чувствительных к точности размеров, следует избегать смешивания в одной партии изделий с разной ориентацией, разной толщиной стенок и разными требованиями к постобработке. Рациональная партия должна иметь один и тот же материал, близкое технологическое окно и единые требования к поставке.
Для диспетчеризации производства можно использовать трёхуровневую систему обозначений: «номер партии заказа + номер задачи оборудования + номер задачи постобработки». Номер партии заказа используется для прослеживаемости при передаче клиенту, номер задачи оборудования фиксирует принтер, номер партии материала, время начала и окончания, а номер задачи постобработки — операции очистки от порошка, отверждения, шлифовки, окрашивания, нанесения покрытия или сборки. Так, даже если возникнет отклонение по одной детали, можно быстро определить, связана ли проблема с формованием, постобработкой или упаковкой и транспортировкой.
3. Контроль качества нельзя ограничивать финальной проверкой: записи по процессу не менее важны
Типичные риски мелких партий включают коробление, отклонение диаметра отверстий, повреждение тонких стенок, разницу в цвете поверхности и интерференцию при сборке. Рекомендуется разделить контроль качества на проверку первого изделия, выборочный контроль в процессе и финальную проверку перед отгрузкой. Проверка первого изделия фокусируется на правильности версии модели и технологии; выборочный контроль в процессе — на стабильности партии; финальная проверка перед отгрузкой — на внешнем виде, количестве, маркировке и упаковке.
Для заказов до 50 штук рекомендуется проверять критические размеры на 100%; для заказов свыше 100 штук — сочетать полный контроль критических размеров с выборочной проверкой общего внешнего вида. Если детали используются для функциональной верификации, рекомендуется фиксировать испытательную нагрузку, количество циклов сборки/разборки или температурные условия. Записи качества не должны быть чрезмерно сложными, но они обязаны отвечать на вопросы: «какая партия материала», «какое оборудование», «какие параметры», «кто проводил проверку» и «каков результат».
4. Управление поставкой: используйте чек-листы, чтобы снизить коммуникационные издержки
Перед поставкой необходимо подготовить упаковочный лист, сверку количества, защиту уязвимых участков и материалы для подтверждения клиентом. Детали с тонкими стенками, длинные тонкие детали, прозрачные смоляные изделия и окрашенные изделия следует упаковывать с разделителями, чтобы избежать царапин из-за трения при перевозке. Для многокомпонентных изделий рекомендуется упаковывать комплект в отдельный пакет и маркировать номер детали на упаковке в соответствии со списком BOM.
Кроме того, руководитель проекта должен включать в сопроводительную документацию ключевые изменения, возникшие в процессе производства. Например, клиент принял изменение ребра жёсткости в определённой зоне, по одному из цветов допускается незначительное различие партий, либо посадочное место было скорректировано по результатам проверки первого образца. Такие пояснения снижают риск споров после поставки и дают клиенту понятную основу для следующего повторного заказа.
5. Итог: суть управления мелкими партиями — превратить опыт в процесс
Ценность мелкосерийного 3D-производства заключается в скорости, гибкости и низкой стоимости оснастки, но чтобы оно действительно работало в коммерческой поставке, необходимо выстроить замкнутый цикл: от фиксации требований и партийного планирования до контроля качества по ходу процесса и упаковки с последующей отгрузкой. «Ланьту 3D» с помощью платформенного управления превращает конструкторский замысел в стабильную физическую поставку, чтобы мелкосерийные заказы больше не зависели от единичного опыта, а опирались на воспроизводимую, прослеживаемую и оптимизируемую производственную систему.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.