
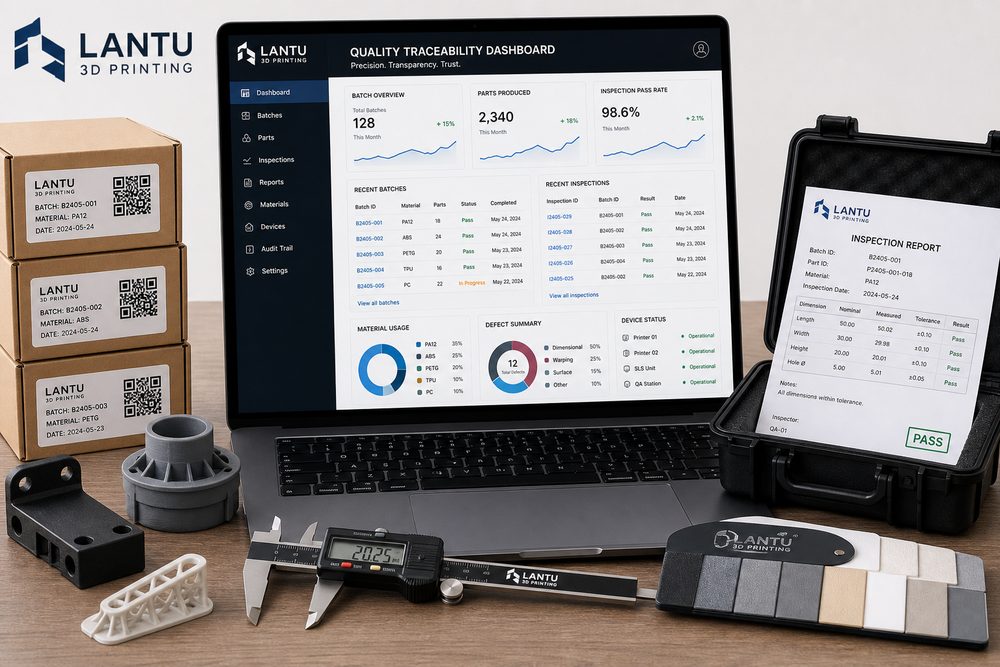
Pengenalan: Mengapa penghantaran berskala kecil memerlukan kebolehkesanan kualiti yang lebih tinggi
Dalam projek percetakan 3D, pelanggan sering beranggapan bahawa “skala kecil” bermakna proses boleh lebih fleksibel dan rekod boleh dibuat secara ringkas. Namun berdasarkan pengalaman projek lantu3D, penghantaran komponen fungsional sebanyak 10 unit, 50 unit atau 200 unit sebenarnya lebih mudah mengalami campur aduk versi, batch bahan yang tidak jelas, dan keadaan pasca-pemprosesan yang tidak konsisten. Terutama bagi bahagian SLS nilon, resin SLA dan komponen logam SLM, peralatan yang berbeza, orientasi susunan yang berbeza, serta batch pengawetan atau rawatan haba yang berbeza boleh menyebabkan saiz, kekuatan dan keadaan permukaan berubah dengan ketara. Kebolehkesanan kualiti bukan untuk mencari siapa yang salah selepas kejadian, tetapi untuk menghubungkan fail reka bentuk, parameter proses, keputusan pemeriksaan dan batch penghantaran, supaya setiap pesanan ulangan, kerja semula dan pencarian punca masalah mempunyai asas yang jelas.
1. Objek kebolehkesanan: dari fail model hingga label pembungkusan
Sistem kebolehkesanan yang berkesan sekurang-kurangnya merangkumi lima jenis maklumat. Pertama ialah input reka bentuk, termasuk versi fail sumber seperti STL, STEP dan OBJ, dimensi utama, ketebalan dinding, kelegaan pemasangan dan rekod pengesahan pelanggan. Kedua ialah laluan proses, contohnya bagi komponen nilon SLS: ketebalan lapisan 0.10-0.12 mm, nisbah penambahan serbuk baharu, arah orientasi dan masa penyejukan; bagi komponen resin SLA: ketebalan lapisan 0.05-0.10 mm, strategi sokongan dan tempoh pengawetan sekunder; manakala bagi komponen logam, nombor batch serbuk, kuasa laser, jarak imbasan dan lengkung rawatan haba perlu direkodkan. Ketiga ialah peralatan pengeluaran dan masa operasi, sekurang-kurangnya perlu dapat dikesan hingga nombor mesin, nombor tugas, masa mula, masa tamat dan operator. Keempat ialah pasca-pemprosesan dan pemeriksaan, termasuk pembuangan serbuk, pembersihan, letupan pasir, pewarnaan, pengisaran serta rekod pemeriksaan CMM atau kaliper. Kelima ialah label pembungkusan dan pengangkutan, supaya setiap kotak mempunyai batch sendiri, setiap komponen mempunyai kod sendiri atau setiap beg mempunyai kod sendiri, sekali gus mengelakkan rantaian terputus di pihak penghantaran.
2. Titik putus biasa: mengapa isu kualiti sukar dikesan puncanya
Kegagalan kebolehkesanan biasanya bukan kerana tiada rekod, tetapi kerana rekod tidak saling berkait. Satu masalah yang lazim ialah pengurusan nama fail yang bercelaru: pelanggan menghantar fail bernama “final”, “final2” atau “versi akhir yang disahkan”, dan jika pihak pengeluaran tidak membekukan versi, maka apabila pemeriksaan kemudian mendapati sisihan pada lubang, sukar untuk menentukan sama ada ia berpunca daripada pengubahsuaian model, ralat pemotongan lapisan atau ubah bentuk semasa pengeluaran. Titik putus kedua ialah batch bahan tidak dipautkan kepada pesanan, contohnya projek nylon PA12 yang sama merentasi dua kali penambahan serbuk; jika keadaan serbuk dan nisbah penambahan baharu tidak direkodkan, perbezaan kestabilan dimensi tidak dapat dijelaskan. Titik putus ketiga ialah pasca-pemprosesan yang disumber luar atau dilaksanakan secara berperingkat; jika tekanan letupan pasir, suhu pewarnaan dan tempoh pengawetan tidak dicatat, aduan visual akan bertukar menjadi pertikaian subjektif. Titik putus keempat ialah penggabungan semula pembungkusan; apabila komponen kecil dihantar bersama-sama, jika label hanya menyatakan nama projek tanpa batch dan kuantiti, pasukan selepas jualan yang menerima foto juga tidak dapat mengesan punca dengan cepat.
3. Jadual kebolehkesanan gaya lantu3D: medan yang disyorkan untuk direkodkan
Adalah disyorkan agar setiap projek membina rekod enam bahagian: pesanan-fail-tugas-batch-pemeriksaan-penghantaran. Bahagian pesanan mencatat nombor pelanggan, tujuan penggunaan, kuantiti, tarikh serah dan tahap risiko; bahagian fail mencatat nilai cincangan fail, nombor versi, masa pengesahan dan tangkapan skrin dimensi utama; bahagian tugas mencatat bahan, proses, mesin, ketebalan lapisan, arah orientasi dan strategi sokongan; bahagian batch mencatat nombor batch bahan, masa pengeluaran, operator, hentian luar biasa dan nota kerja semula; bahagian pemeriksaan mencatat kadar pensampelan, alat pemeriksaan, nilai sebenar dimensi utama, keputusan rupa dan foto; bahagian penghantaran mencatat kaedah pembungkusan, nombor kotak, nombor penjejakan dan senarai kandungan. Bagi komponen fungsional, disyorkan supaya dimensi utama diperiksa sekurang-kurangnya pada tahap AQL 1.5 atau mengikut persampelan dalam perjanjian pelanggan; bagi komponen pemasangan, disyorkan agar foto atau video pemasangan percubaan disimpan; bagi komponen rupa, disyorkan agar perbandingan perbezaan warna, tekstur dan keadaan permukaan sebelum dan selepas rawatan disimpan.
4. Pelaksanaan digital: jangan biarkan kebolehkesanan menjadi beban tambahan
Sistem kebolehkesanan tidak semestinya perlu bermula dengan MES yang kompleks. Pasukan kecil boleh terlebih dahulu menggunakan peraturan penamaan yang seragam, label kod QR, hamparan awan dan templat folder untuk membina rantaian asas. Kuncinya ialah memastikan rekod dibuat pada titik proses, bukan diisi semula selepas projek tamat. Semasa menerima pesanan, nombor projek dijana; semasa pengesahan reka bentuk, versi fail dibekukan; semasa pemotongan lapisan, nombor tugas dipautkan; selepas pengeluaran selesai, foto dimuat naik secara automatik atau manual; selepas pemeriksaan, dimensi utama direkodkan; sebelum penghantaran, label batch dicetak. Bagi pesanan berulang, sistem harus dapat menyalin terus laluan proses sebelum ini dan memberi peringatan sama ada batch bahan, status peralatan dan syarat pasca-pemprosesan telah berubah. Ini bukan sahaja meningkatkan kecekapan, tetapi juga mengurangkan risiko yang timbul daripada “ingatan berasaskan pengalaman”.
5. Nilai perniagaan yang dibawa oleh kebolehkesanan
Nilai kebolehkesanan kualiti terletak pada tiga aspek. Pertama ialah mengurangkan kos komunikasi; apabila pelanggan memberi maklum balas bahawa “satu batch klip terlalu ketat”, pasukan boleh mengesan versi fail, batch bahan dan rekod pemeriksaan dalam masa 30 minit, bukannya menyemak semula keseluruhan sejarah sembang. Kedua ialah menyokong penambahbaikan berterusan; contohnya, jika analisis mendapati komponen berdinding nipis tertentu mempunyai kadar melendut yang lebih tinggi apabila disusun menegak, maka arah orientasi boleh diselaraskan atau cadangan rusuk pengukuh boleh ditambah. Ketiga ialah meningkatkan kepercayaan pelanggan, khususnya bagi projek seperti bekas peralatan perubatan, jig robot dan komponen pengesahan automotif; pelanggan bukan sahaja melihat harga seunit, tetapi juga sama ada pembekal mampu menghasilkan semula secara stabil, menerangkan perbezaan dengan jelas dan menanggung tanggungjawab penghantaran.
Kesimpulan
Kebolehkesanan kualiti percetakan 3D bukan alat pengurusan yang hanya diperlukan oleh kilang besar, tetapi keupayaan asas dalam senario berskala kecil, pelbagai jenis dan penghantaran pantas. lantu3D mencadangkan syarikat bermula daripada pembekuan versi fail, rekod parameter proses, label batch dan data pemeriksaan untuk membina rantaian penghantaran yang boleh dicari, dinilai semula dan diguna semula. Apabila kebolehkesanan menjadi sebahagian daripada proses harian, masalah kualiti tidak lagi hanya menjadi tekanan selepas jualan, tetapi akan bertukar menjadi peluang untuk pengoptimuman proses dan peningkatan hubungan pelanggan.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.