
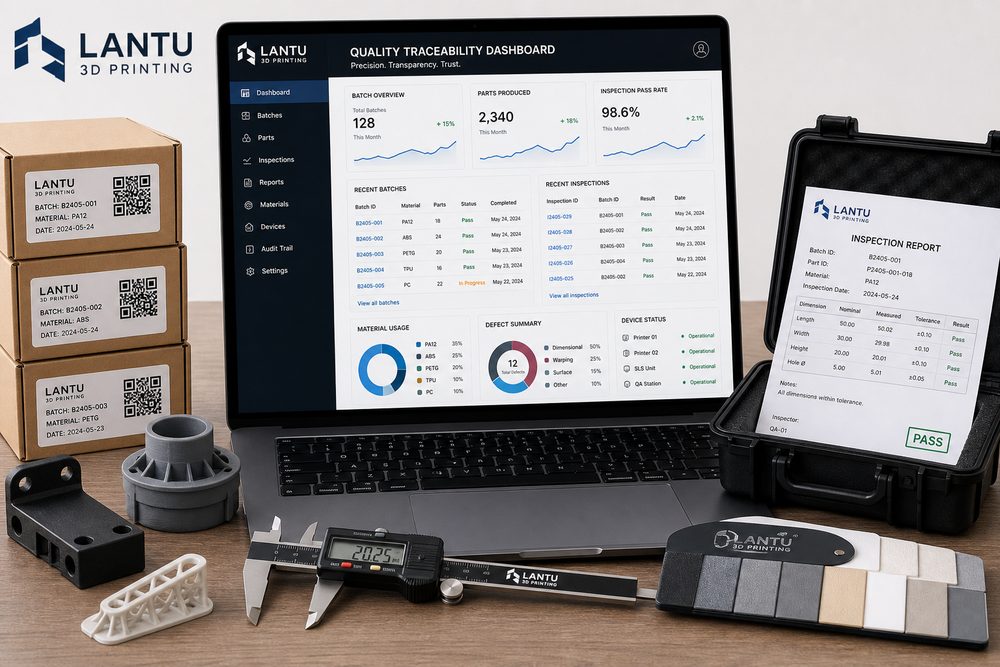
Giriş: Küçük seri teslimatta kalite izlenebilirlik neden daha da önemlidir
3D baskı projelerinde müşteriler çoğu zaman “küçük seri” ifadesinin daha esnek bir süreç ve daha az kayıt anlamına geldiğini düşünür. Ancak lantu3D’nin proje deneyimine göre 10, 50 ya da 200 adetlik fonksiyonel parça teslimatlarında sürüm karışıklığı, malzeme partisi belirsizliği ve son işlem koşullarındaki tutarsızlıklar çok daha kolay ortaya çıkar. Özellikle SLS naylon, SLA reçine ve metal SLM parçalarında; farklı ekipmanlar, farklı yerleşim yönleri ve farklı kürleme ya da ısıl işlem partileri boyut, dayanım ve yüzey durumunda fark edilir değişiklikler yaratabilir. Kalite izlenebilirlik sonradan suçlu aramak için değil, tasarım dosyalarını, proses parametrelerini, kontrol sonuçlarını ve teslimat partilerini birbirine bağlamak için vardır; böylece tekrar siparişlerde, yeniden üretimlerde ve sorun tespitinde somut bir dayanak oluşur.
1. İzlenebilirlik konusu: Model dosyasından paket etiketine uzanan tam zincir
Etkili bir izlenebilirlik sistemi en az beş tür bilgiyi kapsamalıdır. Birincisi tasarım girdileridir; STL, STEP, OBJ gibi kaynak dosyaların sürümleri, kritik ölçüler, et kalınlığı, montaj boşlukları ve müşteri onay kayıtları bunlara dahildir. İkincisi proses rotasıdır; örneğin SLS naylon parçalar için 0.10-0.12 mm katman kalınlığı, toz yenileme oranı, yerleşim yönü ve soğuma süresi; SLA reçine parçalar için 0.05-0.10 mm katman kalınlığı, destek stratejisi ve ikinci kürleme süresi; metal parçalar için ise toz parti numarası, lazer gücü, tarama aralığı ve ısıl işlem eğrisi kaydedilmelidir. Üçüncüsü üretim ekipmanı ve operasyon zamanıdır; en azından cihaz numarası, iş numarası, başlangıç ve bitiş zamanı ile operatör bilgisi izlenebilir olmalıdır. Dördüncüsü son işlem ve kontroldür; toz alma, yıkama, kumlama, boyama, zımparalama, CMM veya kumpas ölçüm kayıtları burada yer alır. Beşincisi ise paketleme ve sevkiyat etiketleridir; her koliye bir parti, her parçaya bir kod ya da her poşete bir kod verilmeli, böylece teslimat noktasında zincir kopmamalıdır.
2. Yaygın kopma noktaları: Kalite sorunlarının kökeni neden bulunamaz
İzlenebilirliğin bozulması çoğu zaman kayıt tutulmamasından değil, kayıtların birbirine bağlanamamasından kaynaklanır. Tipik sorunlardan biri dosya adlandırma karmaşasıdır: müşteri “final”, “final2”, “son onay” gibi dosyalar gönderir; üretim tarafı sürümü dondurmazsa, daha sonra delik konumu sapması tespit edildiğinde bunun model değişikliğinden mi, dilimleme hatasından mı yoksa üretim deformasyonundan mı kaynaklandığı anlaşılamaz. İkinci kopma noktası, malzeme partisinin siparişe bağlanmamasıdır. Örneğin aynı PA12 naylon projesi iki kez toz takviyesi ile üretildiyse ve toz durumu ile yenileme oranı kaydedilmediyse, boyutsal kararlılıktaki fark açıklanamaz. Üçüncü kopma noktası, son işlemin dışarıda yaptırılması veya parçalı uygulanmasıdır; kumlama basıncı, boyama sıcaklığı ve kürleme süresi kayıt altına alınmazsa yüzey şikayetleri öznel bir tartışmaya dönüşür. Dördüncü kopma noktası ise paketlerin yeniden birleştirilmesidir; küçük parçalar tek sevkiyatta birleştirildiğinde paket etiketinde yalnızca proje adı yazıyor, parti ve adet belirtilmiyorsa satış sonrası ekip gelen fotoğraflarla hızlı teşhis yapamaz.
3. lantu3D tarzı izlenebilirlik tablosu: Hangi alanlar kaydedilmeli
Her proje için “sipariş-dosya-görev-parti-kontrol-sevkiyat” şeklinde altı aşamalı bir kayıt yapısı önerilir. Sipariş aşamasında müşteri kodu, kullanım amacı, adet, teslim tarihi ve risk seviyesi kaydedilir; dosya aşamasında dosya hash değeri, sürüm numarası, onay zamanı ve kritik ölçü ekran görüntüleri tutulur; görev aşamasında malzeme, proses, ekipman, katman kalınlığı, yerleşim yönü ve destek stratejisi yazılır; parti aşamasında malzeme parti numarası, üretim zamanı, operatör, beklenmedik duruşlar ve yeniden işleme notları yer alır; kontrol aşamasında örnekleme oranı, ölçüm aracı, kritik ölçülerin gerçek değerleri, görünüm kararı ve fotoğraflar bulunur; sevkiyat aşamasında paketleme yöntemi, koli numarası, takip numarası ve koli içeriği listelenir. Fonksiyonel parçalar için kritik ölçülerin en az AQL 1.5 seviyesinde veya müşteri anlaşmasına göre örneklenmesi önerilir; montaj parçalarında deneme montajı fotoğrafı ya da videosu saklanmalıdır; görünür yüzeyli parçalar için ise renk farkı, doku ve yüzey işlem öncesi-sonrası karşılaştırma görselleri tutulmalıdır.
4. Dijital uygulama: İzlenebilirliği ek yük haline getirmeyin
İzlenebilirlik sistemi mutlaka karmaşık bir MES ile başlamak zorunda değildir. Küçük ekipler, standart adlandırma kuralları, QR kod etiketleri, bulut tabloları ve klasör şablonları ile temel zinciri kurabilir. Önemli olan kayıtların sürecin sonunda değil, süreç adımlarında oluşturulmasıdır. Sipariş alındığında proje numarası oluşturulur, tasarım onayında dosya sürümü dondurulur, dilimleme sırasında görev numarası bağlanır, üretim tamamlanınca fotoğraflar otomatik ya da manuel yüklenir, kontrol sonrası kritik ölçüler girilir ve sevkiyat öncesi parti etiketi basılır. Tekrar eden siparişlerde sistem, bir önceki proses rotasını doğrudan kopyalayabilmeli; malzeme partisi, ekipman durumu ve son işlem koşullarında değişiklik olup olmadığını da uyarmalıdır. Böylece hem verimlilik artar hem de “hafızaya güvenme” kaynaklı riskler azalır.
5. İzlenebilirliğin iş değeri
Kalite izlenebilirliğinin değeri üç noktada öne çıkar. Birincisi, iletişim maliyetini azaltmasıdır; müşteri “şu partideki klipsler biraz sıkı” dediğinde ekip sohbet kayıtlarını tekrar karıştırmak yerine 30 dakika içinde dosya sürümünü, malzeme partisini ve kontrol kayıtlarını bulabilir. İkincisi, sürekli iyileştirmeyi desteklemesidir; örneğin ince cidarlı bir parçanın dikey yerleşimde daha çok eğildiği görülürse yerleşim yönü değiştirilebilir veya takviye kaburga önerisi eklenebilir. Üçüncüsü, müşteri güvenini artırmasıdır; özellikle medikal cihaz gövdeleri, robot fikstürleri ve otomotiv doğrulama parçaları gibi projelerde müşteri yalnızca birim fiyatı değil, tedarikçinin aynı sonucu istikrarlı biçimde tekrarlayıp tekrarlayamadığını, farkları açıklayıp açıklayamadığını ve teslimat sorumluluğunu üstlenip üstlenemediğini de değerlendirir.
Sonuç
3D baskıda kalite izlenebilirlik, yalnızca büyük fabrikaların ihtiyaç duyduğu bir yönetim aracı değildir; küçük seri, çok çeşitli ve hızlı teslimat senaryolarının temel yetkinliğidir. lantu3D, işletmelere dosya sürümünün dondurulması, proses parametrelerinin kaydı, parti etiketleme ve kontrol verileri olmak üzere dört alandan başlamalarını ve zamanla sorgulanabilir, geri izlenebilir ve yeniden kullanılabilir bir teslimat zinciri kurmalarını önerir. İzlenebilirlik günlük iş akışının doğal bir parçası haline geldiğinde, kalite sorunları sadece satış sonrası baskı olmaktan çıkar; proses iyileştirme ve müşteri ilişkilerini güçlendirme fırsatına dönüşür.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.