
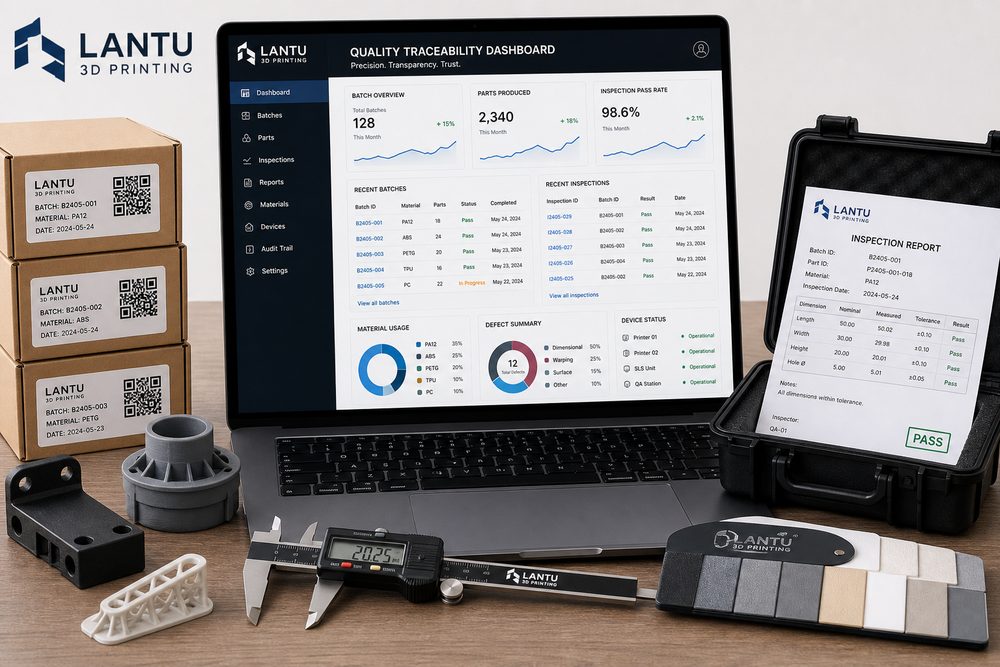
Introduction : pourquoi la petite série a davantage besoin de traçabilité qualité
Dans les projets d’impression 3D, les clients pensent souvent qu’un « petit volume » permet d’assouplir les processus et de simplifier les enregistrements. Pourtant, d’après l’expérience de projets, la livraison de 10, 50 ou 200 pièces fonctionnelles est justement plus susceptible de générer des mélanges de versions, des lots de matériaux mal identifiés et des conditions de post-traitement incohérentes. C’est particulièrement vrai pour les pièces en nylon SLS, en résine SLA et en métal SLM : selon l’équipement, l’orientation de fabrication, la polymérisation ou le traitement thermique, les dimensions, la résistance et l’état de surface peuvent varier de manière perceptible. La traçabilité qualité ne sert pas à désigner des responsables après coup ; elle relie les fichiers de conception, les paramètres de procédé, les résultats de contrôle et les lots livrés, afin que chaque réassort, chaque nouvelle commande et chaque recherche de cause repose sur des preuves.
1. Objet de la traçabilité : une chaîne complète, du modèle au libellé d’emballage
Un système de traçabilité efficace doit au minimum couvrir cinq catégories d’informations. Premièrement, les données d’entrée de conception, notamment les versions des fichiers sources STL, STEP ou OBJ, les dimensions critiques, l’épaisseur des parois, les jeux d’assemblage et les validations client. Deuxièmement, l’itinéraire de fabrication, par exemple pour des pièces en nylon SLS : épaisseur de couche de 0,10 à 0,12 mm, taux de recyclage de la poudre, orientation de pose et temps de refroidissement ; pour des pièces en résine SLA : épaisseur de couche de 0,05 à 0,10 mm, stratégie de supports et durée de post-polymérisation ; pour des pièces métal, il faut enregistrer le numéro de lot de poudre, la puissance laser, l’espacement de balayage et la courbe de traitement thermique. Troisièmement, l’équipement de production et le temps d’exécution : numéro de machine, numéro de tâche, heure de début, heure de fin et opérateur doivent au moins permettre une identification précise. Quatrièmement, le post-traitement et le contrôle : dépoudrage, nettoyage, sablage, teinture, ponçage, mesures au MMT ou au pied à coulisse. Cinquièmement, les étiquettes d’emballage et d’expédition : un lot par carton, un code par pièce ou un code par sachet, afin de ne pas rompre la chaîne côté livraison.
2. Points de rupture fréquents : pourquoi les problèmes qualité sont difficiles à localiser
L’échec de la traçabilité ne vient généralement pas de l’absence d’enregistrements, mais du fait que ces enregistrements ne peuvent pas être reliés entre eux. Un problème typique est une mauvaise gestion des noms de fichiers : le client envoie des versions « final », « final2 », « version validée », etc. Si la production ne fige pas la version, il devient difficile, lors d’un écart de positionnement des perçages, de savoir s’il s’agit d’une modification du modèle, d’une erreur de découpe ou d’une déformation en fabrication. Un deuxième point de rupture concerne l’absence de liaison entre lot matière et commande : par exemple, sur un projet en nylon PA12, si deux réapprovisionnements de poudre interviennent sans enregistrement de l’état de la poudre et du taux de recyclage, les différences de stabilité dimensionnelle deviennent inexplicables. Un troisième point de rupture survient quand le post-traitement est sous-traité ou réalisé par étapes sans historique : pression de sablage, température de teinture et durée de polymérisation non enregistrées transforment les réclamations esthétiques en débats subjectifs. Un quatrième point de rupture apparaît lors de la recomposition de l’emballage : si plusieurs petites pièces sont expédiées ensemble et que l’étiquette n’indique que le nom du projet, sans lot ni quantité, le service après-vente ne peut pas identifier rapidement le problème à partir d’une simple photo.
3. Tableau de traçabilité de type « lantu3D » : quels champs enregistrer
Il est recommandé de mettre en place, pour chaque projet, un enregistrement en six sections : « commande - fichier - tâche - lot - contrôle - expédition ». La section commande consigne l’identifiant client, l’usage, la quantité, le délai et le niveau de risque ; la section fichier enregistre l’empreinte du fichier, le numéro de version, l’heure de validation et des captures des dimensions critiques ; la section tâche consigne le matériau, le procédé, l’équipement, l’épaisseur de couche, l’orientation de pose et la stratégie de support ; la section lot enregistre le numéro de lot matière, l’heure de production, l’opérateur, les arrêts anormaux et les reprises ; la section contrôle précise le taux d’échantillonnage, l’outil de mesure, les valeurs mesurées des dimensions clés, l’aspect visuel et les photos ; la section expédition documente le mode d’emballage, le numéro de carton, le numéro de suivi et la liste du contenu. Pour les pièces fonctionnelles, il est conseillé de contrôler au moins les dimensions critiques selon un AQL 1,5 ou selon l’accord client ; pour les pièces d’assemblage, il est recommandé de conserver des photos ou des vidéos d’essai d’assemblage ; pour les pièces esthétiques, il est utile de garder des comparatifs avant/après sur la couleur, la texture et l’état de surface.
4. Mise en œuvre numérique : ne pas faire de la traçabilité une charge supplémentaire
Un système de traçabilité n’a pas besoin de commencer par un MES complexe. Une petite équipe peut d’abord poser les bases avec une convention de nommage uniforme, des étiquettes QR, des tableaux cloud et des modèles de dossiers. L’essentiel est que l’enregistrement ait lieu au fil du processus, et non en fin de projet par saisie rétrospective. À la prise de commande, on crée un numéro de projet ; lors de la validation de conception, on fige la version du fichier ; au tranchage, on associe un numéro de tâche ; une fois la production terminée, on télécharge automatiquement ou manuellement les photos ; après contrôle, on saisit les dimensions clés ; avant expédition, on imprime l’étiquette de lot. Pour les commandes répétées, le système doit pouvoir reprendre directement l’itinéraire de fabrication précédent et signaler si le lot matière, l’état de la machine ou les conditions de post-traitement ont changé. Cela améliore à la fois l’efficacité et réduit les risques liés à la mémoire « à l’ancienne » basée sur l’expérience seule.
5. La valeur business de la traçabilité
La traçabilité qualité crée de la valeur à trois niveaux. Premièrement, elle réduit les coûts de communication : lorsqu’un client signale que « le clip d’un lot serre trop », l’équipe peut localiser en 30 minutes la version du fichier, le lot matière et les enregistrements de contrôle, au lieu de relire toutes les conversations. Deuxièmement, elle soutient l’amélioration continue : si l’analyse montre qu’une certaine pièce à paroi fine présente davantage de déformation en position verticale, l’équipe peut ajuster l’orientation de fabrication ou recommander l’ajout de nervures de renfort. Troisièmement, elle renforce la confiance du client : pour des boîtiers de dispositifs médicaux, des gabarits robotiques ou des pièces de validation automobile, le client ne regarde pas seulement le prix unitaire ; il veut surtout un fournisseur capable de reproduire les résultats de manière stable, d’expliquer les écarts et d’assumer la responsabilité de la livraison.
Conclusion
La traçabilité qualité en impression 3D n’est pas un outil de gestion réservé aux grandes usines ; c’est une compétence de base dans les contextes de petite série, de grande variété et de livraison rapide. lantu3D recommande aux entreprises de partir de quatre leviers : figer les versions de fichiers, enregistrer les paramètres de procédé, étiqueter les lots et documenter les données de contrôle, puis construire progressivement une chaîne de livraison consultable, analysable et réutilisable. Lorsque la traçabilité devient une partie intégrante du quotidien, les problèmes qualité ne se limitent plus à une pression après-vente : ils se transforment en opportunités d’optimisation des procédés et d’amélioration de la relation client.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.