
Pendahuluan: Mengapa pengiriman volume kecil justru lebih membutuhkan pelacakan kualitas
Dalam proyek 3D printing, pelanggan sering mengira bahwa produksi volume kecil berarti alur kerja bisa lebih fleksibel dan pencatatan bisa lebih sederhana. Namun, dari pengalaman proyek lantu3D, pengiriman komponen fungsional sebanyak 10 unit, 50 unit, atau 200 unit justru lebih mudah mengalami campur versi, ketidakjelasan batch material, dan perbedaan kondisi pascaproduksi. Terutama pada komponen SLS nilon, resin SLA, dan bagian logam SLM, perbedaan mesin, orientasi penempatan, serta batch curing atau perlakuan panas yang berbeda dapat menimbulkan variasi ukuran, kekuatan, dan kondisi permukaan yang terasa nyata. Pelacakan kualitas bukan untuk mencari siapa yang salah setelah kejadian, melainkan untuk menghubungkan file desain, parameter proses, hasil inspeksi, dan batch pengiriman sehingga setiap repeat order, produksi ulang, dan penelusuran masalah memiliki dasar yang jelas.
1. Objek pelacakan: rantai lengkap dari file model sampai label kemasan
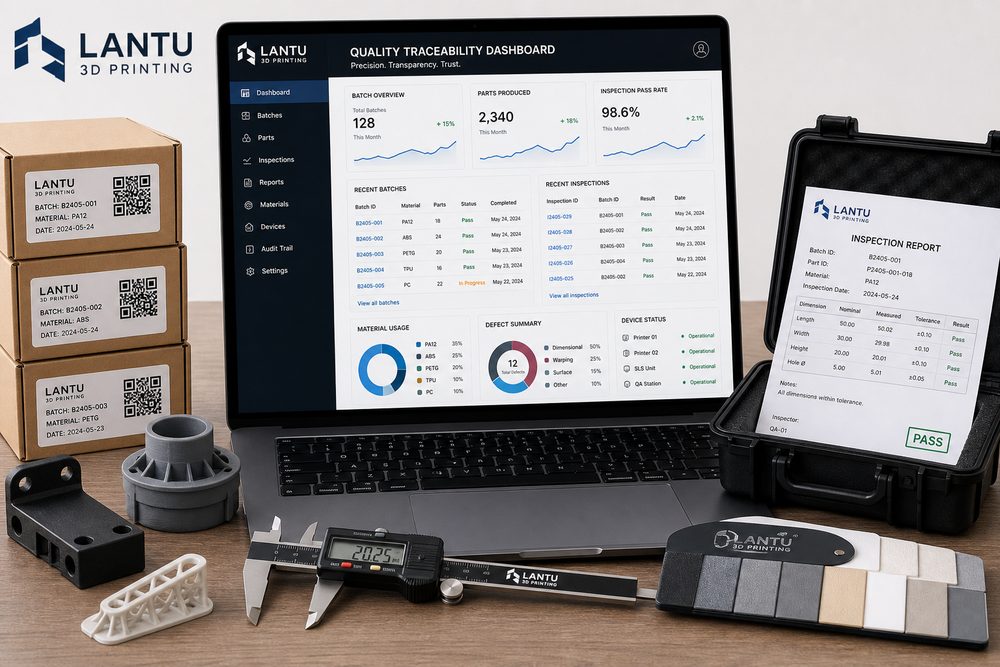
Sistem pelacakan yang efektif minimal mencakup lima jenis informasi. Pertama adalah input desain, termasuk versi file sumber seperti STL, STEP, dan OBJ, dimensi kunci, ketebalan dinding, celah perakitan, serta catatan persetujuan pelanggan. Kedua adalah jalur proses, misalnya untuk komponen SLS nilon perlu dicatat ketebalan layer 0,10-0,12 mm, rasio refresh powder, orientasi penempatan, dan waktu pendinginan; untuk komponen resin SLA perlu dicatat ketebalan layer 0,05-0,10 mm, strategi support, dan durasi secondary curing; sedangkan untuk komponen logam perlu dicatat nomor batch powder, daya laser, jarak scanning, dan kurva perlakuan panas. Ketiga adalah mesin produksi dan waktu operasi, setidaknya harus bisa ditelusuri sampai nomor mesin, nomor tugas, waktu mulai, waktu selesai, dan operator. Keempat adalah pascaproduksi dan inspeksi, termasuk pembersihan powder, pencucian, sandblasting, pewarnaan, pengamplasan, serta catatan pengukuran CMM atau jangka sorong. Kelima adalah label pengemasan dan transportasi, dengan satu batch per kotak, satu kode per unit, atau satu kode per kantong, agar rantai pelacakan tidak terputus di tahap pengiriman.
2. Titik putus yang umum: mengapa masalah kualitas sulit dilokalisasi
Kegagalan pelacakan biasanya bukan karena tidak ada catatan, melainkan karena catatan tidak saling terhubung. Salah satu masalah klasik adalah pengelolaan nama file yang berantakan: pelanggan mengirim file bernama final, final2, dan versi konfirmasi akhir. Jika sisi produksi tidak membekukan versi, maka ketika inspeksi menemukan penyimpangan posisi lubang, akan sulit menentukan apakah penyebabnya perubahan model, kesalahan slicing, atau deformasi saat produksi. Titik putus kedua adalah batch material yang tidak diikat ke order, misalnya pada proyek PA12 nilon yang melewati dua kali penambahan powder. Jika status powder dan rasio refresh tidak dicatat, perbedaan stabilitas ukuran tidak bisa dijelaskan. Titik putus ketiga adalah outsourcing atau proses yang dijalankan terpisah, di mana tekanan sandblasting, suhu pewarnaan, dan lama curing tidak direkam; akibatnya komplain tampilan berubah menjadi perdebatan subjektif. Titik putus keempat adalah penggabungan ulang saat packing. Jika barang kecil dikirim bersama dalam satu kemasan dan label hanya menuliskan nama proyek tanpa batch dan jumlah, tim after-sales tidak akan cepat menemukan sumber masalah meskipun sudah menerima foto dari pelanggan.
3. Tabel pelacakan ala lantu3D: field apa saja yang sebaiknya dicatat
Disarankan setiap proyek memiliki pencatatan enam tahap: order, file, task, batch, inspeksi, dan pengiriman. Tahap order mencatat nomor pelanggan, penggunaan, jumlah, tenggat, dan tingkat risiko; tahap file mencatat hash file, nomor versi, waktu konfirmasi, dan tangkapan layar dimensi kunci; tahap task mencatat material, proses, mesin, ketebalan layer, orientasi penempatan, dan strategi support; tahap batch mencatat nomor batch material, waktu produksi, operator, penghentian tidak normal, dan catatan rework; tahap inspeksi mencatat rasio sampling, alat ukur, hasil aktual dimensi kunci, penilaian tampilan, dan foto; tahap pengiriman mencatat metode packaging, nomor kotak, nomor resi, dan daftar isi. Untuk komponen fungsional, disarankan inspeksi sampling pada dimensi kunci minimal AQL 1.5 atau mengikuti perjanjian pelanggan; untuk komponen assembly, sebaiknya simpan foto atau video trial fit; untuk komponen tampilan, sebaiknya simpan perbandingan sebelum-sesudah untuk perbedaan warna, tekstur, dan finishing permukaan.
4. Implementasi digital: jangan sampai pelacakan menjadi beban tambahan
Sistem pelacakan tidak harus dimulai dari MES yang kompleks. Tim kecil bisa memulai dengan aturan penamaan seragam, label Kode QR, spreadsheet cloud, dan template folder untuk membangun rantai dasar. Kuncinya adalah pencatatan dilakukan pada titik proses, bukan diisi belakangan setelah proyek selesai. Saat order masuk, buat nomor proyek; saat desain disetujui, bekukan versi file; saat slicing, tautkan nomor tugas; setelah produksi selesai, unggah foto secara otomatis atau manual; setelah inspeksi, masukkan dimensi kunci; sebelum pengiriman, cetak label batch. Untuk order berulang, sistem sebaiknya bisa menyalin jalur proses sebelumnya dan memberi peringatan apakah batch material, status mesin, dan kondisi pascaproduksi berubah. Dengan begitu, efisiensi meningkat dan risiko akibat mengandalkan ingatan pengalaman dapat ditekan.
5. Nilai bisnis dari pelacakan kualitas
Nilai pelacakan kualitas terlihat dalam tiga hal. Pertama, biaya komunikasi berkurang. Ketika pelanggan mengatakan bahwa salah satu batch klip terlalu ketat, tim bisa menemukan versi file, batch material, dan catatan inspeksi dalam waktu 30 menit, bukan mengulang menelusuri riwayat percakapan. Kedua, sistem ini mendukung perbaikan berkelanjutan. Misalnya, jika data menunjukkan bahwa komponen dinding tipis yang dicetak dengan orientasi vertikal memiliki tingkat warping lebih tinggi, maka orientasi bisa disesuaikan atau rekomendasi penambahan rib diperkuat. Ketiga, kepercayaan pelanggan meningkat, terutama pada proyek seperti casing perangkat medis, jig robot, dan part validasi otomotif. Dalam kasus seperti ini, pelanggan tidak hanya melihat harga per unit, tetapi juga menilai apakah pemasok mampu menghasilkan ulang dengan stabil, menjelaskan perbedaan, dan bertanggung jawab atas pengiriman.
Kesimpulan
Pelacakan kualitas 3D printing bukan alat manajemen yang hanya dibutuhkan pabrik besar, melainkan kemampuan dasar untuk skenario volume kecil, variasi tinggi, dan pengiriman cepat. lantu3D menyarankan perusahaan memulai dari pembekuan versi file, pencatatan parameter proses, label batch, dan data inspeksi, lalu secara bertahap membangun rantai pengiriman yang bisa ditelusuri, ditinjau ulang, dan digunakan kembali. Ketika pelacakan menjadi bagian dari proses harian, masalah kualitas tidak lagi sekadar beban after-sales, melainkan peluang untuk optimasi proses dan peningkatan hubungan dengan pelanggan.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.