
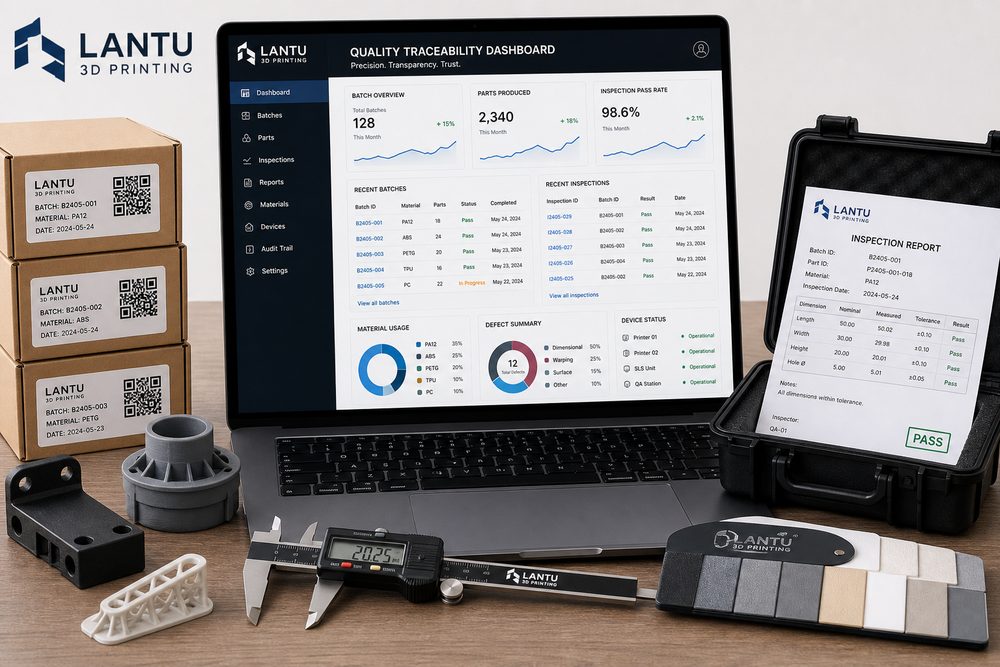
مقدمة: لماذا نحتاج إلى تتبّع الجودة أكثر في التسليم صغير الكمية
في مشاريع الطباعة ثلاثية الأبعاد، يعتقد العملاء غالبًا أن «الدفعات الصغيرة» تعني أن الإجراءات يمكن أن تكون أكثر مرونة وأن السجلات يمكن أن تكون أبسط. لكن من واقع خبرة مشاريع بلوبرنت 3D، فإن تسليم 10 قطع أو 50 قطعة أو 200 قطعة من الأجزاء الوظيفية يجعلنا أكثر عرضة لمشكلات مثل اختلاط الإصدارات، وعدم وضوح دفعات المواد، وعدم اتساق شروط ما بعد المعالجة. ويظهر ذلك بشكل خاص في أجزاء النايلون SLS، وراتنج SLA، والأجزاء المعدنية المطبوعة بتقنية SLM؛ إذ إن اختلاف الجهاز، واتجاه الترتيب على منصة الطباعة، ودورات التصلّب أو المعالجة الحرارية قد يؤدي إلى فروق ملموسة في الأبعاد والمتانة وحالة السطح. إن تتبّع الجودة ليس بحثًا عن المسؤول بعد وقوع المشكلة، بل هو ربط بين ملفات التصميم، ومعلمات العملية، ونتائج الفحص، ودفعات التسليم، بحيث تصبح كل عملية إعادة طلب أو إعادة إنتاج أو تحديد لموضع الخلل مبنية على بيانات واضحة.
أولًا: ما الذي يجب تتبّعه؟ سلسلة كاملة من الملف إلى بطاقة التغليف
يجب أن يغطي نظام التتبّع الفعال خمس فئات أساسية من المعلومات. أولًا، مدخلات التصميم، بما في ذلك إصدارات الملفات الأصلية مثل STL وSTEP وOBJ، والأبعاد الحرجة، وسماكة الجدار، وخلوصات التجميع، وسجلات اعتماد العميل. ثانيًا، مسار العملية، مثل سماكة الطبقة في أجزاء النايلون SLS والتي تكون عادة 0.10-0.12 مم، ونسبة تجديد المسحوق، واتجاه الترتيب على المنصة، وزمن التبريد؛ وفي أجزاء الراتنج SLA، سماكة الطبقة 0.05-0.10 مم، واستراتيجية الدعامات، وزمن التصلّب الثانوي؛ أما في الأجزاء المعدنية فيجب تسجيل رقم دفعة المسحوق، وقدرة الليزر، وتباعد المسح، ومنحنى المعالجة الحرارية. ثالثًا، معدات الإنتاج ووقت التشغيل، بحيث يمكن تتبّع رقم الجهاز، ورقم المهمة، ووقت البدء، ووقت الانتهاء، واسم المشغّل. رابعًا، ما بعد المعالجة والفحص، بما في ذلك إزالة المسحوق، والغسل، والسفع الرملي، والتلوين، والصقل، وسجلات القياس باستخدام CMM أو القدمة. خامسًا، بطاقات التغليف والنقل، بحيث تكون كل صندوق لدفعة واحدة، أو كل قطعة برمز واحد، أو كل كيس برمز واحد، حتى لا تنقطع السلسلة عند التسليم.
ثانيًا: نقاط الانقطاع الشائعة: لماذا يصعب تحديد سبب المشكلة
فشل التتبّع لا يحدث عادة بسبب غياب السجلات، بل بسبب عدم ترابطها. ومن المشكلات النموذجية سوء إدارة أسماء الملفات: قد يرسل العميل ملفًا باسم «final» أو «final2» أو «الإصدار النهائي»، وإذا لم تُجمَّد النسخة في جهة الإنتاج، فسيكون من الصعب لاحقًا عند اكتشاف انحراف في موضع ثقب أن نعرف هل السبب تعديل النموذج، أم خطأ في التقطيع، أم تشوّه أثناء الإنتاج. ونقطة انقطاع ثانية هي عدم ربط دفعة المواد بالطلب؛ فمثلًا إذا استمر مشروع واحد من نايلون PA12 عبر عمليتي إضافة مسحوق مختلفتين، ولم تُسجَّل حالة المسحوق ونسبة التجديد، فلن يمكن تفسير فروق الاستقرار الأبعادي. ونقطة ثالثة هي تنفيذ ما بعد المعالجة خارجيًا أو على مراحل، من دون تسجيل ضغط السفع الرملي، أو درجة حرارة الصبغ، أو مدة التصلّب؛ عندها تتحول شكاوى المظهر إلى جدل ذاتي. أما النقطة الرابعة فهي إعادة تجميع التغليف؛ فإذا جُمعت القطع الصغيرة في شحنة واحدة، وكانت بطاقة التغليف تذكر اسم المشروع فقط ولا تذكر الدفعة أو العدد، فلن يتمكن فريق ما بعد البيع من تحديد المشكلة بسرعة حتى لو وصلته الصور.
ثالثًا: جدول التتبّع بأسلوب بلوبرنت 3D: ما الحقول التي ينبغي تسجيلها؟
يُنصح بأن ينشئ كل مشروع سجلًا من ست مراحل: «الطلب - الملف - المهمة - الدفعة - الفحص - الشحن». في مرحلة الطلب تُسجَّل هوية العميل، والغرض من الاستخدام، والكمية، وموعد التسليم، ومستوى المخاطر. وفي مرحلة الملف تُسجَّل قيمة التجزئة (Hash) للملف، ورقم الإصدار، ووقت الاعتماد، ولقطات الأبعاد الحرجة. وفي مرحلة المهمة تُسجَّل المادة، والعملية، والجهاز، وسماكة الطبقة، واتجاه الترتيب، واستراتيجية الدعامات. وفي مرحلة الدفعة تُسجَّل أرقام دفعات المواد، ووقت الإنتاج، واسم المشغّل، وأي توقف غير طبيعي أو إعادة عمل. وفي مرحلة الفحص تُسجَّل نسبة العيّنة المختبرة، وأداة القياس، والقيم الفعلية للأبعاد الحرجة، وتقييم المظهر، والصور. وفي مرحلة الشحن تُسجَّل طريقة التغليف، ورقم الصندوق، ورقم الشحنة، وقائمة المحتويات المرفقة. وبالنسبة للأجزاء الوظيفية، يُفضَّل فحص الأبعاد الحرجة وفق AQL 1.5 على الأقل أو وفق اتفاقية العميل؛ وبالنسبة لأجزاء التجميع، يُنصح بالاحتفاظ بصور أو فيديوهات للتجميع التجريبي؛ وبالنسبة لأجزاء المظهر، يُفضَّل حفظ صور مقارنة قبل وبعد اختلاف اللون أو النسيج أو المعالجة السطحية.
رابعًا: التطبيق الرقمي: لا تجعل التتبّع عبئًا إضافيًا
ليس من الضروري أن يبدأ نظام التتبّع بمنصة MES معقدة. يمكن للفرق الصغيرة أن تبدأ بقواعد تسمية موحدة، وملصقات QR، وجداول سحابية، وقوالب مجلدات لبناء سلسلة أساسية. الأهم هو أن تتم السجلات عند نقاط العملية نفسها، لا بعد انتهاء المشروع. عند استلام الطلب يُنشأ رقم المشروع، وعند اعتماد التصميم تُجمَّد نسخة الملف، وعند التقطيع يُربط رقم المهمة، وبعد الإنتاج تُرفع الصور تلقائيًا أو يدويًا، وبعد الفحص تُدخل الأبعاد الأساسية، وقبل الشحن تُطبع بطاقة الدفعة. وفي الطلبات المتكررة، ينبغي للنظام أن ينسخ مباشرة مسار العملية السابق، ويُنبه إلى ما إذا كانت دفعات المواد أو حالة الجهاز أو شروط ما بعد المعالجة قد تغيّرت. وبهذا تُرفع الكفاءة ويقل الخطر الناتج عن «الاعتماد على الذاكرة والخبرة الشخصية».
خامسًا: القيمة التجارية التي يحققها التتبّع
تتجلى قيمة تتبّع الجودة في ثلاثة جوانب. أولًا، تقليل تكلفة التواصل؛ فعندما يبلغ العميل عن أن «مشبكًا في دفعة معينة أصبح ضيقًا»، يستطيع الفريق تحديد نسخة الملف، ودفعة المادة، وسجلات الفحص خلال 30 دقيقة بدلًا من العودة إلى سجل المحادثات. ثانيًا، دعم التحسين المستمر؛ فمثلًا إذا أظهرت الإحصاءات أن أجزاء الجدار الرقيق تتقوس أكثر عند ترتيبها عموديًا، يمكن تعديل اتجاه الترتيب أو إضافة توصية بتقوية الأضلاع. ثالثًا، تعزيز ثقة العملاء، خصوصًا في مشاريع مثل هياكل الأجهزة الطبية، ومثبتات الروبوتات، وأجزاء التحقق الخاصة بالسيارات؛ فهؤلاء العملاء لا ينظرون إلى سعر القطعة فقط، بل يهتمون أيضًا بقدرة المورّد على إعادة الإنتاج بثبات، وشرح الفروق، وتحمل مسؤولية التسليم.
الخلاصة
إن تتبّع جودة الطباعة ثلاثية الأبعاد ليس أداة إدارية تحتاجها المصانع الكبيرة فقط، بل هو قدرة أساسية في سيناريوهات الدفعات الصغيرة، وتعدد الأصناف، وسرعة التسليم. توصي بلوبرنت 3D بأن تبدأ الشركات بتجميد إصدار الملفات، وتسجيل معلمات العملية، ووضع بطاقات الدُفعات، وتوثيق بيانات الفحص، ثم تبني تدريجيًا سلسلة تسليم قابلة للبحث والمراجعة وإعادة الاستخدام. وعندما يصبح التتبّع جزءًا من سير العمل اليومي، لن تعود مشكلات الجودة مجرد ضغط ما بعد البيع، بل ستتحول إلى فرصة لتحسين العملية ورفع مستوى العلاقة مع العميل.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.