
Introdução: por que a entrega em pequenos lotes exige mais rastreabilidade
Em projetos de impressão 3D, os clientes muitas vezes acham que “pequeno lote” significa que o processo pode ser mais flexível e os registros, mais simples. Mas, pela experiência de projetos da BlueMap 3D, a entrega de peças funcionais em quantidades como 10, 50 ou 200 unidades tende justamente a gerar mais problemas de mistura de versões, falta de clareza sobre lotes de material e inconsistências nas condições de pós-processamento. Isso é especialmente verdadeiro para peças em nylon por SLS, resina por SLA e componentes metálicos por SLM: equipamentos diferentes, orientações diferentes de posicionamento, e lotes distintos de cura ou tratamento térmico podem produzir variações perceptíveis em dimensão, resistência e acabamento superficial. A rastreabilidade da qualidade não serve para apontar culpados depois; ela conecta arquivos de projeto, parâmetros de processo, resultados de inspeção e lotes de entrega, para que toda recompra, novo pedido e análise de problema tenha base concreta.
1. O que rastrear: a cadeia completa do arquivo ao rótulo da embalagem
Um sistema de rastreabilidade eficaz deve cobrir pelo menos cinco tipos de informação. A primeira é a entrada de projeto, incluindo versões dos arquivos-fonte como STL, STEP e OBJ, dimensões críticas, espessura de parede, folgas de montagem e registros de confirmação do cliente. A segunda é a rota de processo, por exemplo, em peças de nylon SLS: espessura de camada de 0,10-0,12 mm, proporção de renovação do pó, orientação de posicionamento e tempo de resfriamento; em peças de resina SLA: espessura de camada de 0,05-0,10 mm, estratégia de suportes e duração da cura secundária; em peças metálicas: número do lote do pó, potência do laser, espaçamento de varredura e curva de tratamento térmico. A terceira é o equipamento de produção e o tempo de operação, com capacidade para localizar o número do equipamento, número da tarefa, hora de início, hora de término e operador. A quarta é o pós-processamento e a inspeção, incluindo remoção de pó, lavagem, jateamento, tingimento, lixamento e registros de medição por CMM ou paquímetro. A quinta é o rótulo de embalagem e transporte, com um lote por caixa, uma peça por código ou uma sacola por código, para evitar que a cadeia se perca na entrega.
2. Pontos de ruptura comuns: por que é tão difícil localizar problemas de qualidade
A falha de rastreabilidade normalmente não acontece por falta de registros, mas porque os registros não podem ser relacionados entre si. Um problema típico é a desorganização no gerenciamento de nomes de arquivos: o cliente envia arquivos chamados “final”, “final2” e “versão final confirmada”; se a produção não congelar a versão, quando a inspeção posterior apontar desvio em furos ou posições, será difícil saber se a causa foi uma alteração do modelo, um erro de fatiamento ou uma deformação de produção. O segundo ponto de ruptura é quando o lote de material não é vinculado ao pedido. Por exemplo, em um projeto com nylon PA12 que atravessa duas recargas de pó, se o estado do pó e a proporção de renovação não forem registrados, não há como explicar diferenças na estabilidade dimensional. O terceiro é quando o pós-processamento é terceirizado ou executado em etapas: sem registrar pressão de jateamento, temperatura de tingimento e tempo de cura, as reclamações estéticas viram discussões subjetivas. O quarto é a reorganização na embalagem: quando peças pequenas são consolidadas para envio, se o rótulo da embalagem mencionar apenas o nome do projeto e não o lote e a quantidade, o suporte pós-venda não consegue localizar rapidamente o problema mesmo recebendo fotos.
3. Tabela de rastreabilidade no estilo BlueMap 3D: quais campos registrar
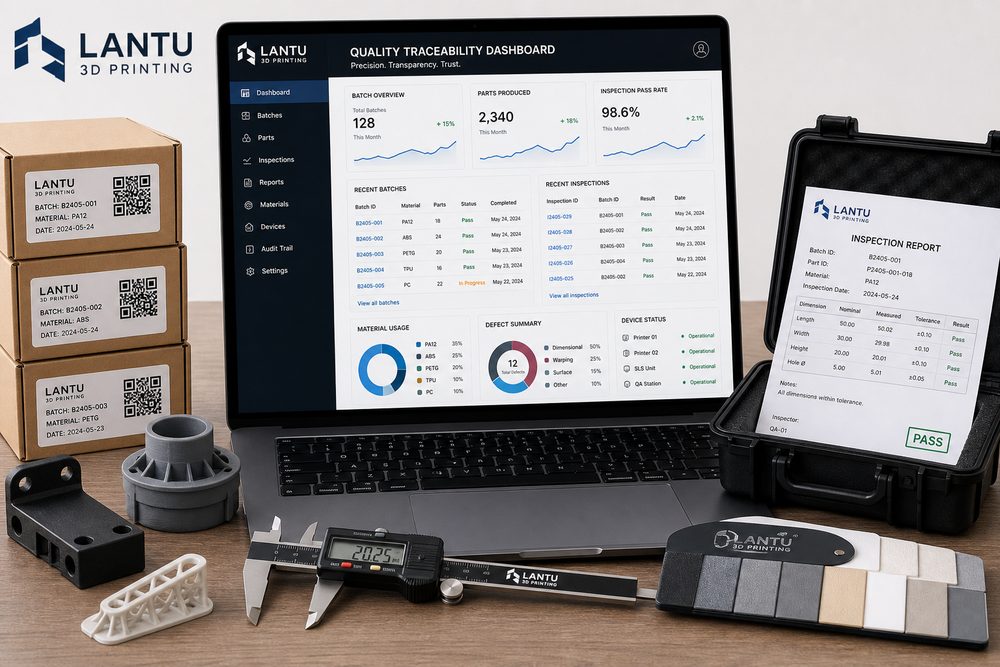
Recomenda-se que cada projeto tenha um registro em seis etapas: pedido, arquivo, tarefa, lote, inspeção e expedição. A etapa do pedido registra ID do cliente, aplicação, quantidade, prazo de entrega e nível de risco; a etapa do arquivo registra hash do arquivo, número da versão, horário de confirmação e capturas das dimensões críticas; a etapa da tarefa registra material, processo, equipamento, espessura de camada, orientação de posicionamento e estratégia de suporte; a etapa do lote registra número do lote do material, horário de produção, operador, paradas anormais e observações sobre retrabalho; a etapa da inspeção registra a proporção de amostragem, ferramenta de medição, valores reais das dimensões críticas, julgamento visual e fotos; a etapa de expedição registra tipo de embalagem, número da caixa, número de rastreamento e lista de conteúdo. Para peças funcionais, recomenda-se inspecionar dimensões críticas com amostragem mínima AQL 1,5 ou conforme acordo com o cliente; para peças de montagem, recomenda-se manter fotos ou vídeos do teste de encaixe; para peças estéticas, recomenda-se guardar comparações antes e depois de cor, textura e acabamento superficial.
4. Implementação digital: não transforme a rastreabilidade em uma carga extra
Um sistema de rastreabilidade não precisa começar com um MES complexo. Equipes pequenas podem iniciar com regras padronizadas de nomenclatura, etiquetas Código QR, planilhas em nuvem e modelos de pastas para construir uma cadeia básica. O ponto principal é fazer o registro ocorrer nos pontos do fluxo, e não ser preenchido depois que o projeto termina. Ao receber um pedido, gere um número de projeto; quando o cliente confirmar o projeto, congele a versão do arquivo; ao fatiar, vincule o número da tarefa; após a produção, faça upload automático ou manual de fotos; depois da inspeção, registre as dimensões críticas; antes do envio, imprima a etiqueta do lote. Em pedidos recorrentes, o sistema deve permitir copiar diretamente a rota de processo anterior e alertar se houve mudança no lote do material, no estado do equipamento ou nas condições de pós-processamento. Assim, melhora-se a eficiência e reduz-se o risco de depender apenas da memória e da experiência.
5. Valor de negócio gerado pela rastreabilidade
O valor da rastreabilidade da qualidade aparece em três frentes. Primeiro, ela reduz o custo de comunicação: quando o cliente relata que “uma determinada remessa ficou mais apertada”, a equipe consegue localizar em 30 minutos a versão do arquivo, o lote do material e os registros de inspeção, em vez de revisitar toda a conversa. Segundo, ela apoia a melhoria contínua: se a análise mostrar que certo tipo de peça de parede fina empena mais quando posicionada na vertical, é possível ajustar a orientação ou recomendar reforços estruturais. Terceiro, ela fortalece a confiança do cliente, especialmente em carcaças de equipamentos médicos, gabaritos para robôs e peças de validação automotiva. Nesses casos, o cliente não olha apenas o preço unitário; ele quer um fornecedor capaz de reproduzir resultados com estabilidade, explicar variações e assumir responsabilidade pela entrega.
Conclusão
A rastreabilidade da qualidade na impressão 3D não é uma ferramenta de gestão reservada a grandes fábricas; ela é uma capacidade básica em cenários de baixo volume, alta variedade e entrega rápida. A BlueMap 3D recomenda que as empresas comecem por quatro pontos: congelamento da versão do arquivo, registro dos parâmetros de processo, etiquetas de lote e dados de inspeção. A partir daí, é possível construir gradualmente uma cadeia de entrega que possa ser consultada, revisada e reutilizada. Quando a rastreabilidade passa a fazer parte da rotina, os problemas de qualidade deixam de ser apenas pressão no pós-venda e se transformam em oportunidades de otimização de processo e evolução do relacionamento com o cliente.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.