
परिचय: छोटे बैच की डिलीवरी में गुणवत्ता ट्रेसबिलिटी की आवश्यकता क्यों अधिक होती है
3D प्रिंटिंग परियोजनाओं में ग्राहक अक्सर मानते हैं कि “छोटा बैच” होने का मतलब है कि प्रक्रिया अधिक लचीली हो सकती है और रिकॉर्ड भी सरल रखे जा सकते हैं। लेकिन ब्लूप्रिंट थ्री-डी के परियोजना अनुभव के अनुसार, 10, 50 या 200 कार्यात्मक भागों की डिलीवरी में संस्करणों का मिश्रण, सामग्री बैच की अस्पष्टता और पोस्ट-प्रोसेसिंग शर्तों में असंगति जैसी समस्याएँ और अधिक आसानी से सामने आती हैं। विशेष रूप से SLS नायलॉन, SLA रेज़िन और मेटल SLM पार्ट्स में, अलग-अलग मशीनें, अलग-अलग ओरिएंटेशन, और अलग-अलग क्योरिंग या हीट-ट्रीटमेंट बैच आयाम, मजबूती और सतह की स्थिति में महसूस की जा सकने वाली भिन्नताएँ ला सकते हैं। गुणवत्ता ट्रेसबिलिटी का उद्देश्य बाद में दोषी ढूँढना नहीं है, बल्कि डिज़ाइन फ़ाइलों, प्रक्रिया पैरामीटरों, निरीक्षण परिणामों और डिलीवरी बैचों को एक-दूसरे से जोड़ना है, ताकि हर पुनः-ऑर्डर, दोबारा उत्पादन और समस्या-निदान के पास स्पष्ट आधार हो।
एक: ट्रेस किए जाने वाले बिंदु — मॉडल फ़ाइल से पैकेज लेबल तक पूरी श्रृंखला
एक प्रभावी ट्रेसबिलिटी सिस्टम में कम से कम पाँच प्रकार की जानकारी शामिल होनी चाहिए। पहली है डिज़ाइन इनपुट, जिसमें STL, STEP, OBJ जैसी स्रोत फ़ाइलों के संस्करण, प्रमुख आयाम, दीवार की मोटाई, असेंबली गैप और ग्राहक की स्वीकृति रिकॉर्ड शामिल हैं। दूसरी है प्रक्रिया-मार्ग, जैसे SLS नायलॉन भागों के लिए 0.10-0.12mm की परत मोटाई, पाउडर रिफ्रेश अनुपात, ओरिएंटेशन और कूलिंग समय; SLA रेज़िन भागों के लिए 0.05-0.10mm की परत मोटाई, सपोर्ट रणनीति और द्वितीयक क्योरिंग अवधि; जबकि मेटल भागों के लिए पाउडर बैच नंबर, लेज़र पावर, स्कैनिंग स्पेसिंग और हीट-ट्रीटमेंट कर्व दर्ज होना चाहिए। तीसरी है उत्पादन उपकरण और संचालन समय, जिसमें कम से कम उपकरण नंबर, कार्य नंबर, शुरुआत समय, समाप्ति समय और ऑपरेटर को ट्रैक किया जा सके। चौथी है पोस्ट-प्रोसेसिंग और निरीक्षण, जिसमें डिपाउडरिंग, सफाई, सैंडब्लास्टिंग, रंगाई, पॉलिशिंग तथा CMM या कैलिपर निरीक्षण रिकॉर्ड शामिल हैं। पाँचवीं है पैकेजिंग और परिवहन लेबल, ताकि एक बॉक्स = एक बैच, एक भाग = एक कोड या एक बैग = एक कोड जैसी व्यवस्था हो और डिलीवरी चरण में ट्रेसबिलिटी न टूटे।
दो: सामान्य टूटन बिंदु — गुणवत्ता समस्या का पता लगाना क्यों कठिन हो जाता है
ट्रेसबिलिटी का विफल होना अक्सर रिकॉर्ड न होने के कारण नहीं, बल्कि रिकॉर्ड के आपस में जुड़ न पाने के कारण होता है। एक आम समस्या फ़ाइल नामकरण की अव्यवस्था है: ग्राहक “final”, “final2”, “अंतिम स्वीकृत संस्करण” जैसी फ़ाइलें भेजता है। यदि उत्पादन पक्ष संस्करण को लॉक नहीं करता, तो बाद में निरीक्षण में यदि होल पोज़िशन में विचलन मिले, तो यह तय करना कठिन हो जाता है कि समस्या मॉडल संशोधन, स्लाइसिंग त्रुटि या उत्पादन विकृति के कारण है। दूसरा टूटन बिंदु सामग्री बैच को ऑर्डर से न जोड़ना है। उदाहरण के लिए, यदि एक ही PA12 नायलॉन प्रोजेक्ट दो पाउडर रिफ़िल चक्रों में फैला हो, और पाउडर की स्थिति तथा रिफ्रेश अनुपात दर्ज न किया गया हो, तो आयामी स्थिरता में अंतर को समझाया नहीं जा सकता। तीसरा बिंदु बाहरी या चरणबद्ध पोस्ट-प्रोसेसिंग है; यदि सैंडब्लास्ट प्रेशर, रंगाई तापमान और क्योरिंग समय का रिकॉर्ड न हो, तो दृश्य शिकायतें विषयगत विवाद बन जाती हैं। चौथा बिंदु पैकेजिंग का पुनर्गठन है; छोटे भागों को मिलाकर भेजने पर यदि लेबल पर केवल प्रोजेक्ट नाम लिखा हो, बैच और मात्रा न लिखी हो, तो ग्राहक सेवा को प्राप्त तस्वीरों के आधार पर भी त्वरित पहचान कठिन हो जाती है।
तीन: ब्लूप्रिंट थ्री-डी शैली की ट्रेसबिलिटी तालिका — किन फ़ील्ड्स को रिकॉर्ड करना चाहिए
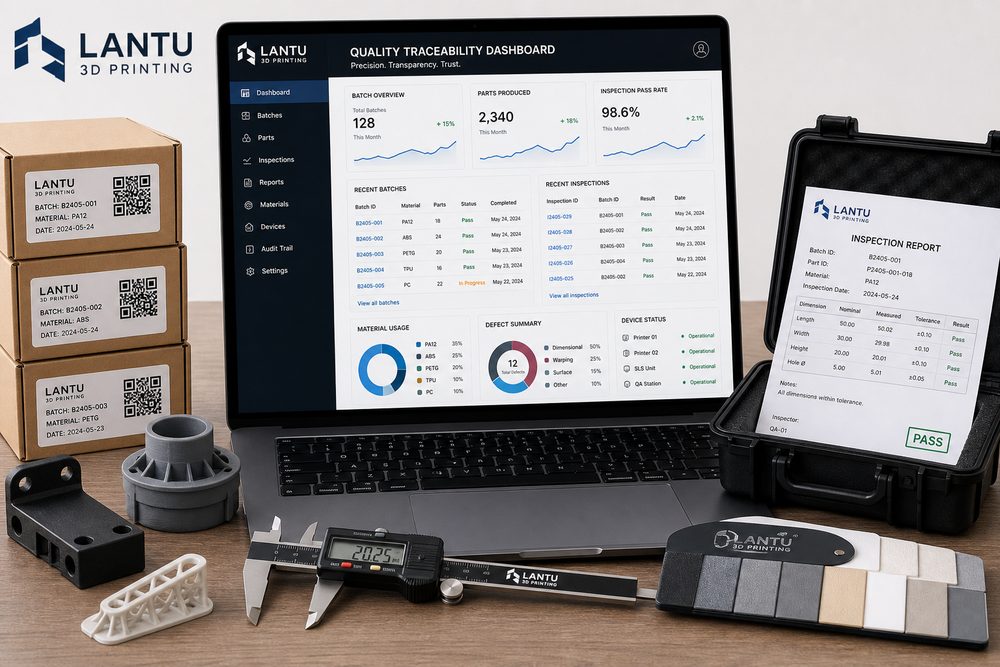
प्रत्येक प्रोजेक्ट के लिए “ऑर्डर-फ़ाइल-टास्क-बैच-निरीक्षण-शिपमेंट” वाली छह-चरणीय रिकॉर्ड व्यवस्था बनाने की सलाह दी जाती है। ऑर्डर चरण में ग्राहक कोड, उपयोग, मात्रा, डिलीवरी समय और जोखिम स्तर दर्ज करें; फ़ाइल चरण में फ़ाइल हैश, संस्करण संख्या, पुष्टि समय और प्रमुख आयामों के स्क्रीनशॉट रखें; टास्क चरण में सामग्री, प्रक्रिया, उपकरण, परत मोटाई, ओरिएंटेशन और सपोर्ट रणनीति दर्ज करें; बैच चरण में सामग्री बैच नंबर, उत्पादन समय, ऑपरेटर, अनियोजित रुकावट और रीवर्क विवरण शामिल करें; निरीक्षण चरण में सैंपल अनुपात, मापन उपकरण, प्रमुख आयामों के वास्तविक मान, दृश्य स्वीकृति और फ़ोटो रखें; शिपमेंट चरण में पैकेजिंग प्रकार, बॉक्स नंबर, वेबिल नंबर और पैकेज के साथ जाने वाली सूची रिकॉर्ड करें। कार्यात्मक भागों के लिए, प्रमुख आयामों का निरीक्षण कम से कम AQL 1.5 या ग्राहक अनुबंध के अनुसार नमूनाकरण पर आधारित होना चाहिए; असेंबली भागों के लिए, परीक्षण-फिट फ़ोटो या वीडियो सुरक्षित रखने चाहिए; दृश्य भागों के लिए, रंग अंतर, टेक्सचर और सतह उपचार से पहले और बाद की तुलना छवियाँ रखना उचित है।
चार: डिजिटल कार्यान्वयन — ट्रेसबिलिटी को अतिरिक्त बोझ न बनने दें
ट्रेसबिलिटी सिस्टम को लागू करने के लिए हमेशा जटिल MES से शुरुआत करना ज़रूरी नहीं है। छोटी टीमें एकीकृत नामकरण नियम, QR कोड लेबल, क्लाउड-आधारित स्प्रेडशीट और फ़ोल्डर टेम्पलेट्स से मूल श्रृंखला बना सकती हैं। महत्वपूर्ण बात यह है कि रिकॉर्ड प्रक्रिया के चरण पर ही बने, न कि प्रोजेक्ट समाप्त होने के बाद भर दिए जाएँ। ऑर्डर प्राप्त होने पर प्रोजेक्ट नंबर जनरेट करें, डिज़ाइन स्वीकृति पर फ़ाइल संस्करण फ्रीज़ करें, स्लाइसिंग के समय टास्क नंबर जोड़ें, उत्पादन के बाद फ़ोटो स्वचालित या मैन्युअल रूप से अपलोड करें, निरीक्षण के बाद प्रमुख आयाम दर्ज करें, और शिपमेंट से पहले बैच लेबल प्रिंट करें। पुनः-ऑर्डर के लिए सिस्टम को पिछली प्रक्रिया-मार्ग को सीधे कॉपी करने में सक्षम होना चाहिए, और यह संकेत देना चाहिए कि क्या सामग्री बैच, मशीन की स्थिति या पोस्ट-प्रोसेसिंग शर्तों में कोई परिवर्तन हुआ है। इससे दक्षता भी बढ़ती है और “अनुभव के भरोसे याद रखने” से जुड़ा जोखिम भी घटता है।
पाँच: ट्रेसबिलिटी से मिलने वाला व्यावसायिक मूल्य
गुणवत्ता ट्रेसबिलिटी का मूल्य तीन पहलुओं में दिखाई देता है। पहला है संचार लागत में कमी: जब ग्राहक कहता है कि “किसी बैच में क्लिप बहुत टाइट है”, तो टीम 30 मिनट के भीतर फ़ाइल संस्करण, सामग्री बैच और निरीक्षण रिकॉर्ड तक पहुँच सकती है, बजाय इसके कि चैट इतिहास फिर से खंगाला जाए। दूसरा है सतत सुधार का समर्थन; उदाहरण के लिए यदि आँकड़ों से पता चले कि किसी पतली दीवार वाले भाग में ऊर्ध्वाधर ओरिएंटेशन पर वार्पिंग अधिक है, तो ओरिएंटेशन बदला जा सकता है या रिब जोड़ने की सलाह दी जा सकती है। तीसरा है ग्राहक विश्वास को मज़बूत करना, विशेषकर मेडिकल डिवाइस हाउसिंग, रोबोट ग्रिपर और ऑटोमोटिव वैलिडेशन पार्ट्स जैसे प्रोजेक्ट्स में, जहाँ ग्राहक केवल यूनिट मूल्य नहीं देखते, बल्कि यह देखते हैं कि आप स्थिर पुनरुत्पादन, अंतर की व्याख्या और डिलीवरी ज़िम्मेदारी निभा सकते हैं या नहीं।
निष्कर्ष
3D प्रिंटिंग गुणवत्ता ट्रेसबिलिटी केवल बड़े कारखानों के लिए आवश्यक प्रबंधन उपकरण नहीं है, बल्कि छोटे बैच, विविध उत्पाद और तेज़ डिलीवरी वाले परिदृश्यों में एक बुनियादी क्षमता है। ब्लूप्रिंट थ्री-डी कंपनियों को सलाह देता है कि वे फ़ाइल संस्करण लॉक करने, प्रक्रिया पैरामीटर रिकॉर्ड करने, बैच लेबलिंग और निरीक्षण डेटा—इन चार चरणों से शुरुआत करें, और धीरे-धीरे एक ऐसा डिलीवरी सिस्टम बनाएं जिसे खोजा जा सके, दोबारा समीक्षा की जा सके और फिर से उपयोग किया जा सके। जब ट्रेसबिलिटी दैनिक प्रक्रिया का हिस्सा बन जाती है, तो गुणवत्ता समस्याएँ केवल बिक्री-पश्चात दबाव नहीं रहतीं, बल्कि वे प्रक्रिया अनुकूलन और ग्राहक संबंधों को बेहतर बनाने के अवसर में बदल जाती हैं।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।