
Introdução: da prototipagem única à entrega gerenciável em pequenos lotes
O elo mais subestimado em um projeto de impressão 3D não é transformar o modelo em peça, mas sim gerenciar de forma unificada requisitos incertos, processo de material, prazo de entrega e evidências de qualidade. A lantu3D se posiciona como uma plataforma de gestão e implementação do ciclo de vida, do projeto ao produto físico; por isso, cada notícia destaca o fechamento do ciclo de engenharia: entrada de projeto, avaliação de processo, execução de fabricação, pós-processamento, inspeção, embalagem, entrega e consolidação das lições aprendidas. Em torno da “gestão de produção em pequenos lotes”, as empresas precisam criar uma estrutura operacional que suporte resposta rápida sem sacrificar a consistência da qualidade.
Em projetos reais, uma amostra de aparência pode levar apenas 1 dia para ser impressa; porém, sem identificação de versão, critérios de inspeção e requisitos de embalagem, o retrabalho pode consumir de 3 a 5 dias. Um pedido de peças funcionais em pequenos lotes pode ter apenas 20 a 80 unidades, mas diferenças de lote de material, parâmetros de equipamento e pós-processamento amplificam a variação dimensional. Este artigo usa ações de gestão executáveis para mostrar como elevar a impressão 3D de “orientada pela experiência” para “orientada por dados e processos”.
1. Definir as entradas: transformar requisitos em condições de engenharia verificáveis
Antes de iniciar qualquer projeto, os requisitos devem ser divididos em cinco tipos de entrada: arquivo do modelo, desempenho do material, nível estético, tolerância dimensional e restrições de entrega. Recomenda-se manter o arquivo-fonte, os arquivos intermediários STL/STEP e a versão final de fatiamento; o nome do arquivo deve incluir código do cliente, número da versão, data e processo, como PRJ-A01-V03-SLS-PA12-0903. Ao menos a resistência à tração, a temperatura de deformação térmica, a resistência química e a exigência de cor devem ser registradas. Se for uma peça de exposição, também é preciso definir rugosidade da superfície, código da tinta e folga de montagem.
Para pedidos de pequenos lotes ou de validação, recomenda-se estabelecer a regra de confirmação da primeira peça: a primeira peça deve ter pelo menos 5 pontos dimensionais críticos, e as peças funcionais devem incluir validação de montagem, carga ou resistência térmica; peças de aparência devem ser fotografadas sob iluminação padrão e arquivadas. Se o cliente ainda não tiver fornecido um padrão completo, a plataforma deve oferecer recomendações de aceitação por padrão. Por exemplo, em peças de nylon SLS, dimensões não críticas podem ser avaliadas pelo maior valor entre ±0,3 mm e ±0,3%; em peças de aparência SLA, o foco deve estar em empenamento, marcas de suporte, transparência e cobertura da pintura.
2. Caminho de processo: equilibrar velocidade, custo e confiabilidade com critérios de engenharia
A escolha do processo não deve considerar apenas o preço unitário. SLA é adequado para amostras visuais com alto nível de detalhe, com espessura de camada comum entre 0,05 e 0,1 mm, sendo ideal para validar forma e interferências de montagem; SLS em nylon é adequado para estruturas complexas e peças funcionais em pequenos lotes, geralmente sem necessidade de suportes, sendo apropriado para encaixes, carcaças e peças tipo tubulação; SLM em metal é adequado para peças complexas de alta resistência, mas o peso de pré-processamento, tratamento térmico e usinagem posterior é maior; CNC é indicado para peças de alta precisão em superfícies planas, posições de furos e aplicações com maior exigência de estabilidade em lote. Na avaliação de projetos, a lantu3D desdobra “imprimível” em “fabricável de forma controlável, inspecionável e rastreável”.
No caso da gestão de produção em pequenos lotes, se um projeto exigir a entrega de 30 peças estruturais de nylon em até 3 dias, buscar apenas o menor tempo de impressão pode causar gargalo de programação de máquinas, tempo insuficiente de resfriamento e diferenças entre lotes. Uma solução mais estável é dividir o pedido em quatro ritmos: confirmação da primeira peça, impressão em lote, pós-processamento e inspeção por amostragem. A primeira peça leva 0,5 dia, a impressão em lote 1 dia, o resfriamento e remoção de pó 0,5 dia, a coloração ou jateamento 0,5 dia, e a inspeção final e embalagem 0,5 dia. Assim, o ciclo total pode parecer mais longo, mas os problemas são detectados mais cedo e o risco de retrabalho é menor no conjunto.
3. Controle de execução: reduzir retrabalho e custo de comunicação com dados de etapa
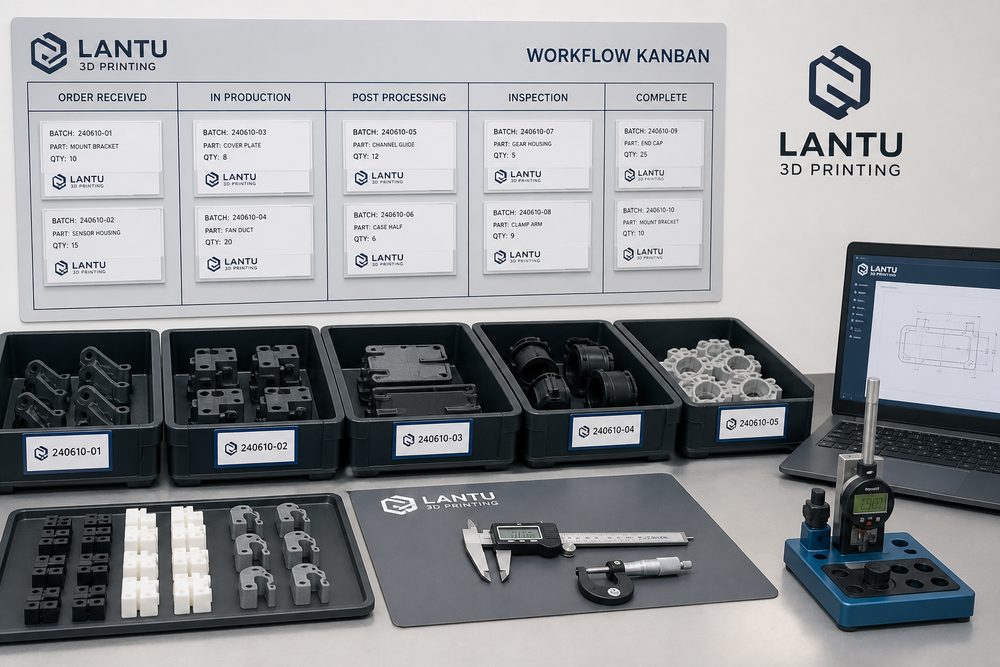
Na fase de execução, recomenda-se usar três planilhas: painel do projeto, ordem de serviço da máquina e registro de qualidade. O painel do projeto registra os estados de confirmação de requisitos, cotação, congelamento de arquivos, programação, impressão, pós-processamento, inspeção e expedição. A ordem de serviço da máquina registra lote de material, espessura de camada, orientação de posicionamento, estratégia de suporte, número do equipamento e operador. O registro de qualidade documenta dimensões críticas, fotos de aparência, peso, quantidade, descrição de defeitos e conclusão do tratamento. Em projetos com colaboração entre departamentos, toda alteração deve ser registrada com número de versão e motivo da mudança, evitando o uso acidental de arquivos antigos devido à comunicação verbal.
As anomalias mais comuns incluem espessura de parede insuficiente, encolhimento de furos, marcas de suporte acima do esperado, redução da folga de montagem após pintura e deformação de paredes finas causada pela compressão na embalagem. Cada tipo de anomalia deve ter uma ação correspondente: se a parede for insuficiente, o feedback deve vir primeiro como DFM; o encolhimento de furos pode ser compensado com 0,1 a 0,3 mm; marcas em áreas de suporte devem ser marcadas previamente como superfícies não visuais; em peças pintadas, é recomendável reservar 0,2 a 0,5 mm de folga de montagem; em peças de parede fina, a embalagem deve incluir espuma de posicionamento e compartimentos independentes.
4. Qualidade e rastreabilidade: tornar a entrega auditável, explicável e passível de revisão
O núcleo da rastreabilidade de qualidade não é acumular documentos, mas ser capaz de responder rapidamente a quatro perguntas quando surge um problema: qual versão do modelo foi usada, qual material e quais parâmetros de equipamento foram adotados, quais pós-processamentos foram executados e se os resultados de inspeção atendem ao acordo. Recomenda-se criar um número de rastreamento exclusivo para cada projeto e vincular a ele a versão do modelo, a cotação, o registro de produção, as fotos de inspeção e a nota de expedição. Para pequenas séries, pode-se adotar a lógica de inspeção AQL: em até 20 peças, recomenda-se inspeção total das dimensões críticas; de 20 a 100 peças, pode-se inspecionar totalmente as primeiras e as últimas peças das dimensões críticas e amostrar 20% a 30% das demais; em peças visuais, os defeitos devem ser fotografados e arquivados por nível de gravidade.
Se o cliente apresentar uma reclamação, os registros de rastreabilidade transformam a discussão de “sensação” em “evidência”. Por exemplo, se o cliente relatar montagem muito apertada, a plataforma pode comparar diâmetro do furo no modelo, direção de impressão, espessura do pós-processamento e dimensões medidas para determinar se o problema veio de folga de projeto insuficiente, contração do processo ou espessura da pintura. Isso não apenas acelera a definição de retrabalho, reimpressão ou correção de projeto, como também transforma a experiência em insumo para cotações futuras e revisões DFM.
5. Sugestões de implementação da lantu3D: incorporar ações de gestão ao fluxo de serviço
Para clientes corporativos, a lantu3D recomenda dividir os serviços de impressão 3D em quatro níveis de entrega. O primeiro é a amostra rápida, usada para validação de aparência, dimensões e conceito, com foco em velocidade de resposta e clareza na comunicação. O segundo é a amostra de engenharia, usada para montagem, resistência, tolerância térmica ou gabaritos de teste, com foco em parâmetros de processo e evidências de inspeção. O terceiro é a entrega em pequenos lotes, com foco em consistência entre lotes, transporte e estrutura de custos. O quarto é a colaboração de longo prazo, com foco em gestão do conhecimento, biblioteca de peças padrão e otimização de processos entre departamentos.
Para a gestão de produção em pequenos lotes, a lista de ações executáveis inclui: congelar as entradas do projeto no início; não iniciar a produção total antes da confirmação da primeira peça; registrar material, equipamento e parâmetros em cada lote; validar dimensões críticas com paquímetro, máquina de medir por coordenadas ou calibres dedicados; confirmar superfícies de exposição e funcionais antes do pós-processamento; verificar quantidade, aparência, etiqueta e proteção antes da embalagem; coletar feedback do cliente em até 48 horas após a entrega. Com essas ações, a plataforma não entrega apenas peças, mas ajuda o cliente a construir um processo de manufatura digital replicável.
Conclusão: processos um pouco mais lentos frequentemente levam a ciclos de entrega mais rápidos
A vantagem da impressão 3D está em sua rapidez, flexibilidade e capacidade de lidar com estruturas complexas; no entanto, quando a entrega é voltada ao ambiente corporativo, a velocidade precisa se apoiar em um processo estável. Em torno da gestão de produção em pequenos lotes, a lantu3D se concentra na gestão do processo completo, do projeto à entrega física: no início, esclarecer os requisitos; no meio, registrar parâmetros e etapas; no fim, formar uma cadeia de evidências por meio de inspeção, embalagem e revisão. Só assim é possível reduzir o retrabalho em pequenos lotes, validação de amostras e colaboração entre departamentos, aumentar a confiança do cliente e transformar cada experiência de projeto em um ativo para a próxima entrega.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.