
Giriş: Tekil prototipten yönetilebilir küçük seri teslimata
3D baskı projelerinde en sık hafife alınan aşama, modeli basmak değil; belirsiz gereksinimleri, malzeme süreçlerini, teslim süresini ve kalite kanıtlarını birlikte yönetmektir. BluePrint3D/lantu3D’nin konumu, çizimden/ tasarımdan fiziksel teslimata uzanan yaşam döngüsü yönetimi ve gerçekleştirme platformu olduğundan, her haber içeriğinde mühendislik kapanışı vurgulanır: tasarım girdisi, süreç kararı, üretim yürütme, son işlem, ölçüm, paketleme teslimatı ve geri bildirimle öğrenme. “Küçük seri üretim yönetimi” etrafında, işletmelerin hem hızlı yanıt verebilen hem de kalite tutarlılığını koruyan bir operasyon çerçevesi kurması gerekir.
Gerçek projelerde, bir görünüm numunesinin baskısı 1 günde tamamlanabilir; ancak versiyon işaretleri, kontrol standardı ve paketleme gereklilikleri eksikse sonraki yeniden işleme 3 ila 5 gün kaybettirebilir. Küçük seri fonksiyonel bir sipariş yalnızca 20 ila 80 adet olabilir; fakat malzeme partileri, ekipman parametreleri ve son işlem farkları boyutsal değişkenliği büyütebilir. Bu yazı, 3D baskıyı “tecrübe odaklı” yaklaşımdan “veri ve süreç odaklı” yaklaşıma nasıl taşımayı anlatır.
1. Girdileri netleştirmek: Gereksinimleri doğrulanabilir mühendislik koşullarına ayırmak
Her proje başlamadan önce gereksinimler beş tür girdiye ayrılmalıdır: model dosyası, malzeme performansı, görünüm seviyesi, boyutsal tolerans ve teslim kısıtları. Model dosyasında kaynak dosya, STL/STEP ara dosyaları ve nihai dilimleme sürümü saklanmalıdır; dosya adında müşteri kodu, sürüm numarası, tarih ve süreç bilgisi yer almalıdır, örneğin PRJ-A01-V03-SLS-PA12-0903. Malzeme performansı en azından çekme dayanımı, ısı deformasyon sıcaklığı, kimyasal dayanım ve renk gereksinimini içermelidir; eğer parça bir vitrin ürünü ise yüzey pürüzlülüğü, boya kodu ve montaj boşluğu da ayrıca tanımlanmalıdır.
Küçük seri veya doğrulama amaçlı siparişlerde ilk parça onayı kuralı oluşturulması önerilir: İlk parçada ölçülecek kritik nokta sayısı en az 5 olmalı; fonksiyonel parçalar montaj, yük taşıma veya ısı dayanımı doğrulaması içermelidir; görünüm parçaları ise standart ışık altında fotoğraflanarak arşivlenmelidir. Müşteri tam standart vermemişse platform varsayılan kabul önerisi sunmalıdır; örneğin genel SLS naylon parçalarında kritik olmayan ölçüler için ±0,3 mm veya ±0,3% içinden büyük olan değer esas alınabilir; SLA görünüm parçalarında ise eğilme, destek izi, saydamlık ve boya örtücülüğü öncelikle kontrol edilmelidir.
2. Süreç seçimi: Hız, maliyet ve güvenilirlik arasında mühendislik dengesi kurmak
Süreç seçimi yalnızca tek parça fiyatına bakılarak yapılmamalıdır. SLA yüksek detaylı görünüm numuneleri için uygundur; katman kalınlığı genellikle 0,05-0,1 mm civarındadır ve form doğrulama ile montaj girişimlerini test etmek için idealdir. SLS naylon, karmaşık yapılar ve küçük seri fonksiyonel parçalar için uygundur; genellikle destek gerektirmez ve kilitli bağlantılar, gövdeler ve borulama tipi parçalar için elverişlidir. SLM metal, yüksek dayanımlı karmaşık parçalar için uygundur; ancak ön işlem, ısıl işlem ve son işleme oranı daha yüksektir. CNC, yüksek hassasiyetli düz yüzeyler, delik konumları ve seri stabilitesi gerektiren parçalar için uygundur. BluePrint3D/lantu3D proje değerlendirmesinde “basılabilir” olmayı, “üretilebilir, ölçülebilir ve izlenebilir” olmaya dönüştürür.
Küçük seri üretim yönetimi örneğinde, proje 3 gün içinde 30 adet naylon yapısal parçanın teslimini gerektiriyorsa, yalnızca en kısa baskı süresine odaklanmak ekipman planlamasında tıkanıklık, yetersiz soğuma süresi ve parti farkları yaratabilir. Daha güvenli bir yaklaşım, siparişi ilk parça onayı, seri baskı, son işlem ve numune kontrolü olmak üzere dört zaman dilimine bölmektir: ilk parça onayı 0,5 gün, seri baskı 1 gün, soğutma ve toz temizliği 0,5 gün, boyama veya kumlama 0,5 gün, nihai kontrol ve paketleme 0,5 gün. Böylece toplam süre görünürde biraz daha uzun olsa da anormallikler daha erken tespit edilir ve toplam yeniden işleme riski düşer.
3. Uygulama kontrolü: Nokta verileriyle yeniden işleme ve iletişim maliyetini azaltmak
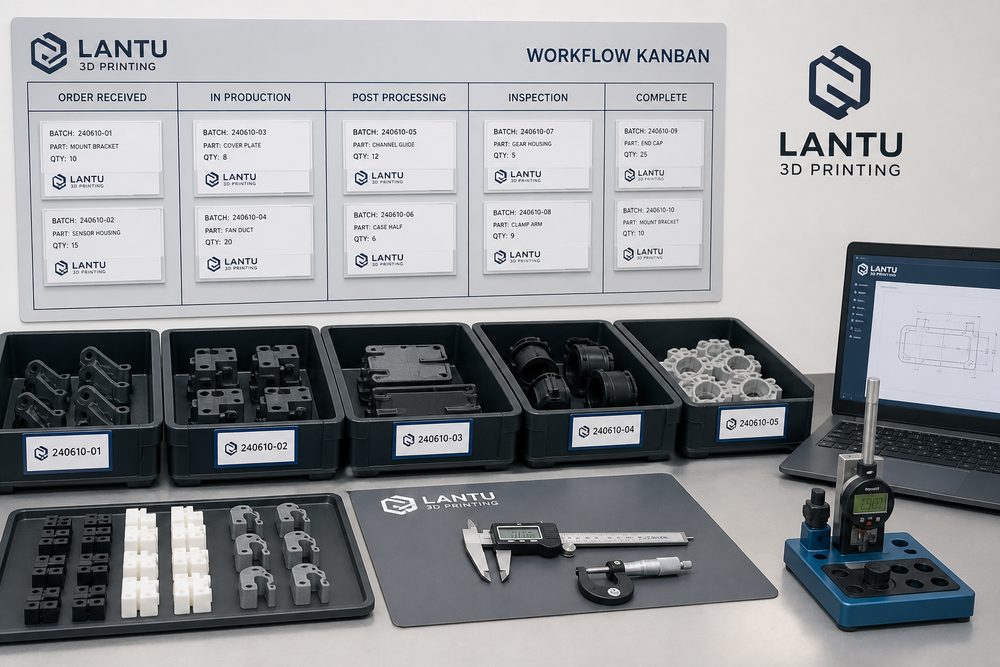
Uygulama aşamasında üç tablo kullanılması önerilir: proje panosu, ekipman görev fişi ve kalite kayıt formu. Proje panosu; gereksinim onayı, teklif, dosya dondurma, planlama, baskı, son işlem, kalite kontrol ve sevkiyat gibi durumları kaydeder. Ekipman görev fişi; malzeme partisi, katman kalınlığı, yerleşim yönü, destek stratejisi, ekipman numarası ve operatörü kaydeder. Kalite kayıt formu; kritik ölçüleri, görünüm fotoğraflarını, ağırlığı, adedi, kusur açıklamasını ve aksiyon sonucunu içerir. Departmanlar arası işbirliği yapılan projelerde tüm değişiklikler sürüm numarası ve değişiklik nedeni ile kayda alınmalıdır; böylece sözlü iletişim nedeniyle eski dosyanın yanlış kullanılmasının önüne geçilir.
Yaygın sorunlar arasında model duvar kalınlığının yetersiz olması, deliklerin büzüşmesi, destek yüzeyinde beklenenden fazla iz oluşması, boyanın kapattıktan sonra montaj boşluğunu azaltması ve paketleme sırasında ince duvarların deformasyonu yer alır. Her sorun türü için bir aksiyon tanımlanmalıdır: duvar kalınlığı yetersizse önce DFM geri bildirimi verilir; delik büzüşmesinde 0,1-0,3 mm telafi bırakılabilir; destek yüzeyi izleri önceden görünmeyen yüzey olarak işaretlenmelidir; boyalı parçalarda montaj boşluğu için 0,2-0,5 mm pay bırakılması önerilir; ince duvarlı parçaların paketlenmesinde sabitleme köpüğü ve ayrı bölmeler kullanılmalıdır.
4. Kalite ve izlenebilirlik: Teslim sonucunu yeniden değerlendirilebilir ve açıklanabilir kılmak
Kalite izlenebilirliğinin özü belge yığmak değil, sorun çıktığında dört soruya hızlıca cevap verebilmektir: Hangi model sürümü kullanıldı, hangi malzeme ve ekipman parametreleri seçildi, hangi son işlemler uygulandı ve ölçüm sonucu anlaşmaya uygun mu? Her proje için benzersiz bir takip numarası oluşturulması ve model sürümü, teklif formu, üretim kaydı, kontrol fotoğrafları ile sevk irsaliyesinin ilişkilendirilmesi önerilir. Küçük seri parçalar için AQL benzeri bir örnekleme yaklaşımı uygulanabilir: 20 adet ve altı için kritik ölçülerde tam kontrol önerilir; 20-100 adet aralığında kritik ölçülerde ilk ve son parçalar tam kontrol edilir, diğerleri %20-%30 oranında örneklenir; görünüm parçaları kusur seviyesine göre fotoğraflanıp arşivlenir.
Müşteri bir şikayet ilettiğinde izlenebilirlik kayıtları, tartışmayı “hissetme yargısı”ndan “kanıt yargısı”na dönüştürür. Örneğin müşteri montajın fazla sıkı olduğunu bildirirse platform; model delik çapını, baskı yönünü, son işlem kalınlığını ve ölçülen gerçek boyutu karşılaştırarak sorunun tasarım boşluğunun yetersizliğinden, süreç çekmesinden veya boya kalınlığından kaynaklanıp kaynaklanmadığını belirleyebilir. Bu yaklaşım yalnızca daha hızlı tamir, yeniden baskı veya tasarım revizyonu kararı verilmesini sağlamakla kalmaz; aynı zamanda deneyimi sonraki teklif ve DFM değerlendirmelerine de taşır.
5. BluePrint3D/lantu3D için uygulama önerileri: Yönetim aksiyonlarını hizmet sürecine gömmek
Kurumsal müşteriler için BluePrint3D/lantu3D, 3D baskı hizmetini dört teslim seviyesi halinde ele almayı önerir. Birinci seviye hızlı numunedir; görünüm, ölçü ve konsept doğrulaması için kullanılır, odak noktası hız ve net iletişimdir. İkinci seviye mühendislik numunesidir; montaj, yük, ısı dayanımı veya test fikstürleri için kullanılır, odak noktası süreç parametreleri ve kontrol kanıtıdır. Üçüncü seviye küçük seri teslimattır; odak noktası parti tutarlılığı, paketleme-taşıma ve maliyet yapısıdır. Dördüncü seviye uzun süreli işbirliğidir; odak noktası bilgi yönetimi, standart parça kütüphanesi ve departmanlar arası süreç iyileştirmesidir.
Küçük seri üretim yönetimi için uygulanabilir kontrol listesi şunları içerir: proje başlangıcında gereksinim girdileri dondurulur; ilk parça onayı tamamlanmadan tam ölçekli üretim başlatılmaz; her partide malzeme, ekipman ve parametreler kaydedilir; kritik ölçüler kumpas, koordinat ölçüm cihazı veya özel mastar ile doğrulanır; son işlem öncesinde görünüm yüzeyi ve fonksiyon yüzeyi onaylanır; paketleme öncesi adet, görünüm, etiket ve koruma kontrolü yapılır; teslimattan sonraki 48 saat içinde müşteri geri bildirimi toplanır. Bu aksiyonlarla platform yalnızca parça teslim etmez, müşterinin çoğaltılabilir bir dijital üretim süreci oluşturmasına da yardımcı olur.
Sonuç: Daha yavaş görünen süreçler çoğu zaman daha hızlı bir teslim kapanışı sağlar
3D baskının avantajları hız, esneklik ve karmaşık yapılara uyumdur; ancak kurumsal teslimat söz konusu olduğunda hız, istikrarlı bir sürecin üzerine kurulmalıdır. Küçük seri üretim yönetimi etrafında BluePrint3D/lantu3D, tasarım çiziminden fiziksel teslimata uzanan tüm sürecin yönetimine odaklanır: başta gereksinimler netleştirilir, ortada parametreler ve kontrol noktaları kaydedilir, sonunda ölçüm, paketleme ve geri değerlendirme ile bir kanıt zinciri oluşturulur. Ancak bu şekilde küçük seri üretim, numune doğrulama ve departmanlar arası işbirliğinde yeniden işleme oranı düşürülebilir, müşteri güveni artırılabilir ve her proje deneyimi bir sonraki teslimin varlığına dönüştürülebilir.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.