
Einleitung: Von Einzelmustern zur steuerbaren Kleinserienauslieferung
Der am häufigsten unterschätzte Schritt in 3D-Druck-Projekten ist nicht das Drucken des Modells, sondern das gemeinsame Management von unklaren Anforderungen, Material- und Prozessfragen, Lieferfristen und Qualitätsnachweisen. Blueprint3D versteht sich als Plattform für Lebenszyklusmanagement und Umsetzung von der Blaupause bzw. dem Design bis zur physischen Auslieferung; deshalb betont jede Nachricht den technischen Kreislauf: Designeingang, Prozessentscheidung, Fertigungsausführung, Nachbearbeitung, Prüfung, Verpackung, Auslieferung und Rückblick. Beim Thema Kleinserien-Management braucht ein Unternehmen einen Rahmen, der schnelle Reaktion unterstützt, ohne die Qualitätskonstanz zu opfern.
In der Praxis kann ein optisches Muster zwar in nur einem Tag gedruckt sein, doch wenn Versionskennzeichnung, Prüfstandards und Verpackungsanforderungen fehlen, können spätere Nacharbeiten drei bis fünf Tage kosten. Ein Auftrag für funktionale Kleinserienteile kann nur 20 bis 80 Stück umfassen, aber Unterschiede bei Materialcharge, Maschineneinstellungen und Nachbearbeitung verstärken Maßabweichungen. Dieser Beitrag zeigt anhand konkreter Managementmaßnahmen, wie 3D-Druck von einem erfahrungsgetriebenen Vorgehen zu einem daten- und prozessgetriebenen System wird.
1. Eingaben klar definieren: Anforderungen in überprüfbare technische Bedingungen zerlegen
Vor jedem Projektstart sollten Anforderungen in fünf Eingabekategorien zerlegt werden: Modelldateien, Materialeigenschaften, optische Qualitätsstufe, Maßtoleranzen und Lieferbedingungen. Für Modelldateien empfiehlt es sich, die Quelldatei, Zwischenformate wie STL/STEP und die finale Slicing-Version aufzubewahren. Die Dateinamen sollten Kundenkürzel, Versionsnummer, Datum und Verfahren enthalten, etwa PRJ-A01-V03-SLS-PA12-0903. Bei Materialeigenschaften sollten mindestens Zugfestigkeit, Wärmeformbeständigkeit, chemische Beständigkeit und Farbanforderungen dokumentiert werden; bei Präsentationsteilen sind zusätzlich Oberflächenrauheit, Lackfarbton und Montageabstände zu definieren.
Für Kleinserien- oder Validierungsaufträge empfiehlt sich eine Regel zur Erstteilfreigabe: Bei Erstteilen sollten mindestens fünf kritische Messpunkte geprüft werden, funktionale Teile müssen Montage, Belastung oder Temperaturbeständigkeit nachweisen; Sichtteile sind unter normierter Beleuchtung zu fotografieren und zu archivieren. Wenn der Kunde noch keinen vollständigen Standard geliefert hat, sollte die Plattform proaktiv eine Standard-Empfehlung anbieten, etwa bei allgemeinen SLS-Nylonteilen die Bewertung unkritischer Maße mit ±0,3 mm oder ±0,3 % - je nachdem, welcher Wert größer ist - und bei SLA-Sichtteilen die Prüfung von Verzug, Stützspuren, Transparenz und Deckkraft der Lackierung in den Vordergrund stellen.
2. Prozessweg: Zwischen Geschwindigkeit, Kosten und Zuverlässigkeit technisch abwägen
Die Wahl des Verfahrens darf nicht nur auf dem Stückpreis basieren. SLA eignet sich für hochdetaillierte Sichtmuster; typische Schichtdicken liegen bei 0,05 bis 0,1 mm und sind gut geeignet, um Form und Montageinterferenzen zu prüfen. SLS-Nylon eignet sich für komplexe Strukturen und funktionale Kleinserienteile, benötigt in der Regel keine Stützstrukturen und ist daher gut für Schnappverbindungen, Gehäuse und Rohrkomponenten geeignet. SLM-Metall ist für hochbelastbare und komplexe Bauteile geeignet, jedoch machen Vorbehandlung, Wärmebehandlung und Nachbearbeitung einen größeren Anteil aus. CNC ist sinnvoll für hochpräzise Ebenen, Bohrbilder und Teile mit hohen Anforderungen an die Serienkonstanz. In der Projektbewertung trennt Blueprint3D daher nicht nur zwischen "druckbar" und "nicht druckbar", sondern auch zwischen "fertigbar", "prüfbar" und "rückverfolgbar lieferbar".
Wenn ein Projekt beispielsweise innerhalb von drei Tagen 30 Nylon-Strukturteile liefern muss, kann die reine Optimierung der Druckzeit zu Engpässen bei der Maschinenbelegung, unzureichenden Abkühlzeiten und Chargenunterschieden führen. Ein robusterer Ansatz teilt den Auftrag in vier Takte auf: Erstteilfreigabe, Seriendruck, Nachbearbeitung und Stichprobenprüfung. Dabei können Erstteilfreigabe 0,5 Tage, Seriendruck 1 Tag, Abkühlen und Entpulvern 0,5 Tage, Färben oder Sandstrahlen 0,5 Tage sowie finale Prüfung und Verpackung 0,5 Tage beanspruchen. Die Gesamtzeit wirkt zwar länger, aber Abweichungen werden früher erkannt und das Gesamtrisiko von Nacharbeit sinkt.
3. Ausführungskontrolle: Mit Prozessdaten Nacharbeit und Kommunikationsaufwand reduzieren
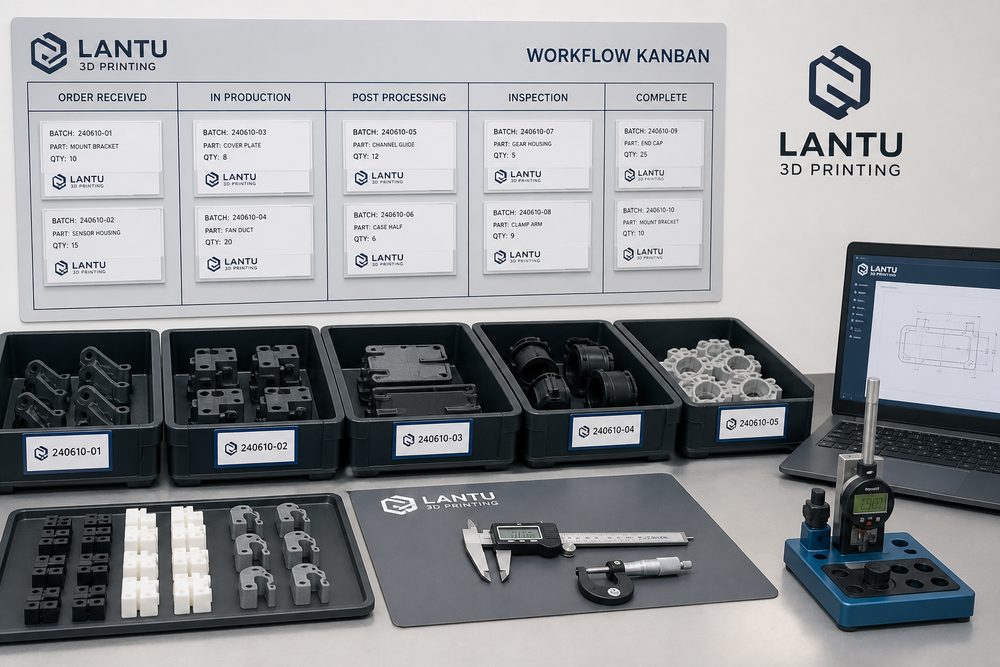
In der Ausführungsphase werden drei Tabellen empfohlen: ein Projektboard, ein Arbeitsauftrag für die Maschine und ein Qualitätsprotokoll. Das Projektboard dokumentiert Status wie Anforderungsfreigabe, Angebot, Dateisperre, Planung, Druck, Nachbearbeitung, Prüfung und Versand. Der Maschinenauftrag erfasst Materialcharge, Schichtdicke, Bauteilorientierung, Stützstrategie, Maschinen-ID und Bediener. Das Qualitätsprotokoll enthält kritische Maße, Oberflächenfotos, Gewicht, Stückzahl, Fehlerbeschreibung und Entscheidung zur Behandlung. Bei Projekten mit mehreren Beteiligten müssen alle Änderungen über Versionsnummern und Änderungsgründe dokumentiert werden, damit veraltete Dateien nicht versehentlich verwendet werden.
Typische Abweichungen sind zu geringe Wandstärken, schrumpfende Bohrungen, unerwartete Spuren von Stützflächen, reduzierte Montageabstände nach dem Lackieren oder Verformungen dünnwandiger Bereiche durch Verpackungsdruck. Für jede Abweichung sollte es eine klare Maßnahme geben: Bei zu geringer Wandstärke zunächst DFM-Feedback geben, für Bohrungen eine Kompensation von 0,1 bis 0,3 mm vorsehen, Stützflächen frühzeitig als Nicht-Sichtseite kennzeichnen, bei lackierten Teilen einen Montageabstand von 0,2 bis 0,5 mm einplanen und für dünnwandige Teile die Verpackung mit Positionierschaum und separaten Fächern auslegen.
4. Qualität und Rückverfolgbarkeit: Ergebnisse überprüfbar und erklärbar machen
Der Kern der Rückverfolgbarkeit besteht nicht darin, möglichst viele Dokumente zu sammeln, sondern im Problemfall schnell vier Fragen beantworten zu können: Welche Modellversion wurde verwendet, welches Material und welche Maschinenparameter kamen zum Einsatz, welche Nachbearbeitungsschritte wurden durchgeführt und entspricht das Prüfergebnis der Vereinbarung? Für jedes Projekt sollte eine eindeutige Tracking-Nummer angelegt und mit Modellversion, Angebot, Produktionsprotokoll, Prüfotos und Lieferschein verknüpft werden. Bei Kleinserien empfiehlt sich ein AQL-orientierter Stichprobenansatz: Unter 20 Stück sollten kritische Maße zu 100 % geprüft werden; bei 20 bis 100 Stück können die kritischen Maße beim ersten und letzten Teil vollständig geprüft und die übrigen Teile zu 20 bis 30 % stichprobenartig kontrolliert werden; Sichtteile werden nach Fehlerkategorien fotografisch dokumentiert.
Wenn ein Kunde eine Reklamation einreicht, hilft die Rückverfolgbarkeit dabei, die Diskussion von einer subjektiven Einschätzung zu einer belastbaren Beweisführung zu verschieben. Meldet der Kunde beispielsweise eine zu stramme Montage, kann die Plattform Modellbohrung, Druckausrichtung, Dicke der Nachbearbeitung und Ist-Maße vergleichen und feststellen, ob das Problem auf zu geringe konstruktive Abstände, Schrumpfung im Prozess oder die Lackschicht zurückzuführen ist. So lassen sich Nacharbeit, Neudruck oder Korrekturen im Design schneller festlegen, und die gewonnenen Erkenntnisse fließen direkt in künftige Angebote und DFM-Prüfungen ein.
5. Umsetzungsempfehlung von Blueprint3D: Managementmaßnahmen in den Serviceprozess integrieren
Für Unternehmenskunden empfiehlt Blueprint3D, 3D-Druck-Services in vier Auslieferungsstufen zu gliedern. Die erste Stufe sind Schnellmuster für Optik-, Maß- und Konzeptprüfungen; hier stehen Reaktionsgeschwindigkeit und klare Kommunikation im Vordergrund. Die zweite Stufe umfasst Engineering-Muster für Montage, Belastung, Temperatur oder Prüfaufnahmen; hier zählen Prozessparameter und Prüfbelege. Die dritte Stufe ist die Kleinserienauslieferung mit Fokus auf Chargenkonstanz, Verpackung, Transport und Kostenstruktur. Die vierte Stufe ist die langfristige Zusammenarbeit mit Schwerpunkt auf Wissensmanagement, Standardteilebibliothek und Optimierung abteilungsübergreifender Prozesse.
Für das Kleinserien-Management umfasst die umsetzbare Checkliste: Anforderungen bei Projektstart einfrieren; vor der Erstteilfreigabe keine Vollproduktion starten; pro Charge Material, Maschine und Parameter dokumentieren; kritische Maße mit Messschieber, Koordinatenmessmaschine oder Speziallehren prüfen; vor der Nachbearbeitung Sicht- und Funktionsflächen festlegen; vor der Verpackung Menge, Optik, Etikett und Schutz prüfen; innerhalb von 48 Stunden nach Lieferung Kundenfeedback einholen. Mit diesen Maßnahmen liefert die Plattform nicht nur Bauteile, sondern hilft dem Kunden auch, einen reproduzierbaren digitalen Fertigungsprozess aufzubauen.
Fazit: Ein etwas langsamerer Prozess führt oft zu einem schnelleren Lieferkreislauf
Die Stärke des 3D-Drucks liegt in Geschwindigkeit, Flexibilität und der Fähigkeit, komplexe Strukturen umzusetzen. Für die Auslieferung an Unternehmen muss diese Geschwindigkeit jedoch auf einem stabilen Prozess aufbauen. Im Kleinserien-Management legt Blueprint3D den Schwerpunkt deshalb auf die vollständige Prozesskette vom Entwurfsplan bis zur physischen Lieferung: Anforderungen früh klar definieren, Parameter und Meilensteine dokumentieren sowie über Prüfung, Verpackung und Rückblick einen belastbaren Nachweis schaffen. So lassen sich bei Kleinserienfertigung, Musterprüfung und abteilungsübergreifender Zusammenarbeit Nacharbeitsquoten senken, das Kundenvertrauen stärken und jede Projekterfahrung in einen zukünftigen Lieferwert verwandeln.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.