
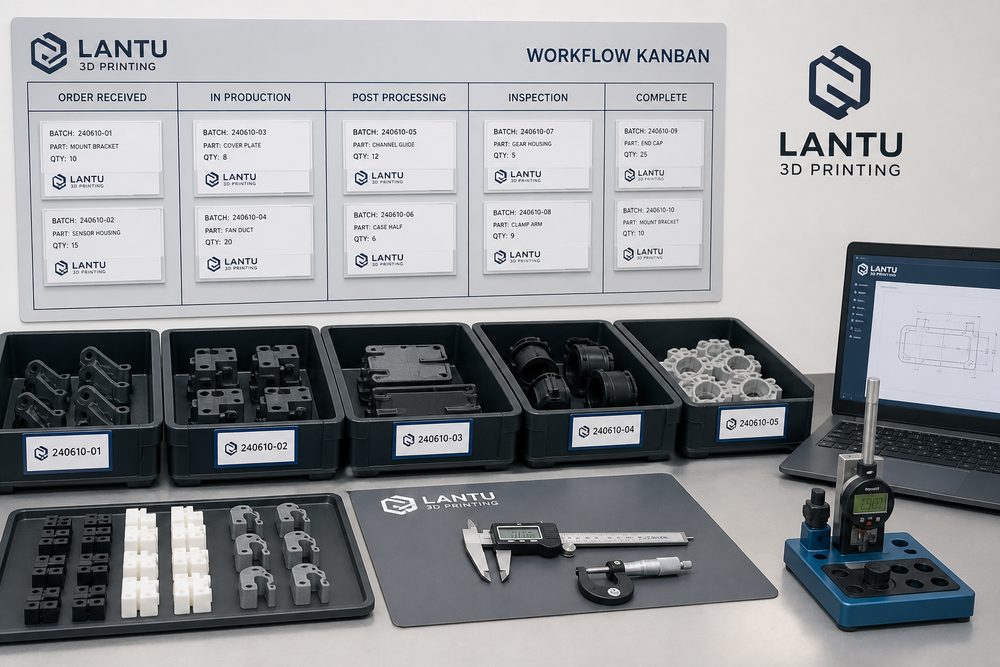
Introducción: del prototipado unitario a una entrega de pequeños lotes gestionable
El aspecto más fácil de subestimar en un proyecto de impresión 3D no es fabricar el modelo, sino gestionar de forma unificada los requisitos inciertos, los procesos de material, los plazos de entrega y las evidencias de calidad. lantu3D se posiciona como una plataforma de gestión e implementación de ciclo completo, desde el plano o diseño hasta la entrega del producto físico, por lo que cada contenido informativo enfatiza el cierre del ciclo de ingeniería: entrada de diseño, evaluación del proceso, ejecución de fabricación, posprocesado, inspección, embalaje, entrega y consolidación de aprendizajes. En torno a la "gestión de producción en pequeños lotes", las empresas necesitan construir un marco operativo que permita responder con rapidez sin sacrificar la consistencia de la calidad.
En proyectos reales, una muestra de aspecto puede imprimirse en solo 1 día, pero si faltan identificadores de versión, criterios de inspección y requisitos de embalaje, los retrabajos posteriores pueden consumir de 3 a 5 días. Un pedido de piezas funcionales en pequeños lotes puede tener solo entre 20 y 80 unidades, pero las diferencias en lote de material, parámetros de equipo y posprocesado amplifican la variación dimensional. Este artículo explica, con acciones de gestión ejecutables, cómo pasar la impresión 3D de un enfoque basado en la experiencia a uno basado en datos y procesos.
I. Definir la entrada: dividir los requisitos en condiciones de ingeniería verificables
Antes de iniciar cualquier proyecto, los requisitos deben dividirse en cinco tipos de entrada: archivo del modelo, prestaciones del material, nivel de apariencia, tolerancia dimensional y restricciones de entrega. Se recomienda conservar el archivo fuente, los archivos intermedios STL/STEP y la versión final de laminado, con nombres que incluyan código de cliente, número de versión, fecha y proceso, como PRJ-A01-V03-SLS-PA12-0903. Como mínimo, deben registrarse la resistencia a la tracción, la temperatura de deformación térmica, la resistencia química y los requisitos de color; si se trata de una pieza de exhibición, también deben definirse la rugosidad superficial, el código de color de la pintura y la holgura de ensamblaje.
Para pedidos de pequeños lotes o de validación, se recomienda establecer una regla de confirmación de primera pieza: la primera pieza debe incluir al menos 5 puntos críticos de dimensión; las piezas funcionales deben contemplar pruebas de montaje, carga o resistencia térmica; las piezas de apariencia deben fotografiarse y archivarse bajo iluminación estándar. Si el cliente aún no ha proporcionado un estándar completo, la plataforma debe ofrecer una sugerencia de aceptación por defecto; por ejemplo, para piezas de nylon SLS no críticas, se puede evaluar con ±0,3 mm o ±0,3%, tomando el valor mayor; en piezas de apariencia SLA, debe revisarse especialmente la deformación, las marcas de soporte, la transparencia y el efecto de cobertura de la pintura.
II. Ruta de proceso: equilibrio técnico entre velocidad, coste y fiabilidad
La selección del proceso no debe basarse únicamente en el precio por unidad. SLA es adecuada para prototipos de alta definición y apariencia, con espesores de capa comunes de 0,05 a 0,1 mm, y sirve para validar la forma y las interferencias de montaje; SLS de nylon es adecuada para estructuras complejas y piezas funcionales de pequeños lotes, normalmente sin soportes, y resulta ideal para clips, carcasas y componentes de conductos; SLM metálico es apropiado para piezas complejas de alta resistencia, aunque el preprocesado, el tratamiento térmico y el mecanizado posterior tienen una mayor proporción; CNC es adecuada para piezas con superficies planas de alta precisión, posiciones de agujeros y requisitos de estabilidad en volumen. Durante la evaluación de proyectos, lantu3D descompone "fabricable" en "fabricación controlable, inspección demostrable y entrega trazable".
Tomemos como ejemplo la gestión de producción en pequeños lotes: si un proyecto requiere entregar 30 piezas estructurales de nylon en 3 días, buscar únicamente el menor tiempo de impresión puede provocar congestión en la planificación de equipos, tiempo de enfriamiento insuficiente y diferencias entre lotes. Una solución más estable es dividir el pedido en cuatro ritmos: confirmación de primera pieza, impresión por lotes, posprocesado e inspección por muestreo. La confirmación de la primera pieza ocupa 0,5 días, la impresión por lotes 1 día, el enfriado y la retirada de polvo 0,5 días, el teñido o el arenado 0,5 días, y la inspección final y el embalaje 0,5 días. Aunque el ciclo total parezca más largo, los problemas se detectan antes y el riesgo global de retrabajo es menor.
III. Control de ejecución: reducir retrabajos y costes de comunicación con datos de nodo
En la fase de ejecución, se recomienda usar tres tablas: panel de proyecto, orden de trabajo del equipo y registro de calidad. El panel de proyecto registra estados como confirmación de requisitos, cotización, congelación de archivos, planificación, impresión, posprocesado, control de calidad y envío; la orden de trabajo del equipo registra lote de material, espesor de capa, orientación de colocación, estrategia de soporte, número de equipo y operario; el registro de calidad incluye dimensiones críticas, fotos de apariencia, peso, cantidad, descripción de defectos y conclusión de tratamiento. En proyectos de colaboración entre departamentos, todos los cambios deben registrarse con número de versión y motivo del cambio para evitar el uso erróneo de archivos antiguos por comunicación verbal.
Entre las incidencias habituales están el espesor insuficiente de la pared del modelo, la contracción de los agujeros, marcas de soporte superiores a lo previsto, reducción de la holgura de montaje tras la pintura y deformación de paredes delgadas por compresión durante el embalaje. Cada tipo de incidencia debe tener una acción definida: si falta espesor de pared, primero se debe emitir una observación DFM; la contracción de agujeros puede compensarse dejando entre 0,1 y 0,3 mm; las marcas de soporte deben señalarse previamente como zonas no visibles; en piezas pintadas se recomienda reservar entre 0,2 y 0,5 mm para la holgura de montaje; las piezas de pared delgada deben embalarse con espuma de posicionamiento adicional y compartimentos independientes.
IV. Calidad y trazabilidad: hacer que el resultado de la entrega sea revisable y explicable
El núcleo de la trazabilidad de calidad no es acumular documentos, sino poder responder rápidamente a cuatro preguntas cuando surge un problema: qué versión del modelo se usó, qué material y parámetros de equipo se adoptaron, qué posprocesados se aplicaron y si el resultado de inspección cumple lo acordado. Se recomienda crear un identificador único de seguimiento para cada proyecto y vincular la versión del modelo, la cotización, el registro de producción, las fotos de inspección y la orden de envío. En piezas de pequeños lotes, puede aplicarse una lógica de muestreo AQL: para 20 piezas o menos, se recomienda inspección completa de las dimensiones críticas; entre 20 y 100 piezas, se pueden inspeccionar completamente las primeras y las últimas piezas de las dimensiones críticas y muestrear el 20% al 30% del resto; en piezas de apariencia, los defectos deben archivarse con fotos según su nivel.
Si el cliente presenta una reclamación, el registro de trazabilidad puede convertir la disputa de una "percepción subjetiva" en una "decisión basada en evidencias". Por ejemplo, si el cliente indica que el montaje está demasiado ajustado, la plataforma puede comparar el diámetro del agujero del modelo, la dirección de impresión, el espesor tras el posprocesado y la dimensión medida para determinar si el problema proviene de una holgura de diseño insuficiente, una contracción del proceso o el espesor de la pintura. Así no solo se ofrece más rápido una solución de retrabajo, reimpresión o corrección de diseño, sino que además se consolida la experiencia para la siguiente cotización y revisión DFM.
V. Recomendaciones de implementación de lantu3D: integrar las acciones de gestión en el flujo de servicio
Para clientes empresariales, lantu3D recomienda dividir el servicio de impresión 3D en cuatro niveles de entrega. El primer nivel son las muestras rápidas, orientadas a validar apariencia, dimensiones y concepto, donde la prioridad es la velocidad de respuesta y la claridad de comunicación; el segundo nivel son las muestras de ingeniería, utilizadas para montaje, carga, resistencia térmica o útiles de prueba, donde importan los parámetros de proceso y las evidencias de inspección; el tercer nivel es la entrega de pequeños lotes, donde la prioridad es la consistencia entre lotes, el embalaje, el transporte y la estructura de costes; el cuarto nivel es la colaboración a largo plazo, centrada en la gestión del conocimiento, la biblioteca de piezas estándar y la optimización de procesos interdepartamentales.
Para la gestión de producción en pequeños lotes, la lista de verificación ejecutable incluye: congelar la entrada de requisitos al iniciar el proyecto; no arrancar la producción total antes de la confirmación de la primera pieza; registrar material, equipo y parámetros en cada lote; verificar las dimensiones críticas con calibre, máquina de medición por coordenadas o útiles específicos; confirmar las zonas de exhibición y funcionales antes del posprocesado; revisar cantidad, apariencia, etiqueta y protección antes del embalaje; y recopilar la opinión del cliente dentro de las 48 horas posteriores a la entrega. Con estas acciones, la plataforma no solo entrega piezas, sino que también ayuda al cliente a construir un proceso de fabricación digital replicable.
Conclusión: unos procesos algo más lentos suelen generar un cierre de entrega más rápido
La ventaja de la impresión 3D es su rapidez, flexibilidad y capacidad para adaptarse a estructuras complejas, pero cuando se orienta a la entrega empresarial, la velocidad debe basarse en un proceso estable. En torno a la gestión de producción en pequeños lotes, lantu3D presta especial atención a la gestión integral, desde el plano de diseño hasta la entrega física: primero aclarar los requisitos, después registrar parámetros y nodos, y finalmente formar una cadena de evidencia mediante inspección, embalaje y revisión posterior. Solo así se puede reducir el retrabajo, aumentar la confianza del cliente y convertir cada experiencia de proyecto en un activo para la siguiente entrega.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.