
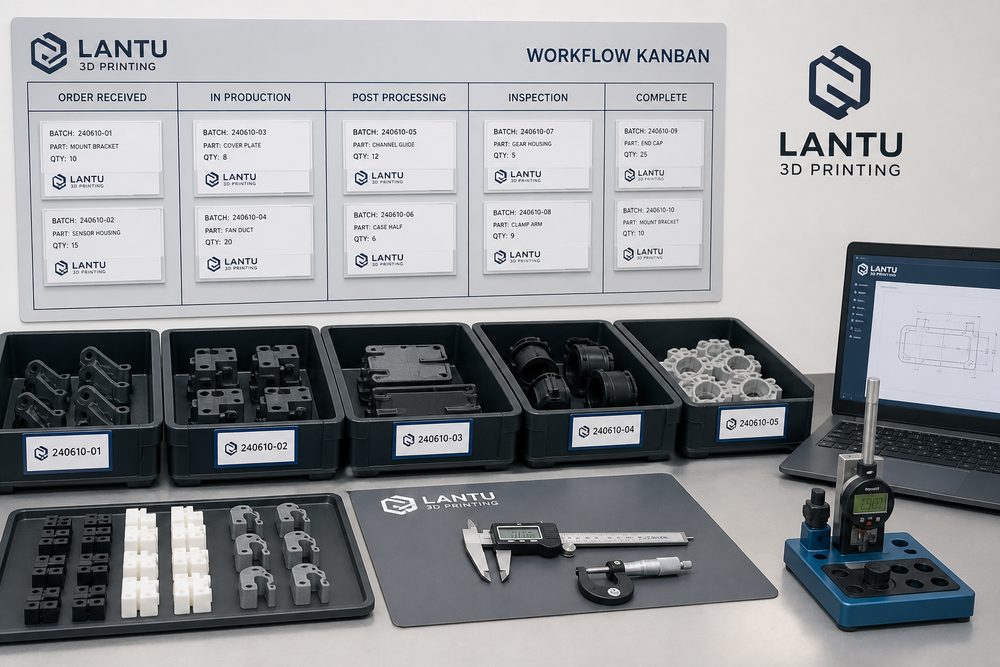
บทนำ: จากการทำต้นแบบชิ้นเดียวสู่การส่งมอบล็อตเล็กที่บริหารจัดการได้
จุดที่มักถูกมองข้ามที่สุดในโครงการพิมพ์ 3 มิติ ไม่ใช่การพิมพ์โมเดลออกมา แต่คือการบริหารความไม่แน่นอนของความต้องการ วัสดุ กระบวนการ ระยะเวลาส่งมอบ และหลักฐานคุณภาพให้สอดคล้องกัน Blueprint3D วางบทบาทเป็นแพลตฟอร์มบริหารจัดการและทำให้เกิดผลลัพธ์ตลอดวงจรชีวิต ตั้งแต่แบบ/ดีไซน์ไปจนถึงการส่งมอบชิ้นงานจริง ดังนั้นทุกข่าวสารจึงเน้นวงจรวิศวกรรมแบบครบลูป: อินพุตการออกแบบ การตัดสินใจเชิงกระบวนการ การผลิต การเก็บงานหลังพิมพ์ การตรวจสอบ การบรรจุ และการทบทวนสรุปประสบการณ์ สำหรับหัวข้อ “การจัดการการผลิตแบบล็อตเล็ก” องค์กรจำเป็นต้องสร้างกรอบการปฏิบัติงานที่รองรับการตอบสนองที่รวดเร็ว โดยไม่ลดทอนความสม่ำเสมอด้านคุณภาพ
ในโครงการจริง ชิ้นงานตัวอย่างด้านรูปลักษณ์อาจใช้เวลาเพียง 1 วันในการพิมพ์ แต่หากไม่มีการระบุเวอร์ชัน มาตรฐานการตรวจ และข้อกำหนดการบรรจุ การแก้ไขภายหลังอาจใช้เวลาเพิ่มอีก 3 ถึง 5 วันได้ งานสั่งผลิตล็อตเล็กที่เป็นชิ้นส่วนใช้งานจริงอาจมีเพียง 20 ถึง 80 ชิ้น แต่ความต่างของล็อตวัสดุ พารามิเตอร์เครื่อง และการเก็บงานหลังพิมพ์จะขยายความคลาดเคลื่อนด้านมิติให้มากขึ้น บทความนี้ใช้การดำเนินการเชิงบริหารที่นำไปใช้ได้จริง เพื่ออธิบายวิธีอัปเกรดการพิมพ์ 3 มิติจาก “อาศัยประสบการณ์” ไปสู่ “ขับเคลื่อนด้วยข้อมูลและกระบวนการ”
หนึ่ง, ระบุอินพุตให้ชัด: แยกความต้องการออกเป็นเงื่อนไขทางวิศวกรรมที่ตรวจสอบได้
ก่อนเริ่มทุกโครงการ ควรแยกความต้องการออกเป็นอินพุต 5 กลุ่ม ได้แก่ ไฟล์โมเดล สมรรถนะวัสดุ ระดับรูปลักษณ์ ค่าความเผื่อมิติ และข้อจำกัดการส่งมอบ แนะนำให้เก็บทั้งไฟล์ต้นฉบับ ไฟล์กลาง STL/STEP และเวอร์ชันสไลซ์สุดท้าย โดยตั้งชื่อไฟล์ให้มีรหัสลูกค้า หมายเลขเวอร์ชัน วันที่ และกระบวนการ เช่น PRJ-A01-V03-SLS-PA12-0903 สมรรถนะวัสดุอย่างน้อยต้องบันทึกค่าความต้านแรงดึง อุณหภูมิการเสียรูปเมื่อรับความร้อน ความทนทานต่อสารเคมี และข้อกำหนดเรื่องสี หากเป็นชิ้นงานเพื่อแสดงตัวอย่าง ควรกำหนดเพิ่มเติมเรื่องความหยาบผิว รหัสสีพ่น และระยะเผื่อในการประกอบ
สำหรับงานล็อตเล็กหรือชิ้นงานตรวจยืนยัน แนะนำให้กำหนดกฎ การยืนยันชิ้นแรก โดยจุดมิติสำคัญของชิ้นแรกต้องไม่น้อยกว่า 5 จุด และชิ้นงานใช้งานต้องรวมการทดสอบการประกอบ การรับแรง หรือการทนความร้อน ส่วนชิ้นงานรูปลักษณ์ควรถ่ายภาพเก็บไว้ภายใต้แสงมาตรฐาน หากลูกค้ายังไม่ได้ให้มาตรฐานครบถ้วน แพลตฟอร์มควรเสนอแนวทางการยอมรับเริ่มต้น เช่น ชิ้นส่วนไนลอน SLS ทั่วไป สำหรับมิติที่ไม่ใช่จุดสำคัญให้ประเมินด้วย ±0.3mm หรือ ±0.3% แล้วเลือกค่าที่มากกว่า ส่วนชิ้นงาน SLA ที่เน้นรูปลักษณ์ควรตรวจเป็นพิเศษเรื่องการบิดงอ รอยค้ำยัน ความโปร่งใส และผลการปกปิดของการพ่นสี
สอง, เส้นทางกระบวนการ: เลือกทางวิศวกรรมให้สมดุลระหว่างความเร็ว ต้นทุน และความน่าเชื่อถือ
การเลือกกระบวนการไม่ควรดูแค่ราคาต่อชิ้น SLA เหมาะกับชิ้นงานตัวอย่างที่ต้องการรายละเอียดสูง โดยความหนาชั้นที่พบทั่วไปอยู่ที่ 0.05-0.1mm เหมาะสำหรับยืนยันรูปทรงและการชนกันของการประกอบ SLS ไนลอนเหมาะกับโครงสร้างซับซ้อนและชิ้นส่วนใช้งานล็อตเล็ก โดยทั่วไปไม่ต้องใช้โครงค้ำยัน จึงเหมาะกับชิ้นส่วนประเภทสลัก ตัวเรือน และชิ้นส่วนท่อ SLM โลหะเหมาะกับชิ้นส่วนซับซ้อนที่ต้องการความแข็งแรงสูง แต่สัดส่วนของงานเตรียมก่อนพิมพ์ การอบชุบความร้อน และการตัดแต่งหลังพิมพ์จะสูงกว่า CNC เหมาะกับชิ้นส่วนที่ต้องการความแม่นยำสูงบนระนาบ ตำแหน่งรู และความเสถียรของล็อตการผลิต บทบาทของ Blueprint3D ในการประเมินโครงการคือการแยกคำว่า “พิมพ์ได้” ออกเป็น “ผลิตได้อย่างควบคุมได้ ตรวจสอบได้ และส่งมอบได้อย่างตามรอยได้”
ยกตัวอย่างการจัดการผลิตแบบล็อตเล็ก หากโครงการต้องส่งมอบชิ้นส่วนโครงสร้างไนลอน 30 ชิ้นภายใน 3 วัน การมุ่งหวังให้เวลาพิมพ์สั้นที่สุดเพียงอย่างเดียวอาจทำให้คิวเครื่องแออัด เวลาคูลดาวน์ไม่เพียงพอ และเกิดความต่างระหว่างล็อตทางเลือกที่เหมาะสมกว่าคือแบ่งคำสั่งซื้อเป็น 4 จังหวะ ได้แก่ การยืนยันชิ้นแรก การพิมพ์ล็อตใหญ่ การเก็บงานหลังพิมพ์ และการสุ่มตรวจ โดยใช้เวลา 0.5 วันสำหรับการยืนยันชิ้นแรก 1 วันสำหรับการพิมพ์ 0.5 วันสำหรับการเย็นตัวและการล้างผง 0.5 วันสำหรับการย้อมสีหรือพ่นทราย และอีก 0.5 วันสำหรับการสุ่มตรวจและบรรจุ ภาพรวมดูเหมือนใช้เวลานานขึ้น แต่จะตรวจพบความผิดปกติได้เร็วขึ้นและลดความเสี่ยงในการแก้ไขซ้ำโดยรวม
สาม, การควบคุมการปฏิบัติงาน: ใช้ข้อมูลตามจุดควบคุมเพื่อลดงานแก้ไขและต้นทุนการสื่อสาร
ในขั้นตอนปฏิบัติงาน แนะนำให้ใช้ 3 ตาราง ได้แก่ ตารางสถานะโครงการ ใบงานอุปกรณ์ และใบ记录คุณภาพ ตารางสถานะโครงการบันทึกสถานะตั้งแต่การยืนยันความต้องการ การเสนอราคา การล็อกไฟล์ การจัดคิว การพิมพ์ การเก็บงานหลังพิมพ์ การตรวจคุณภาพ ไปจนถึงการจัดส่ง ใบงานอุปกรณ์บันทึกลอตวัสดุ ความหนาชั้น ทิศทางการวาง กลยุทธ์การค้ำยัน หมายเลขเครื่อง และผู้ปฏิบัติงาน ใบ记录คุณภาพบันทึกมิติสำคัญ ภาพถ่าย ลักษณะน้ำหนัก จำนวน รายละเอียดข้อบกพร่อง และข้อสรุปการจัดการ สำหรับโครงการที่มีหลายแผนกเกี่ยวข้อง การเปลี่ยนแปลงทุกครั้งต้องผ่านหมายเลขเวอร์ชันและบันทึกเหตุผลของการเปลี่ยนแปลง เพื่อป้องกันการใช้ไฟล์เก่าเพราะการสื่อสารด้วยวาจา
ความผิดปกติที่พบบ่อย ได้แก่ ความหนาผนังของโมเดลไม่พอ รูรูดหด การทิ้งรอยค้ำยันเกินคาด หลังพ่นสีแล้วระยะเผื่อประกอบลดลง และการบิดตัวของผนังบางเพราะแรงกดจากการบรรจุ แต่ละประเภทของความผิดปกติควรมีการดำเนินการรองรับ เช่น ผนังบางไม่พอให้ให้ข้อเสนอ DFM ก่อน รูที่หดสามารถเผื่อชดเชย 0.1-0.3mm รอยค้ำยันควรระบุพื้นที่ที่ไม่ใช่ด้านโชว์ล่วงหน้า ชิ้นงานพ่นสีควรเผื่อระยะประกอบ 0.2-0.5mm และชิ้นงานผนังบางควรเพิ่มโฟมกำหนดตำแหน่งและช่องแยกเฉพาะ
สี่, คุณภาพและการตามรอย: ทำให้ผลลัพธ์การส่งมอบสามารถทบทวนและอธิบายได้
หัวใจของการตามรอยคุณภาพไม่ใช่การเก็บเอกสารจำนวนมาก แต่คือการตอบคำถาม 4 ข้อได้อย่างรวดเร็วเมื่อเกิดปัญหา ได้แก่ ใช้โมเดลเวอร์ชันใด ใช้วัสดุและพารามิเตอร์เครื่องแบบไหน ผ่านการเก็บงานหลังพิมพ์อะไรบ้าง และผลการตรวจเป็นไปตามข้อตกลงหรือไม่ แนะนำให้สร้างรหัสติดตามเฉพาะสำหรับแต่ละโครงการ และเชื่อมโยงเวอร์ชันโมเดล ใบเสนอราคา บันทึกการผลิต ภาพการตรวจ และใบส่งของเข้าด้วยกัน สำหรับชิ้นงานล็อตเล็ก สามารถใช้แนวคิดการสุ่มตรวจแบบ AQL ได้ กล่าวคือหากมีไม่เกิน 20 ชิ้น แนะนำให้ตรวจมิติสำคัญทั้งหมด หากมี 20-100 ชิ้น สามารถตรวจมิติสำคัญของชิ้นแรกและชิ้นสุดท้ายแบบเต็ม และสุ่มตรวจชิ้นอื่นอีก 20%-30% ส่วนชิ้นงานด้านรูปลักษณ์ควรถ่ายภาพและเก็บหลักฐานตามระดับข้อบกพร่อง
หากลูกค้ายื่นข้อร้องเรียน บันทึกการตามรอยจะเปลี่ยนข้อโต้แย้งจาก “ความรู้สึก” ไปเป็น “ข้อเท็จจริงเชิงหลักฐาน” ได้ เช่น ลูกค้าระบุว่าประกอบแน่นเกินไป แพลตฟอร์มสามารถเปรียบเทียบขนาดรูในโมเดล ทิศทางการพิมพ์ ความหนาหลังเก็บงาน และขนาดที่วัดจริง เพื่อวิเคราะห์ว่าปัญหาเกิดจากระยะเผื่อในแบบไม่พอ การหดตัวของกระบวนการ หรือความหนาของสีพ่น วิธีนี้ไม่เพียงช่วยเสนอแนวทางแก้ไข ซ่อมพิมพ์ใหม่ หรือปรับแบบได้เร็วขึ้น แต่ยังทำให้ประสบการณ์เหล่านี้ถูกสะสมเป็นข้อมูลสำหรับการเสนอราคาและการประเมิน DFM ครั้งถัดไป
ห้า, ข้อเสนอการดำเนินงานของ Blueprint3D: ฝังการจัดการไว้ในกระบวนการบริการ
สำหรับลูกค้าองค์กร Blueprint3D แนะนำให้แบ่งบริการพิมพ์ 3 มิติออกเป็น 4 ระดับการส่งมอบ ระดับแรกคือชิ้นงานตัวอย่างเร่งด่วน ใช้สำหรับการยืนยันรูปลักษณ์ มิติ และแนวคิด โดยเน้นความรวดเร็วในการตอบสนองและการสื่อสารที่ชัดเจน ระดับที่สองคือชิ้นงานวิศวกรรม ใช้สำหรับการประกอบ การรับแรง การทนความร้อน หรืออุปกรณ์ทดสอบ โดยเน้นพารามิเตอร์กระบวนการและหลักฐานการตรวจ ระดับที่สามคือการส่งมอบล็อตเล็ก โดยเน้นความสม่ำเสมอของล็อต การบรรจุขนส่ง และโครงสร้างต้นทุน ระดับที่สี่คือความร่วมมือระยะยาว โดยเน้นการจัดการความรู้ คลังชิ้นส่วนมาตรฐาน และการปรับปรุงกระบวนการข้ามแผนก
สำหรับการจัดการผลิตแบบล็อตเล็ก รายการที่สามารถปฏิบัติได้ประกอบด้วย: ล็อกอินพุตความต้องการเมื่อเริ่มโครงการ; ไม่เริ่มผลิตเต็มจำนวนก่อนยืนยันชิ้นแรก; บันทึกวัสดุ เครื่อง และพารามิเตอร์ทุกล็อต; ตรวจสอบมิติสำคัญด้วยเวอร์เนียร์ คาร์บาร์, เครื่อง CMM หรือจิ๊กเฉพาะทาง; ยืนยันด้านโชว์และด้านใช้งานก่อนเก็บงานหลังพิมพ์; ตรวจจำนวน ลักษณะภายนอก ฉลาก และการป้องกันก่อนบรรจุ; และเก็บฟีดแบ็กลูกค้าภายใน 48 ชั่วโมงหลังส่งมอบ ด้วยการดำเนินการเหล่านี้ แพลตฟอร์มไม่เพียงส่งมอบชิ้นส่วน แต่ยังช่วยให้ลูกค้าสร้างกระบวนการผลิตดิจิทัลที่ทำซ้ำได้
สรุป: กระบวนการที่ช้าลงเล็กน้อย มักนำไปสู่วงจรการส่งมอบที่เร็วขึ้น
ข้อได้เปรียบของการพิมพ์ 3 มิติคือความรวดเร็ว ความยืดหยุ่น และการรองรับโครงสร้างซับซ้อน แต่เมื่อเข้าสู่การส่งมอบระดับองค์กรจริง ความเร็วต้องตั้งอยู่บนกระบวนการที่เสถียร เมื่อมองผ่านการจัดการผลิตแบบล็อตเล็ก Blueprint3D ให้ความสำคัญกับการบริหารตั้งแต่แบบออกแบบไปจนถึงการส่งมอบชิ้นงานจริงตลอดกระบวนการ: ช่วงต้นต้องสื่อสารความต้องการให้ชัด ช่วงกลางต้องบันทึกพารามิเตอร์และจุดควบคุม และช่วงท้ายต้องสร้างหลักฐานด้วยการตรวจ บรรจุ และทบทวนหลังส่งมอบ เฉพาะเช่นนี้จึงจะลดงานแก้ไข เพิ่มความเชื่อมั่นของลูกค้า และทำให้ประสบการณ์จากแต่ละโครงการกลายเป็นสินทรัพย์ของการส่งมอบครั้งต่อไปได้
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง