
Введение: от одиночного прототипа к управляемой мелкосерийной поставке
В проектах 3D-печати чаще всего недооценивают не сам факт печати модели, а необходимость управлять неопределёнными требованиями, материалами и технологией, сроками поставки и доказательствами качества в единой системе. Позиционирование Ланьту 3D — это управление и реализация полного жизненного цикла от плана/дизайна до готового изделия, поэтому каждая новостная публикация подчёркивает инженерный замкнутый цикл: входные данные проекта, выбор технологии, производственное исполнение, постобработка, контроль, упаковка, поставка и последующий анализ. В контексте мелкосерийного производства компании нужна рабочая рамка, которая одновременно обеспечивает быстрый отклик и не жертвует стабильностью качества.
На практике внешний образец может быть напечатан всего за 1 день, но если не заданы обозначение версии, критерии проверки и требования к упаковке, последующие переделки могут занять ещё 3–5 дней; заказ на функциональные детали в количестве 20–80 штук может казаться небольшим, но различия по партии материала, параметрам оборудования и постобработке усиливают разброс размеров. Ниже приведены управленческие действия, позволяющие перевести 3D-печать из режима, основанного на опыте, в режим, основанный на данных и процессе.
1. Определение входных данных: разложить требования на проверяемые инженерные условия
Перед запуском любого проекта требования следует разбить на пять категорий входных данных: файл модели, свойства материала, уровень внешнего вида, допуск размеров и ограничения поставки. Для файла модели рекомендуется сохранять исходный файл, промежуточные файлы STL/STEP и финальную версию слайсинга; имя файла должно включать код клиента, номер версии, дату и технологию, например PRJ-A01-V03-SLS-PA12-0903. Для материала как минимум фиксируются предел прочности при растяжении, температура тепловой деформации, химическая стойкость и требования к цвету; если изделие предназначено для демонстрации, дополнительно задаются шероховатость поверхности, код окраски и зазоры при сборке.
Для мелкосерийных или валидационных заказов рекомендуется вводить правило согласования первого образца: на первом изделии должно быть проверено не менее 5 ключевых размеров, а для функциональных деталей требуется подтверждение сборки, нагрузки или термостойкости; для внешних деталей необходимо делать фотоархив при стандартном освещении. Если заказчик ещё не предоставил полный стандарт, платформа должна предложить базовые критерии приёмки. Например, для обычных неключевых размеров SLS-деталей из нейлона можно ориентироваться на ±0,3 мм или ±0,3% в зависимости от того, что больше; для SLA-деталей с акцентом на внешний вид следует проверять коробление, следы от поддержек, прозрачность и качество укрытия при окраске.
2. Выбор технологического маршрута: инженерный компромисс между скоростью, стоимостью и надёжностью
Выбор технологии нельзя делать только по цене одной детали. SLA подходит для внешних образцов с высокой детализацией; типичная толщина слоя составляет 0,05–0,1 мм, что удобно для проверки формы и монтажных зазоров. SLS-нейлон подходит для сложных конструкций и мелкосерийных функциональных деталей, обычно не требует поддержек и хорошо работает для защёлок, корпусов и трубопроводных элементов. SLM-металл подходит для сложных высокопрочных деталей, но доля подготовки, термообработки и последующей мехобработки выше. CNC подходит для деталей с высокой точностью плоскостей, отверстий и повышенными требованиями к стабильности серийного результата. При оценке проектов Ланьту 3D рассматривает не только то, что «можно напечатать», но и то, что «можно контролировать в производстве, подтвердить измерениями и отследить при поставке».
Если по мелкосерийному плану необходимо отгрузить 30 нейлоновых конструкционных деталей в течение 3 дней, попытка добиться лишь минимального времени печати может привести к перегрузке оборудования, недостаточному времени охлаждения и различиям между партиями. Более надёжный вариант — разбить заказ на четыре такта: согласование первого образца, серийная печать, постобработка, выборочный контроль. Первый образец занимает 0,5 дня, печать партии — 1 день, охлаждение и очистка от порошка — 0,5 дня, окраска или пескоструйная обработка — 0,5 дня, финальная выборочная проверка и упаковка — ещё 0,5 дня. На бумаге цикл выглядит длиннее, но несоответствия выявляются раньше, а суммарный риск переделок ниже.
3. Контроль исполнения: снижать переделки и затраты на коммуникацию через данные по этапам
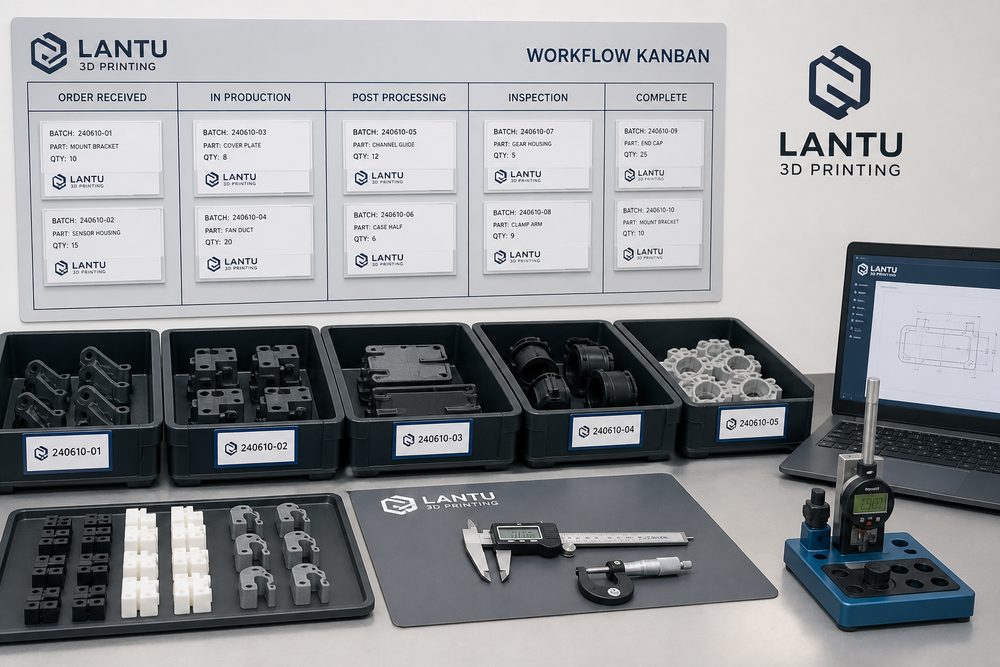
На этапе исполнения рекомендуется использовать три формы: проектную доску, производственное задание и карту качества. На проектной доске фиксируются статусы: подтверждение требований, расчёт стоимости, заморозка файлов, планирование, печать, постобработка, контроль качества, отгрузка. В производственном задании записываются партия материала, толщина слоя, ориентация на столе, стратегия поддержек, номер оборудования и оператор. В карте качества отражаются ключевые размеры, фото внешнего вида, вес, количество, описание дефектов и итог по их обработке. В проектах с межфункциональным взаимодействием любые изменения должны подтверждаться номером версии и причиной изменения, чтобы избежать ситуации, когда по устной договорённости используется устаревший файл.
К распространённым отклонениям относятся недостаточная толщина стенок модели, усадка отверстий, неожиданные следы на поверхности от поддержек, уменьшение зазора при сборке после окраски, деформация тонких стенок при сдавливании упаковкой. Для каждого вида отклонений должны быть предусмотрены действия: при недостаточной толщине стенки сначала даётся обратная связь по DFM; для усадки отверстий можно заложить компенсацию 0,1–0,3 мм; следы от поддержек следует заранее указывать на невидимых поверхностях; для окрашенных деталей рекомендуется оставлять зазор 0,2–0,5 мм; при упаковке тонкостенных деталей нужно добавлять позиционирующий поролон и отдельные ячейки.
4. Качество и прослеживаемость: сделать результат поставки воспроизводимым и объяснимым
Суть прослеживаемости качества не в накоплении документов, а в том, чтобы при возникновении проблемы быстро ответить на четыре вопроса: какой версии модели использовалась, какой материал и параметры оборудования были применены, какая постобработка выполнена и соответствует ли результат согласованным требованиям. Для каждого проекта рекомендуется создавать уникальный идентификатор отслеживания и связывать между собой версию модели, коммерческое предложение, производственные записи, фото контроля и отгрузочные документы. Для мелких партий можно опираться на подход AQL: при количестве до 20 штук рекомендуется 100% контроль ключевых размеров; при 20–100 штуках — 100% контроль ключевых размеров у первого и последнего изделия, а остальные проверять выборочно в объёме 20–30%; для внешних изделий дефекты следует фотографировать и архивировать по степени критичности.
Если клиент предъявляет претензию, записи по прослеживаемости переводят спор из области ощущений в область фактов. Например, если заказчик сообщает о слишком тугой сборке, платформа может сопоставить диаметр отверстия в модели, направление печати, толщину после постобработки и фактические размеры, чтобы определить, вызвана ли проблема недостаточным зазором в конструкции, технологической усадкой или толщиной слоя краски. Это не только позволяет быстрее предложить ремонт, перепечатку или корректировку конструкции, но и превращает накопленный опыт в основу для следующих расчётов стоимости и DFM-оценки.
5. Практические рекомендации Ланьту 3D: встроить управленческие действия в сервисный процесс
Для корпоративных клиентов Ланьту 3D рекомендует разделять 3D-печать на четыре уровня поставки. Первый уровень — быстрые образцы для проверки внешнего вида, размеров и концепции, где важнее всего скорость реакции и ясность коммуникации. Второй уровень — инженерные образцы для сборки, нагрузки, термостойкости или испытательных приспособлений, где ключевыми являются параметры процесса и подтверждающие данные контроля. Третий уровень — мелкосерийная поставка, где на первый план выходят стабильность партий, упаковка, транспортировка и структура себестоимости. Четвёртый уровень — долгосрочное сотрудничество, где важны управление знаниями, библиотека стандартных деталей и оптимизация межфункциональных процессов.
Для мелкосерийного управления практический чек-лист включает следующее: при запуске проекта заморозить входные требования; не начинать полное производство до согласования первого образца; для каждой партии фиксировать материал, оборудование и параметры; проверять ключевые размеры штангенциркулем, координатной машиной или специальными калибрами; перед постобработкой подтверждать лицевые и функциональные поверхности; перед упаковкой проверять количество, внешний вид, маркировку и защиту; в течение 48 часов после поставки собирать обратную связь клиента. Благодаря таким действиям платформа не просто отгружает детали, а помогает заказчику выстроить воспроизводимый цифровой производственный процесс.
Заключение: более медленный процесс часто приводит к более быстрой замкнутой поставке
Преимущество 3D-печати — в скорости, гибкости и способности работать со сложной геометрией, но при корпоративной поставке скорость должна опираться на устойчивый процесс. В контексте мелкосерийного производства Ланьту 3D уделяет особое внимание управлению всем циклом — от дизайн-плана до физической поставки: на раннем этапе важно чётко сформулировать требования, в середине процесса — зафиксировать параметры и контрольные точки, а на финальном этапе — сформировать доказательную цепочку через контроль, упаковку и анализ результатов. Только так можно снизить долю переделок в мелкосерийном производстве, повысить доверие клиентов и превратить каждый проектный опыт в актив для следующей поставки.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.