
Inleiding: van enkelstuks prototypes naar beheersbare kleinserie-levering
Het meest onderschatte onderdeel van een 3D-printproject is niet het model afdrukken, maar het beheersen van de onzekerheid rond eisen, materiaalproces, levertijd en kwaliteitsbewijs. Blueprint3D positioneert zich als een platform voor levenscyclusbeheer en realisatie van blueprint/ontwerp tot fysieke levering. Daarom benadrukt elk nieuwsbericht de engineeringlus: ontwerpinvoer, procesbeoordeling, productie-uitvoering, nabewerking, inspectie, verpakking, levering en het vastleggen van inzichten. Rond kleinserieproductiebeheer moet een bedrijf een werkraamwerk opzetten dat snelle respons ondersteunt zonder concessies te doen aan consistente kwaliteit.
In een echt project kan een visueel prototype al in 1 dag worden geprint, maar als versieaanduiding, inspectienorm en verpakkingsvereisten ontbreken, kan herwerk later 3 tot 5 dagen kosten. Een opdracht voor kleine series functionele onderdelen kan slechts 20 tot 80 stuks omvatten, maar verschillen in materiaalbatch, machine-instellingen en nabewerking vergroten maatvariaties. Dit artikel laat met uitvoerbare managementacties zien hoe 3D-printen kan worden opgewaardeerd van ervaring gestuurd naar data- en procesgestuurd.
1. Input vastleggen: eisen opdelen in verifieerbare technische voorwaarden
Voor elk project moet de vraag worden opgesplitst in vijf soorten input: modelbestanden, materiaaleigenschappen, afwerkingsniveau, maattoleranties en leveringsbeperkingen. Bewaar bij voorkeur het bronbestand, de tussentijdse STL/STEP-bestanden en de uiteindelijke slicerversie; neem in de bestandsnaam klantcode, versienummer, datum en proces op, zoals PRJ-A01-V03-SLS-PA12-0903. Minstens trekkracht, warmtevervormings-temperatuur, chemische bestendigheid en kleurvereisten moeten worden vastgelegd. Gaat het om een demonstratieonderdeel, definieer dan aanvullend oppervlakteruwheid, lakcode en assemblagespeling.
Voor kleine series of validatie-opdrachten is het aan te raden een eerste artikelgoedkeuring te hanteren: meet bij het eerste stuk minimaal vijf kritieke afmetingen; functionele onderdelen moeten worden getest op passing, belasting of temperatuur; zichtdelen moeten onder standaardlicht worden gefotografeerd en gearchiveerd. Als de klant nog geen volledige norm heeft aangeleverd, moet het platform zelf een standaard acceptatievoorstel doen, bijvoorbeeld: voor gewone SLS-nylononderdelen niet-kritieke maten beoordelen met ±0,3 mm of ±0,3% waarbij de grootste waarde geldt; bij SLA-zichtdelen vooral letten op kromtrekken, supportsporen, transparantie en het dekkend resultaat van lakwerk.
2. Proceskeuze: technische afweging tussen snelheid, kosten en betrouwbaarheid
Proceskeuze mag niet alleen op de prijs per onderdeel worden gebaseerd. SLA is geschikt voor zeer gedetailleerde zichtmodellen, met een typische laagdikte van 0,05-0,1 mm, en is ideaal om vorm en assemblage-interferentie te verifiëren; SLS-nylon is geschikt voor complexe structuren en kleine series functionele onderdelen, heeft doorgaans geen supports nodig en is geschikt voor clips, behuizingen en leidingdelen; SLM-metaal is geschikt voor complexe onderdelen met hoge sterkte, maar voorbewerking, warmtebehandeling en nabewerking nemen een groter aandeel in; CNC is geschikt voor hoge precisie bij vlakke delen, gaten en onderdelen met hoge eisen aan batchstabiliteit. Bij de projectbeoordeling zet Blueprint3D “printbaar” dus verder uiteen in “maakbaar, controleerbaar en traceerbaar”.
Als een project bijvoorbeeld binnen 3 dagen 30 nylon structurele onderdelen moet leveren, kan het streven naar de kortste printtijd leiden tot opstopping van machines, onvoldoende afkoeltijd en batchverschillen. Een robuustere aanpak is de order op te splitsen in vier ritmes: eerste artikelgoedkeuring, bulkprint, nabewerking en steekproefcontrole. De eerste goedkeuring neemt 0,5 dag in beslag, bulkprint 1 dag, afkoelen en poeder verwijderen 0,5 dag, kleuren of stralen 0,5 dag, en eindinspectie plus verpakking 0,5 dag. Het totale doorlooptijd lijkt dan misschien langer, maar afwijkingen worden eerder ontdekt en het totale herwerkingsrisico is lager.
3. Uitvoeringscontrole: minder herstelwerk en communicatiekosten met mijlpaaldata
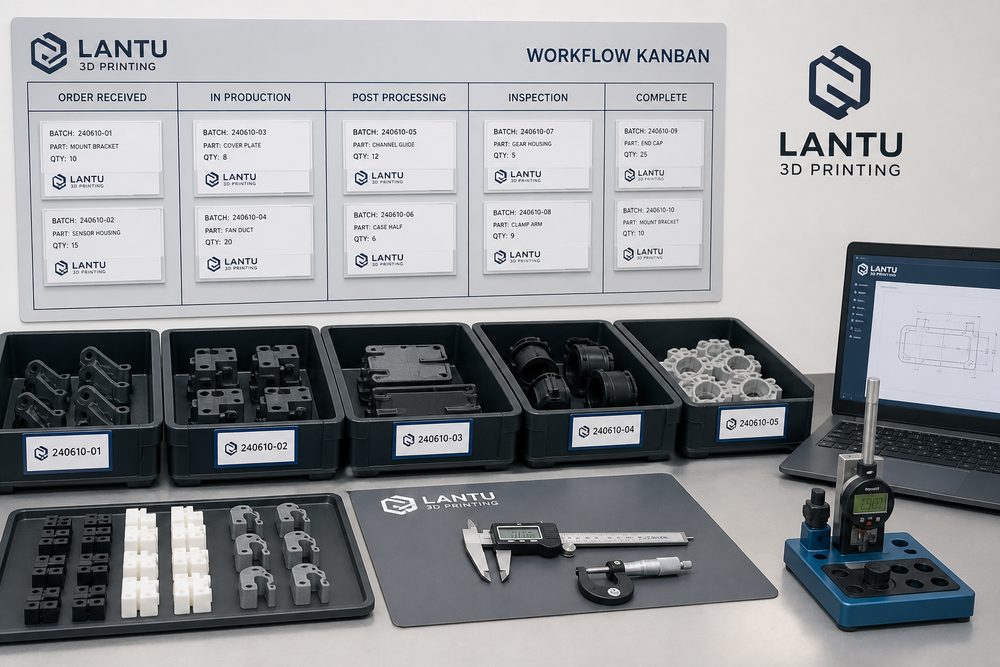
Voor de uitvoeringsfase worden drie formulieren aanbevolen: projectbord, machine-opdrachtbon en kwaliteitsregistratieformulier. Op het projectbord staan de status van eisenbevestiging, offerte, bestandsbevriezing, planning, printen, nabewerking, kwaliteitscontrole en verzending. De machine-opdrachtbon legt materiaalbatch, laagdikte, oriëntatie, supportstrategie, machinenummer en operator vast. Het kwaliteitsregistratieformulier noteert kritieke afmetingen, foto’s van het uiterlijk, gewicht, aantal, gebreken en de afhandelingsconclusie. Bij projecten met meerdere afdelingen moeten alle wijzigingen via een versienummer en wijzigingsreden worden vastgelegd om te voorkomen dat door mondelinge afstemming oude bestanden per ongeluk worden gebruikt.
Veelvoorkomende afwijkingen zijn onder meer onvoldoende wanddikte van het model, krimp van gaten, onverwachte sporen op supportvlakken, kleiner wordende assemblagespeling na lakken en vervorming van dunwandige onderdelen door verpakking onder druk. Voor elk type afwijking moet een vaste actie bestaan: bij te dunne wanden eerst DFM-feedback geven; voor krimpende gaten 0,1-0,3 mm compensatie reserveren; supportsporen vooraf markeren als niet-zichtvlak; voor gelakte onderdelen 0,2-0,5 mm extra speling aanhouden; en bij dunwandige onderdelen schuimpositionering en aparte compartimenten toevoegen.
4. Kwaliteit en traceerbaarheid: leveringen reproduceerbaar en verklaarbaar maken
De kern van traceerbare kwaliteit is niet het opstapelen van documenten, maar snel kunnen beantwoorden van vier vragen wanneer er iets misgaat: welke modelversie is gebruikt, welk materiaal en welke machine-instellingen zijn toegepast, welke nabewerkingen zijn uitgevoerd en of de meetresultaten aan de afspraak voldoen. Het is aan te raden voor elk project een uniek traceernummer aan te maken en modelversie, offerte, productiegegevens, inspectiefoto’s en verzendbonnen te koppelen. Voor kleine series kan een AQL-steekproefbenadering worden gebruikt: bij 20 stuks of minder worden kritieke afmetingen bij voorkeur volledig gecontroleerd; bij 20-100 stuks worden eerste en laatste stuk volledig op kritieke afmetingen gecontroleerd en de rest voor 20%-30% steekproefsgewijs; zichtdelen worden per defectniveau gefotografeerd en gearchiveerd.
Als een klant een klacht indient, kan traceerbare documentatie de discussie van gevoel naar bewijs verplaatsen. Meldt de klant bijvoorbeeld dat de passing te strak is, dan kan het platform de modelopening, printoriëntatie, dikte na nabewerking en gemeten maat vergelijken en vaststellen of het probleem komt door te weinig ontwerpvrijheid, proceskrimp of lakdikte. Zo kan sneller een oplossing worden geboden in de vorm van herbewerking, herprinten of een ontwerpcorrectie, terwijl de ervaring wordt vastgelegd voor de volgende offerte en DFM-beoordeling.
5. Aanbevelingen van Blueprint3D: managementacties in de servicestroom inbedden
Voor zakelijke klanten adviseert Blueprint3D om 3D-printdiensten in vier leveringsniveaus op te delen. Niveau 1 is een snel monster voor uiterlijk, afmetingen en conceptvalidatie, met nadruk op snelheid van reactie en heldere communicatie; niveau 2 is een engineeringmonster voor assemblage, belasting, temperatuur of testjigs, met nadruk op procesparameters en inspectiebewijs; niveau 3 is kleinserielevering, met nadruk op batchconsistentie, verpakking, transport en kostenstructuur; niveau 4 is langdurige samenwerking, met nadruk op kennisbeheer, standaardonderdelenbibliotheken en procesoptimalisatie tussen afdelingen.
Voor kleinserieproductiebeheer bevat een uitvoerbare checklist onder meer: eiseninvoer vastzetten bij projectstart; geen volledige productie starten vóór eerste artikelgoedkeuring; per batch materiaal, machine en parameters registreren; kritieke afmetingen controleren met schuifmaat, CMM of speciale meetmiddelen; vóór nabewerking zichtvlakken en functionele vlakken bevestigen; vóór verpakking aantallen, uiterlijk, labels en bescherming controleren; en binnen 48 uur na levering klantfeedback verzamelen. Met deze acties levert het platform niet alleen onderdelen, maar helpt het de klant ook een reproduceerbaar digitaal productieproces op te bouwen.
Conclusie: een iets trager proces levert vaak een snellere leveringslus op
Het voordeel van 3D-printen is snelheid, flexibiliteit en het vermogen om complexe structuren aan te kunnen, maar voor zakelijke levering moet die snelheid op een stabiel proces rusten. Rond kleinserieproductiebeheer kijkt Blueprint3D daarom vooral naar het volledige traject van blauwdruk tot fysieke levering: in de beginfase de eisen helder krijgen, in de middenfase parameters en mijlpalen vastleggen, en in de eindfase via inspectie, verpakking en evaluatie een bewijs keten opbouwen. Alleen zo kunnen het herwerkingspercentage omlaag, het vertrouwen van klanten omhoog en elke projectervaring worden omgezet in een asset voor de volgende levering.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.