
はじめに:単品試作から管理可能な少量納品へ
3Dプリント案件で最も見落とされやすいのは、モデルを出力することではなく、不確定な要求、材料プロセス、納期、品質証跡を一体として管理することです。ブループリント3Dは、図面・設計から実物納品までをつなぐライフサイクル管理と実現のプラットフォームとして位置づけられているため、各ニュース記事でも、設計入力、工程判断、製造実行、後処理、検査、梱包納品、そして振り返りの定着というエンジニアリングの閉ループを重視しています。少量生産管理を考える企業には、迅速な対応を支えつつ、品質の一貫性を損なわない運用フレームが必要です。
実案件では、外観試作は1日で印刷できても、バージョン表示、検査基準、梱包要件がなければ、その後の手戻りに3〜5日を要することがあります。機能確認用の少量ロットが20〜80個でも、材料ロット、設備パラメータ、後処理の違いが寸法ばらつきを拡大させます。本稿では、3Dプリントを「経験依存」から「データとプロセス依存」へ引き上げるための実行可能な管理アクションを示します。
一、入力の明確化:要求を検証可能なエンジニアリング条件に分解する
どの案件でも、開始前に要求を5種類の入力へ分解するべきです。すなわち、モデルファイル、材料性能、外観グレード、寸法公差、納品制約です。モデルファイルは、元データ、STL/STEPの中間ファイル、最終スライス版を保管し、ファイル名には顧客コード、版数、日付、工法を含めます。たとえば PRJ-A01-V03-SLS-PA12-0903 のようにします。材料性能としては、最低でも引張強度、熱変形温度、耐薬品性、色指定を記録します。展示用部品であれば、表面粗さ、塗装色番号、組立クリアランスまで定義します。
少量ロットや検証案件では、初回品確認のルールを設けることを推奨します。初回品の寸法チェックポイントは5点以上とし、機能部品は組立、荷重、耐熱の検証を含めます。外観部品は標準光源下で撮影し、記録を残します。顧客側で基準が未整備の場合は、デフォルトの受入提案をこちらから提示するとよいでしょう。例えば、一般的なSLSナイロン部品の非重要寸法は±0.3mmまたは±0.3%の大きい方で評価し、SLA外観部品は反り、サポート痕、透明度、塗装の隠蔽性を重点確認します。
二、工程選定:速度、コスト、信頼性の間でエンジニアリング判断を行う
工法選定は単価だけで判断してはいけません。SLAは高精細な外観試作に適しており、層厚は一般に0.05〜0.1mmで、形状確認や組立干渉の検証に向いています。SLSナイロンは複雑構造や少量機能部品に適し、通常サポートが不要で、スナップフィット、筐体、配管系部品に向いています。SLM金属は高強度で複雑な部品に適していますが、前処理、熱処理、後加工の比率が高くなります。CNCは高精度な平面、穴位置、量産安定性の要求が高い部品に適しています。ブループリント3Dでは、案件評価時に「印刷可能か」だけでなく、「製造を制御できるか」「検査で証明できるか」「追跡可能に納品できるか」まで分解して考えます。
少量生産管理の例として、3日以内にナイロン構造部品30個を納品する案件を想定すると、最短印刷時間だけを追うと設備の排他が発生し、冷却不足やロット差が起きやすくなります。より堅実なのは、案件を初回品確認、量産印刷、後処理、抜取検査の4つの節拍に分ける方法です。初回品確認に0.5日、量産印刷に1日、冷却と粉除去に0.5日、染色またはサンドブラストに0.5日、最終検査と梱包に0.5日を配分します。見かけ上は長く見えても、異常の早期発見につながり、総合的な手戻りリスクは低くなります。
三、実行管理:節目データで手戻りとコミュニケーションコストを下げる
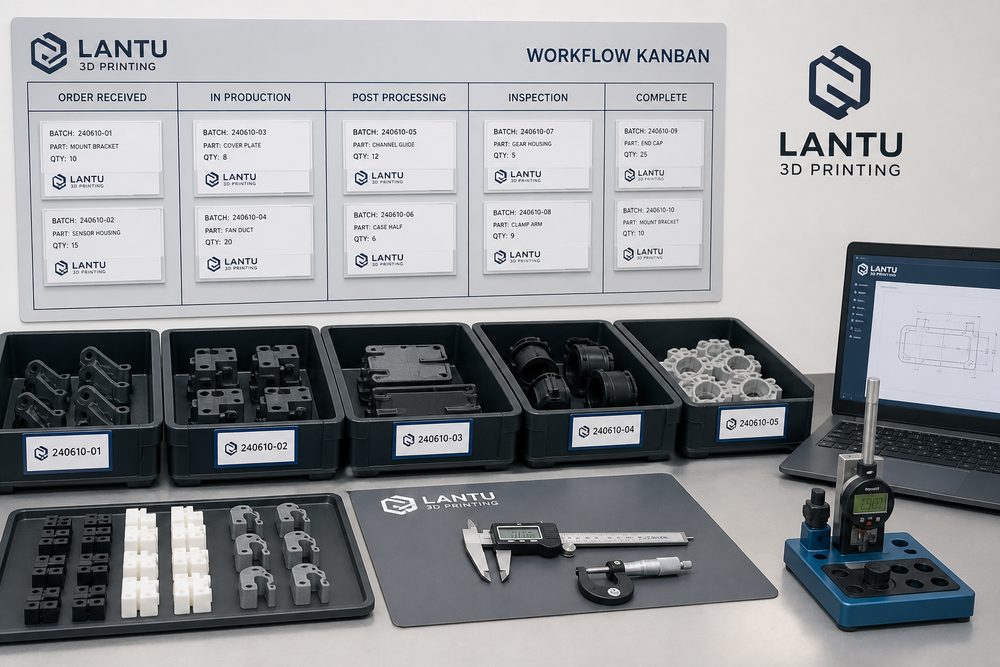
実行段階では、プロジェクト看板、設備作業指示書、品質記録票の3点を使うことを推奨します。プロジェクト看板には、要求確定、見積、ファイル凍結、排産、印刷、後処理、検査、出荷などの状態を記録します。設備作業指示書には、材料ロット、層厚、配置方向、サポート戦略、設備番号、オペレーターを記載します。品質記録票には、重要寸法、外観写真、重量、数量、不具合内容、処置結果を記録します。部門横断の案件では、すべての変更を版数と変更理由で残し、口頭連絡による旧データ誤使用を防ぎます。
よくある異常として、モデルの肉厚不足、穴位置の収縮、サポート面の痕跡が想定以上、塗装で組立クリアランスが狭くなる、梱包圧力で薄肉部が変形する、などがあります。各異常には対応アクションを定めます。肉厚不足はまずDFMフィードバックを行い、穴の収縮には0.1〜0.3mmの補正を見込みます。サポート痕は事前に非展示面へ設定し、塗装部品の組立クリアランスは0.2〜0.5mm確保します。薄肉部品の梱包では、位置決め用フォーム材と個別仕切りを追加します。
四、品質とトレーサビリティ:納品結果を再検証可能で説明可能にする
品質トレーサビリティの本質は、書類を積み上げることではなく、問題発生時に次の4点へ即答できることです。どの版のモデルを使ったか、どの材料と設備パラメータを採用したか、どの後処理を行ったか、検査結果が合意事項に適合しているか、です。各案件ごとに一意の追跡番号を付与し、モデル版数、見積書、生産記録、検査写真、出荷伝票を紐付けます。少量部品ではAQLの考え方を取り入れ、20個以内なら重要寸法は全数検査、20〜100個なら重要寸法は初品・最終品を全数検査し、残りは20〜30%を抜取検査、外観部品は不具合レベルごとに写真保存する方法が有効です。
顧客からクレームが出た場合、追跡記録により争点を「感覚の判断」から「証拠の判断」へ変えられます。例えば、組立がきついという指摘があれば、モデルの穴径、印刷方向、後処理厚み、実測寸法を比較し、設計クリアランス不足、工程収縮、塗装厚みのどれが原因かを判断できます。これにより、補修、再製作、設計修正の提案を迅速に出せるだけでなく、次回見積やDFMレビューへ知見を蓄積できます。
五、ブループリント3Dの実装提案:管理アクションをサービスフローへ組み込む
企業顧客向けには、ブループリント3Dは3Dプリントサービスを4つの納品レベルに分けることを提案します。第1層は迅速サンプルで、外観、寸法、コンセプト検証を目的とし、重視点は応答速度とコミュニケーションの明瞭さです。第2層はエンジニアリング試作で、組立、荷重、耐熱、試験治具などを対象とし、重視点は工程パラメータと検査証跡です。第3層は少量納品で、重視点はロットの一貫性、梱包輸送、コスト構造です。第4層は長期協業で、重視点は知識管理、標準部品ライブラリ、部門横断プロセスの最適化です。
少量生産管理向けの実行チェックリストは、以下の通りです。案件開始時に要求入力を凍結すること、初回品確認前に全量生産を開始しないこと、各ロットで材料・設備・パラメータを記録すること、重要寸法はノギス、三次元測定機、専用ゲージで検証すること、後処理前に展示面と機能面を確認すること、梱包前に数量、外観、ラベル、防護状態を確認すること、納品後48時間以内に顧客フィードバックを回収することです。これらの動作により、プラットフォームは部品を届けるだけでなく、再現可能なデジタル製造プロセスの構築も支援できます。
まとめ:少しゆっくりしたプロセスが、より速い納品の閉ループを生む
3Dプリントの強みは、速さ、柔軟性、複雑形状への適応力にあります。しかし、企業向け納品を本当に成立させるには、その速さを安定したプロセスの上に載せる必要があります。少量生産管理を軸に、ブループリント3Dは設計図面から実物納品までの全工程管理を重視しています。前工程では要求を明確にし、中工程ではパラメータと節目を記録し、後工程では検査、梱包、振り返りによって証跡を形成します。そうすることで、少量生産、試作検証、部門横断協業において手戻り率を下げ、顧客信頼を高め、毎回の案件経験を次回納品の資産へ変えられます。