
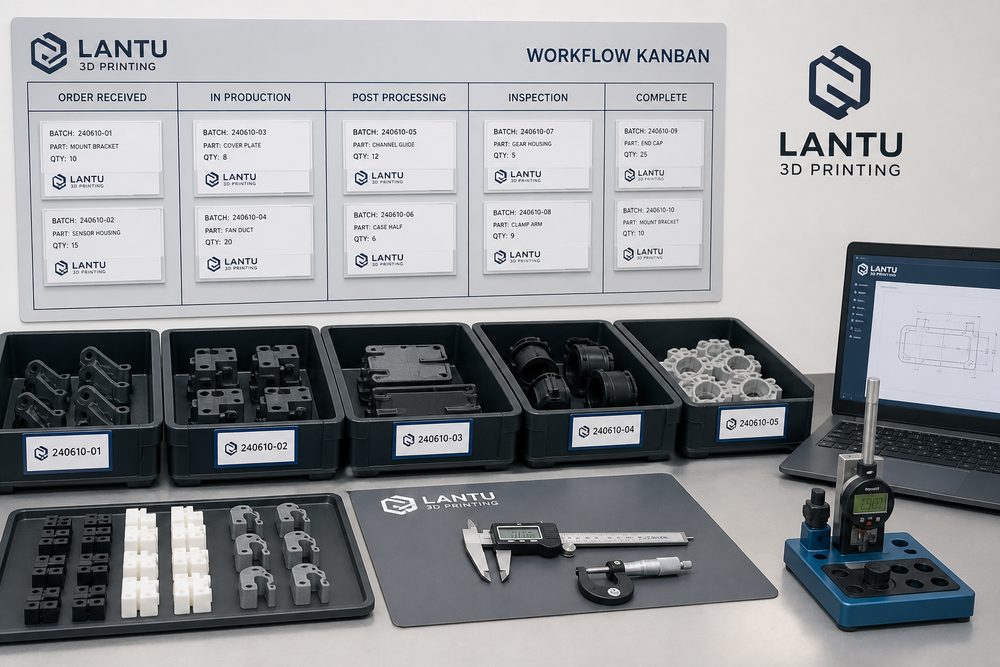
Introduzione: dal prototipo singolo a una consegna in piccola serie gestibile
L’aspetto più spesso sottovalutato in un progetto di stampa 3D non è riuscire a stampare il modello, ma riuscire a gestire in modo coerente requisiti incerti, processi materiali, tempi di consegna ed evidenze di qualità. Blueprint3D/lantu3D si posiziona come piattaforma di gestione e realizzazione del ciclo di vita, dal progetto/blueprint alla consegna del pezzo finito; per questo ogni contenuto informativo mette al centro il ciclo chiuso ingegneristico: input di progetto, valutazione del processo, esecuzione produttiva, post-processing, controllo, imballaggio, consegna e analisi finale. Attorno alla “gestione della produzione in piccola serie”, le aziende devono costruire un framework operativo che consenta risposta rapida senza sacrificare la coerenza qualitativa.
Nella pratica, un campione estetico può richiedere solo 1 giorno di stampa, ma se mancano identificazione della versione, standard di ispezione e requisiti di packaging, le rilavorazioni successive possono consumare da 3 a 5 giorni; un ordine di parti funzionali in piccola serie può comprendere solo 20-80 pezzi, ma differenze tra lotto di materiale, parametri macchina e post-processing amplificano le variazioni dimensionali. Questo articolo spiega con azioni gestionali concrete come trasformare la stampa 3D da un processo “guidato dall’esperienza” a uno “guidato da dati e procedure”.
1. Definire gli input: scomporre i requisiti in condizioni ingegneristiche verificabili
Prima di avviare qualsiasi progetto, i requisiti vanno suddivisi in cinque categorie di input: file del modello, prestazioni del materiale, livello estetico, tolleranze dimensionali e vincoli di consegna. È consigliabile conservare il file sorgente, i file intermedi STL/STEP e la versione finale di slicing, con un nome file che includa codice cliente, numero versione, data e processo, ad esempio PRJ-A01-V03-SLS-PA12-0903. Le prestazioni del materiale dovrebbero registrare almeno resistenza a trazione, temperatura di deformazione termica, resistenza chimica e requisiti di colore; se si tratta di un pezzo da esposizione, vanno definiti anche rugosità superficiale, codice colore della verniciatura e gioco di assemblaggio.
Per ordini in piccola serie o di validazione, si raccomanda di stabilire una regola di approvazione del primo pezzo: il primo pezzo deve includere almeno 5 punti dimensionali chiave; i pezzi funzionali devono prevedere verifiche di assemblaggio, carico o resistenza alla temperatura; i pezzi estetici devono essere fotografati e archiviati sotto illuminazione standard. Se il cliente non ha ancora fornito uno standard completo, la piattaforma dovrebbe proporre criteri di accettazione predefiniti: ad esempio, per un pezzo in nylon SLS non critico, si può valutare ±0,3 mm o ±0,3% prendendo il valore più grande; per i pezzi estetici SLA, l’attenzione va posta su deformazioni, segni dei supporti, trasparenza e copertura della verniciatura.
2. Percorso di processo: fare scelte ingegneristiche tra velocità, costo e affidabilità
La scelta del processo non può basarsi solo sul prezzo del singolo pezzo. SLA è adatto a campioni estetici ad alto dettaglio, con spessori di strato comuni di 0,05-0,1 mm, ed è ideale per validare forma e interferenze di assemblaggio; SLS in nylon è adatto a strutture complesse e parti funzionali in piccola serie, in genere senza necessità di supporti, ed è indicato per clip, gusci e componenti tipo tubazione; SLM per metalli è adatto a componenti complessi ad alta resistenza, ma richiede una quota maggiore di pretrattamento, trattamento termico e lavorazioni successive; CNC è adatto a superfici piane ad alta precisione, fori e componenti con elevata richiesta di stabilità in produzione. Nella valutazione progetto, Blueprint3D/lantu3D trasforma il concetto di “stampabile” in “fabbricabile in modo controllato, verificabile e tracciabile”.
Prendendo come esempio la gestione della produzione in piccola serie, se un progetto richiede la consegna di 30 pezzi strutturali in nylon entro 3 giorni, cercare semplicemente il tempo di stampa più breve può generare congestione di pianificazione macchina, insufficiente raffreddamento e differenze tra i lotti. Una soluzione più robusta è dividere l’ordine in quattro fasi: approvazione del primo pezzo, stampa del lotto, post-processing, controllo a campione. Il primo pezzo occupa 0,5 giorni, la stampa del lotto 1 giorno, raffreddamento e rimozione polvere 0,5 giorni, tintura o sabbiatura 0,5 giorni, controllo finale e imballaggio 0,5 giorni. Così il ciclo totale può sembrare più lungo, ma i problemi vengono individuati prima e il rischio complessivo di rilavorazione è inferiore.
3. Controllo dell’esecuzione: ridurre rilavorazioni e costi di comunicazione con dati di fase
Durante l’esecuzione si consiglia di usare tre schede: bacheca di progetto, scheda commessa macchina e scheda di registrazione qualità. La bacheca di progetto registra stato di conferma requisiti, preventivo, congelamento file, pianificazione, stampa, post-processing, controllo qualità, spedizione; la scheda commessa macchina registra lotto materiale, spessore layer, orientamento di stampa, strategia di supporto, numero macchina e operatore; la scheda di qualità registra dimensioni chiave, foto estetiche, peso, quantità, descrizione difetti e conclusione del trattamento. Nei progetti cross-funzionali, tutte le modifiche devono essere registrate con numero di versione e motivo della modifica, per evitare che comunicazioni verbali facciano utilizzare per errore file obsoleti.
Le anomalie più comuni includono spessore parete insufficiente, restringimento dei fori, segni sui supporti oltre il previsto, riduzione del gioco di montaggio dopo la verniciatura e deformazione di pareti sottili dovuta alla compressione dell’imballaggio. Ogni tipo di anomalia deve avere un’azione correttiva: se lo spessore è insufficiente, va prima fornito un feedback DFM; per il restringimento dei fori si può prevedere una compensazione di 0,1-0,3 mm; i segni dei supporti devono essere indicati in anticipo su superfici non visibili; per i pezzi verniciati si consiglia di prevedere un gioco di assemblaggio di 0,2-0,5 mm; per i pezzi a parete sottile, l’imballaggio deve includere schiuma di posizionamento e scomparti separati.
4. Qualità e tracciabilità: rendere la consegna riesaminabile e spiegabile
Il cuore della tracciabilità qualità non è accumulare documenti, ma poter rispondere rapidamente a quattro domande quando si verifica un problema: quale versione del modello è stata usata, quale materiale e quali parametri macchina sono stati adottati, quali post-processing sono stati eseguiti e se i risultati del controllo rispettano l’accordo. Si raccomanda di creare un codice di tracciamento univoco per ogni progetto e collegare versione del modello, preventivo, record di produzione, foto di ispezione e documento di spedizione. Per i lotti in piccola serie, si può adottare un approccio di campionamento AQL: entro 20 pezzi si consiglia il controllo completo delle dimensioni chiave; da 20 a 100 pezzi si possono controllare al 100% i primi e gli ultimi pezzi, mentre gli altri vengono campionati al 20%-30%; per i pezzi estetici, i difetti vanno fotografati e archiviati per livello di gravità.
Se il cliente presenta un reclamo, la tracciabilità consente di trasformare il dibattito da “valutazione percettiva” a “valutazione basata su evidenze”. Ad esempio, se il cliente segnala un montaggio troppo stretto, la piattaforma può confrontare diametro del foro nel modello, orientamento di stampa, spessore del post-processing e dimensioni misurate, per stabilire se il problema deriva da gioco di progetto insufficiente, ritiro di processo o spessore della vernice. In questo modo è possibile proporre più rapidamente una rilavorazione, una ristampa o una correzione progettuale, e allo stesso tempo consolidare l’esperienza nel preventivo successivo e nella revisione DFM.
5. Suggerimenti operativi di Blueprint3D/lantu3D: integrare le azioni gestionali nel flusso di servizio
Per i clienti aziendali, Blueprint3D/lantu3D consiglia di suddividere il servizio di stampa 3D in quattro livelli di consegna. Il primo livello è il campione rapido, usato per validare aspetto, dimensioni e concetto, con enfasi su velocità di risposta e chiarezza comunicativa; il secondo livello è il campione ingegneristico, usato per assemblaggio, carico, resistenza termica o attrezzaggi di test, con enfasi su parametri di processo ed evidenze di controllo; il terzo livello è la consegna in piccola serie, con enfasi su consistenza di lotto, imballaggio, trasporto e struttura dei costi; il quarto livello è la collaborazione di lungo periodo, con enfasi su knowledge management, librerie di componenti standard e ottimizzazione dei processi interfunzionali.
Per la gestione della produzione in piccola serie, la checklist operativa include: congelare gli input di requisito all’avvio del progetto; non avviare la produzione completa prima dell’approvazione del primo pezzo; registrare materiale, macchina e parametri per ogni lotto; verificare le dimensioni chiave con calibro, macchina di misura tridimensionale o attrezzature dedicate; confermare superfici estetiche e funzionali prima del post-processing; effettuare controlli su quantità, aspetto, etichetta e protezione prima dell’imballaggio; raccogliere il feedback del cliente entro 48 ore dalla consegna. Con queste azioni, la piattaforma non consegna soltanto pezzi, ma aiuta il cliente a costruire un processo di produzione digitale replicabile.
Conclusione: un processo un po’ più lento porta spesso a un ciclo di consegna più rapido
Il vantaggio della stampa 3D è la rapidità, la flessibilità e l’adattabilità a strutture complesse, ma quando si parla di consegna verso aziende, la velocità deve poggiare su un processo stabile. Nella gestione della produzione in piccola serie, Blueprint3D/lantu3D si concentra soprattutto sulla gestione dell’intero flusso, dal blueprint di progettazione alla consegna fisica: chiarire i requisiti nella fase iniziale, registrare parametri e nodi nella fase intermedia, costruire una catena di evidenze con controllo, imballaggio e analisi finale. Solo così è possibile ridurre le rilavorazioni nella produzione in piccola serie, nella validazione dei campioni e nella collaborazione tra reparti, aumentare la fiducia del cliente e trasformare l’esperienza di ogni progetto in un patrimonio per la consegna successiva.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.