
المقدمة: من طباعة قطعة واحدة إلى تسليم دفعات صغيرة يمكن إدارتها
أكثر المراحل التي يُستهان بها في مشاريع الطباعة ثلاثية الأبعاد ليست إخراج النموذج مطبوعًا، بل إدارة الطلب غير المؤكد، وعملية المواد، وجدول التسليم، وأدلة الجودة ضمن إطار واحد. تتمثل مهمة بلوبرنت ثلاثي الأبعاد في توفير إدارة وتنفيذ لدورة الحياة الكاملة من المخطط/التصميم إلى تسليم المنتج المادي، ولذلك تؤكد كل مادة إخبارية على حلقة هندسية متكاملة: مدخلات التصميم، وتقييم العملية، والتنفيذ التصنيعي، وما بعد المعالجة، والفحص، والتغليف والتسليم، ثم مراجعة النتائج وتثبيت الدروس. وفي إطار "إدارة الإنتاج بكميات صغيرة"، تحتاج الشركات إلى بناء هيكل تشغيلي يجمع بين سرعة الاستجابة وعدم التضحية باتساق الجودة.
في المشاريع الفعلية، قد تستغرق عينة المظهر يومًا واحدًا فقط للطباعة، لكن عند غياب تعريفات الإصدار ومعايير الفحص ومتطلبات التغليف، قد تستهلك إعادة العمل من 3 إلى 5 أيام إضافية. وقد لا يتجاوز طلب القطع الوظيفية بكميات صغيرة 20 إلى 80 قطعة، لكن اختلاف دفعات المواد، وإعدادات المعدات، وعملية ما بعد المعالجة قد يضاعف التباين في الأبعاد. وتعرض هذه المقالة، من خلال إجراءات إدارية قابلة للتنفيذ، كيف يمكن نقل الطباعة ثلاثية الأبعاد من نهج قائم على الخبرة إلى نهج قائم على البيانات والعمليات.
أولًا: تحديد المدخلات بوضوح: تحويل المتطلبات إلى شروط هندسية قابلة للتحقق
قبل بدء أي مشروع، ينبغي تقسيم المتطلبات إلى خمسة أنواع من المدخلات: ملف النموذج، وخصائص المادة، ومستوى المظهر، والتفاوتات البعدية، وقيود التسليم. يُنصح بالاحتفاظ بالملف الأصلي، وملفات الوسائط STL/STEP، وإصدار التقطيع النهائي، مع تسمية الملف بما يتضمن رمز العميل، ورقم الإصدار، والتاريخ، والعملية، مثل PRJ-A01-V03-SLS-PA12-0903. أما خصائص المادة فيجب أن تسجل على الأقل قوة الشد، ودرجة حرارة التشوه الحراري، والمقاومة الكيميائية، ومتطلبات اللون. وإذا كانت القطعة عرضية، فيجب تحديد خشونة السطح، ورمز لون الطلاء، وخلوص التجميع بشكل أدق.
بالنسبة للطلبات الصغيرة أو طلبات التحقق، يُنصح بوضع قاعدة تأكيد العينة الأولى: يجب ألا يقل عدد النقاط الحرجة في القياس عن 5 نقاط، ويجب أن تشمل القطع الوظيفية اختبارات للتجميع أو التحميل أو مقاومة الحرارة، بينما تُوثق القطع المظهرية بالصور تحت إضاءة قياسية. وإذا لم يقدم العميل معيارًا كاملًا بعد، فينبغي للمنصة أن تعرض توصية افتراضية لقبول القطع، مثل تقييم الأبعاد غير الحرجة في قطع النايلون المصنوعة بتقنية SLS وفق ±0.3 مم أو ±0.3%، أيهما أكبر، مع التركيز في قطع SLA المظهرية على الالتواء، وآثار الدعامات، والشفافية، وتأثير التغطية بالطلاء.
ثانيًا: مسار العملية: موازنة السرعة والتكلفة والموثوقية ضمن قرار هندسي
لا ينبغي اختيار العملية بناءً على سعر القطعة فقط. فعملية SLA مناسبة للعينات ذات التفاصيل العالية، وبسماكات طبقات شائعة تتراوح بين 0.05 و0.1 مم، وتُستخدم للتحقق من الشكل وتداخلات التجميع. أما SLS للنايلون فهي مناسبة للهياكل المعقدة والقطع الوظيفية بكميات صغيرة، وعادة لا تحتاج إلى دعامات، ما يجعلها ملائمة للأقفال المرنة، والهياكل، وأجزاء الأنابيب. وتناسب SLM القطع المعدنية عالية القوة والمعقدة، غير أن التحضير المسبق، والمعالجة الحرارية، والتشغيل اللاحق تستحوذ على حصة أكبر من الزمن. أما CNC فهو مناسب للأسطح المسطحة عالية الدقة، ومواضع الثقوب، والقطع التي تتطلب استقرارًا أعلى في الإنتاج. وفي التقييم الذي تجريه بلوبرنت ثلاثي الأبعاد، لا يُكتفى بتحديد "إمكانية الطباعة"، بل يُفكك القرار إلى: "إمكانية التصنيع تحت السيطرة، وإمكانية إثبات الفحص، وقابلية التتبع في التسليم".
على سبيل المثال، إذا كان المشروع يتطلب تسليم 30 قطعة من الأجزاء الهيكلية المصنوعة من النايلون خلال 3 أيام، فإن السعي إلى أقصر زمن طباعة فقط قد يؤدي إلى ازدحام جدول المعدات، وعدم كفاية زمن التبريد، وزيادة الفروقات بين الدُفعات. والحل الأكثر استقرارًا هو تقسيم الطلب إلى أربع نبضات: تأكيد العينة الأولى، ثم الطباعة الكمية، ثم ما بعد المعالجة، ثم الفحص العشوائي. يستغرق تأكيد العينة الأولى 0.5 يوم، والطباعة الكمية يومًا واحدًا، والتبريد وإزالة المسحوق 0.5 يوم، والتلوين أو السفع الرملي 0.5 يوم، ثم الفحص النهائي والتغليف 0.5 يوم. وعلى الرغم من أن الإجمالي قد يبدو أطول، فإن اكتشاف المشكلات يكون أبكر، ويصبح خطر إعادة العمل أقل بكثير.
ثالثًا: التحكم في التنفيذ: تقليل إعادة العمل وتكاليف التواصل عبر بيانات المراحل
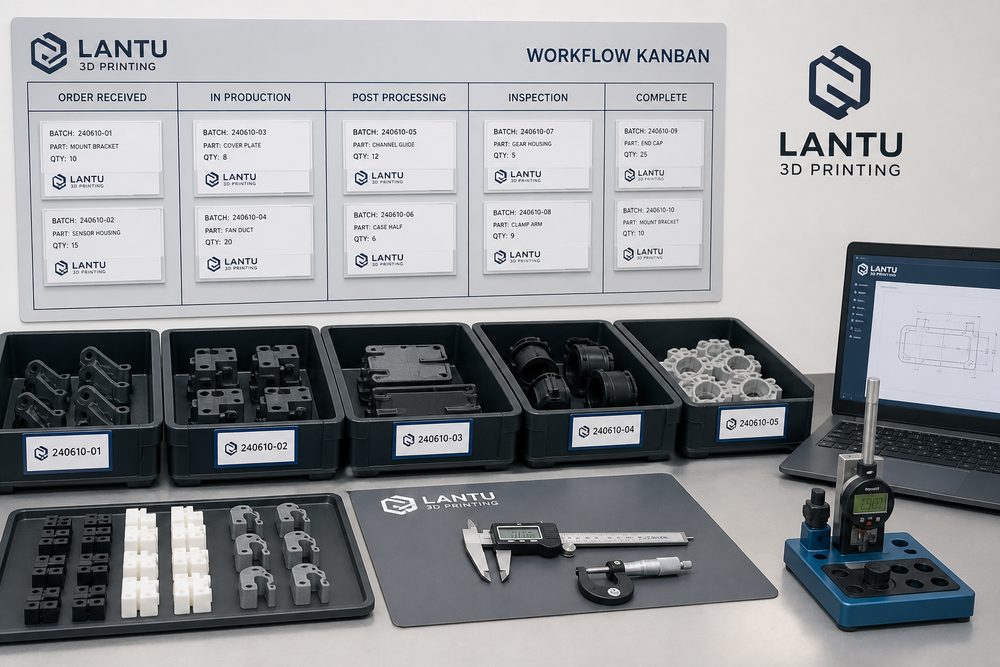
في مرحلة التنفيذ، يُنصح باستخدام ثلاث جداول: لوحة المشروع، وأمر مهمة المعدات، وسجل الجودة. تسجل لوحة المشروع حالات مثل تأكيد المتطلبات، والتسعير، وتجميد الملفات، وجدولة الإنتاج، والطباعة، وما بعد المعالجة، والفحص، والشحن. ويسجل أمر مهمة المعدات دفعات المواد، وسماكة الطبقة، واتجاه الترتيب، واستراتيجية الدعامات، ورقم الجهاز، واسم المشغل. ويسجل سجل الجودة الأبعاد الحرجة، وصور المظهر، والوزن، والكمية، ووصف العيوب، ونتيجة المعالجة. وفي المشاريع المشتركة بين الأقسام، يجب أن يمر كل تغيير عبر رقم إصدار وسبب تغيير مكتوب، لتجنب استخدام ملفات قديمة بسبب التواصل الشفهي.
تشمل الحالات الشاذة الشائعة: عدم كفاية سماكة الجدار في النموذج، وانكماش مواضع الثقوب، وآثار الدعامات غير المتوقعة، وتقلص خلوص التجميع بعد الطلاء، وتشوه الجدران الرقيقة بسبب ضغط التغليف. ويجب أن تكون لكل فئة من هذه الحالات إجراءات معالجة واضحة: يبدأ نقص سماكة الجدار بتغذية راجعة من نوع DFM، ويمكن تعويض انكماش الثقوب بترك 0.1 إلى 0.3 مم، ويجب تحديد الأسطح المتأثرة بالدعامات مسبقًا باعتبارها غير مخصصة للعرض، ويُستحسن ترك 0.2 إلى 0.5 مم كخلوص إضافي للقطع المطلية، بينما تحتاج القطع الرقيقة إلى رغوة تثبيت منفصلة وحجرات مستقلة داخل العبوة.
رابعًا: الجودة وقابلية التتبع: جعل نتيجة التسليم قابلة للمراجعة والتفسير
جوهر التتبع لا يتمثل في تكديس الملفات، بل في القدرة على الإجابة بسرعة عن أربعة أسئلة عند حدوث مشكلة: أي إصدار من النموذج استُخدم، وأي مادة وإعدادات جهاز طُبقت، وما هي خطوات ما بعد المعالجة، وهل تطابقت النتائج مع الاتفاق. ويُنصح بإنشاء رقم تتبع فريد لكل مشروع، وربط إصدار النموذج، وعرض السعر، وسجل الإنتاج، وصور الفحص، وبوليصة الشحن ضمن مرجع واحد. وبالنسبة للدفعات الصغيرة، يمكن اعتماد منطق الفحص AQL: فحتى 20 قطعة يُفضل فحص الأبعاد الحرجة بالكامل، ومن 20 إلى 100 قطعة يمكن فحص أول وآخر قطعة بالكامل للأبعاد الحرجة مع فحص 20% إلى 30% من الباقي عشوائيًا، بينما تُصور القطع المظهرية وتحفظ وفق درجة العيب.
إذا قدم العميل شكوى، فإن سجل التتبع يحول الخلاف من "تقييم شعوري" إلى "تقييم بالأدلة". على سبيل المثال، إذا أفاد العميل بأن التجميع شديد الإحكام، يمكن للمنصة مقارنة قطر الفتحات في النموذج، واتجاه الطباعة، وسماكة ما بعد المعالجة، والقياسات الفعلية لتحديد ما إذا كانت المشكلة ناتجة عن نقص الخلوص التصميمي، أو الانكماش أثناء العملية، أو سماكة الطلاء. وبذلك لا يُسرَّع فقط في تقديم حل للإصلاح أو إعادة الطباعة أو تعديل التصميم، بل تُستثمر الخبرة أيضًا في التسعير القادم ومراجعات DFM اللاحقة.
خامسًا: توصيات بلوبرنت ثلاثي الأبعاد للتنفيذ: دمج الإجراءات الإدارية داخل سير الخدمة
للعملاء من الشركات، توصي بلوبرنت ثلاثي الأبعاد بتقسيم خدمة الطباعة ثلاثية الأبعاد إلى أربع طبقات تسليم. الطبقة الأولى هي النماذج السريعة، وتُستخدم للتحقق من المظهر والأبعاد والفكرة، وتركز على سرعة الاستجابة ووضوح التواصل. والطبقة الثانية هي العينات الهندسية، وتُستخدم للتجميع، والتحميل، ومقاومة الحرارة، أو قوالب الاختبار، وتركز على معلمات العملية وأدلة الفحص. والطبقة الثالثة هي التسليم بكميات صغيرة، وتركز على اتساق الدفعات، والتغليف والنقل، وهيكل التكلفة. والطبقة الرابعة هي التعاون طويل الأمد، وتركز على إدارة المعرفة، ومكتبة القطع القياسية، وتحسين العمليات بين الأقسام.
في إدارة الإنتاج بكميات صغيرة، تشمل قائمة الإجراءات القابلة للتنفيذ: تجميد مدخلات المتطلبات عند بدء المشروع؛ عدم بدء الإنتاج الكامل قبل تأكيد العينة الأولى؛ تسجيل المادة والجهاز والمعلمات لكل دفعة؛ التحقق من الأبعاد الحرجة باستخدام القدمة، أو آلة القياس ثلاثية الإحداثيات، أو أدوات قياس مخصصة؛ التأكد من تحديد الأسطح المخصصة للعرض والأسطح الوظيفية قبل ما بعد المعالجة؛ فحص الكمية والمظهر والملصقات والحماية قبل التغليف؛ وجمع ملاحظات العميل خلال 48 ساعة بعد التسليم. ومن خلال هذه الإجراءات، لا تكتفي المنصة بتسليم القطع، بل تساعد العميل أيضًا على تشكيل عملية تصنيع رقمية قابلة للتكرار.
الخلاصة: قد تؤدي العملية الأبطأ قليلًا إلى إغلاق دورة تسليم أسرع
تتميز الطباعة ثلاثية الأبعاد بالسرعة والمرونة وقدرتها على التعامل مع الهياكل المعقدة، لكن عندما يتعلق الأمر بالتسليم المؤسسي، يجب أن تُبنى السرعة على عملية مستقرة. وفي إطار إدارة الإنتاج بكميات صغيرة، تركز بلوبرنت ثلاثي الأبعاد أكثر على إدارة الدورة الكاملة من المخطط إلى التسليم الفعلي: توضيح المتطلبات في البداية، وتسجيل المعلمات والمراحل في الوسط، ثم تكوين سلسلة أدلة عبر الفحص، والتغليف، والمراجعة النهائية. وهكذا فقط يمكن تقليل إعادة العمل، وتعزيز ثقة العملاء، وتحويل كل تجربة مشروع إلى أصل يفيد التسليم التالي.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.