
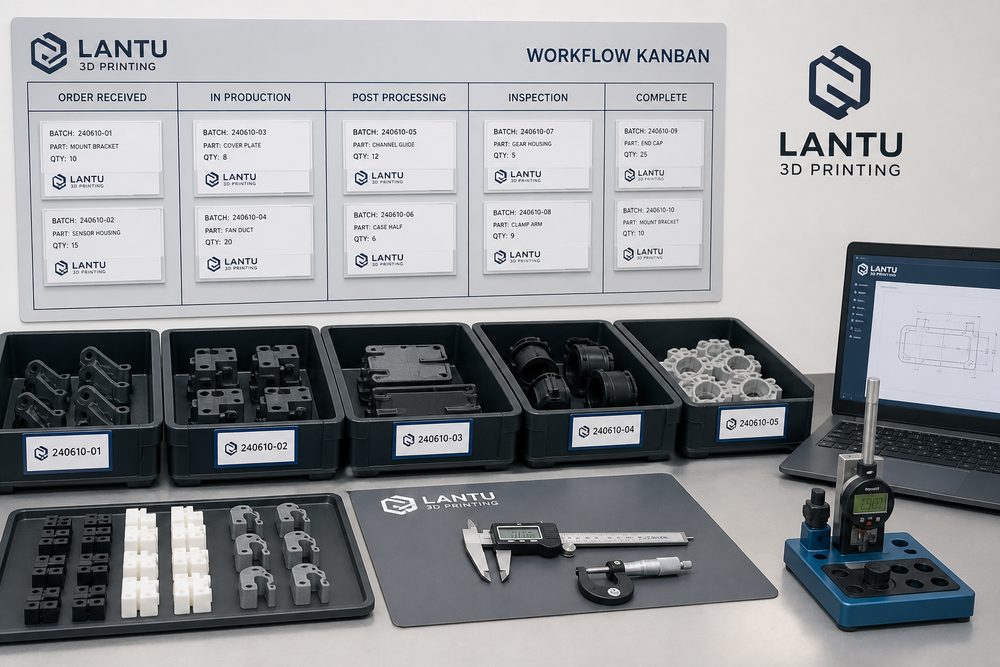
Introduction : du prototype unique à une livraison en petite série maîtrisable
Dans un projet d’impression 3D, l’élément le plus souvent sous-estimé n’est pas le fait d’imprimer le modèle, mais la capacité à gérer de manière cohérente des exigences incertaines, les procédés matériaux, les délais de livraison et les preuves qualité. La position de Bluprint3D est celle d’une plateforme de gestion et de mise en œuvre du cycle de vie, du plan/de la conception jusqu’à la livraison du produit fini. C’est pourquoi chaque contenu met l’accent sur une boucle d’ingénierie complète : entrée de conception, choix du procédé, exécution de fabrication, post-traitement, inspection, emballage, livraison et capitalisation du retour d’expérience. Dans le cadre de la « gestion de production en petite série », les entreprises doivent mettre en place un cadre opérationnel capable de répondre rapidement sans sacrifier la cohérence qualité.
Dans les projets réels, une pièce d’apparence peut n’exiger qu’une journée d’impression, mais en l’absence d’identification de version, de critères d’inspection et d’exigences d’emballage, les retouches ultérieures peuvent prendre 3 à 5 jours. Une commande de pièces fonctionnelles en petite série peut ne compter que 20 à 80 unités, mais les différences entre lots de matière, paramètres machine et post-traitement peuvent amplifier les écarts dimensionnels. Cet article montre, avec des actions de gestion concrètes, comment faire évoluer l’impression 3D d’une approche « pilotée par l’expérience » vers une approche « pilotée par les données et les processus ».
I. Clarifier les entrées : transformer le besoin en conditions d’ingénierie vérifiables
Avant tout démarrage de projet, les besoins doivent être décomposés en cinq catégories d’entrée : fichier de modèle, performances matériau, niveau d’aspect, tolérances dimensionnelles et contraintes de livraison. Il est recommandé de conserver le fichier source, les fichiers intermédiaires STL/STEP ainsi que la version de tranchage finale. Le nom du fichier doit inclure le code client, le numéro de version, la date et le procédé, par exemple PRJ-A01-V03-SLS-PA12-0903. Les performances matériau doivent au minimum enregistrer la résistance à la traction, la température de déformation thermique, la résistance chimique et la couleur exigée ; pour une pièce d’exposition, il faut en plus définir la rugosité de surface, la référence de peinture et le jeu d’assemblage.
Pour les commandes en petite série ou de validation, il est conseillé d’établir une règle de validation de premier article : le premier article doit comporter au moins 5 points dimensionnels clés ; une pièce fonctionnelle doit inclure une vérification d’assemblage, d’effort ou de résistance à la température ; une pièce d’aspect doit être photographiée et archivée sous éclairage standard. Si le client n’a pas encore fourni de critères complets, la plateforme doit proposer des recommandations d’acceptation par défaut. Par exemple, pour une pièce en nylon SLS, les dimensions non critiques peuvent être évaluées avec ±0,3 mm ou ±0,3 %, la valeur la plus élevée étant retenue ; pour une pièce d’aspect SLA, les points à surveiller sont le gauchissement, les marques de support, la transparence et le recouvrement de peinture.
II. Choix du procédé : arbitrer entre vitesse, coût et fiabilité
Le choix du procédé ne doit pas se limiter au prix unitaire. Le SLA convient aux échantillons d’aspect à fort niveau de détail, avec une épaisseur de couche courante de 0,05 à 0,1 mm, et permet de valider la géométrie et les interférences d’assemblage. Le nylon SLS est adapté aux structures complexes et aux pièces fonctionnelles en petite série ; il ne nécessite généralement pas de supports et convient aux clips, carters et conduits. Le SLM métal est destiné aux pièces complexes à haute résistance, mais la part de la préparation, du traitement thermique et de l’usinage postérieur est plus importante. Le CNC convient aux plans de haute précision, aux perçages et aux pièces exigeant une stabilité élevée en série. Lors de l’évaluation d’un projet, Bluprint3D ne se contente pas de vérifier si la fabrication est possible ; elle décompose aussi le problème en « fabrication contrôlable, inspection démontrable et livraison traçable ».
Dans une logique de gestion de production en petite série, si un projet doit livrer 30 pièces structurelles en nylon sous 3 jours, la recherche du temps d’impression le plus court peut créer une saturation de l’ordonnancement machine, un refroidissement insuffisant et des écarts entre lots. Une solution plus robuste consiste à découper la commande en quatre rythmes : validation du premier article, impression de série, post-traitement et contrôle final. Le premier article prend 0,5 jour, l’impression de série 1 jour, le refroidissement et le dépoudrage 0,5 jour, la teinture ou le sablage 0,5 jour, puis l’inspection finale et l’emballage 0,5 jour. Le délai total paraît plus long, mais les anomalies sont détectées plus tôt et le risque global de retouche est plus faible.
III. Contrôle d’exécution : réduire les retouches et les coûts de communication grâce aux données de points de contrôle
Au stade d’exécution, il est recommandé d’utiliser trois tableaux : un tableau de bord projet, une fiche de mission machine et une fiche d’enregistrement qualité. Le tableau de bord suit les statuts de confirmation du besoin, devis, gel des fichiers, planification, impression, post-traitement, contrôle qualité et expédition. La fiche de mission machine enregistre le lot matière, l’épaisseur de couche, l’orientation, la stratégie de support, le numéro de machine et l’opérateur. La fiche qualité enregistre les dimensions clés, les photos d’aspect, le poids, la quantité, la description des défauts et la décision de traitement. Pour les projets impliquant plusieurs services, toute modification doit être consignée par un numéro de version et une raison de changement afin d’éviter qu’un ancien fichier soit utilisé par erreur à la suite d’une simple communication orale.
Les anomalies fréquentes incluent une épaisseur de paroi insuffisante, un retrait des perçages, des traces de support plus marquées que prévu, une réduction du jeu d’assemblage après peinture et une déformation des parois fines due à la compression pendant l’emballage. Chaque type d’anomalie doit avoir une action corrective : pour une paroi trop mince, il faut d’abord renvoyer un retour DFM ; pour un perçage rétréci, prévoir une compensation de 0,1 à 0,3 mm ; les traces de support doivent être identifiées à l’avance comme non visibles ; pour les pièces peintes, le jeu d’assemblage doit être augmenté de 0,2 à 0,5 mm ; pour les pièces à parois fines, l’emballage doit intégrer une mousse de positionnement et des compartiments séparés.
IV. Qualité et traçabilité : rendre la livraison révisable et explicable
L’essentiel de la traçabilité qualité n’est pas d’accumuler des documents, mais de pouvoir répondre rapidement à quatre questions en cas de problème : quelle version du modèle a été utilisée, quel matériau et quels paramètres machine ont été employés, quels post-traitements ont été réalisés, et si les résultats de contrôle sont conformes à l’accord. Il est conseillé de créer un identifiant de suivi unique pour chaque projet et d’associer la version du modèle, le devis, les enregistrements de production, les photos d’inspection et le bon d’expédition. Pour les petites séries, on peut adopter une logique d’échantillonnage de type AQL : pour moins de 20 pièces, il est recommandé de contrôler toutes les dimensions critiques ; pour 20 à 100 pièces, on peut contrôler intégralement le premier et le dernier article pour les dimensions critiques et échantillonner 20 % à 30 % des autres ; pour les pièces d’aspect, les défauts doivent être photographiés et archivés selon leur niveau de gravité.
Si le client formule une réclamation, les données de traçabilité permettent de transformer un désaccord fondé sur le ressenti en un diagnostic fondé sur des preuves. Par exemple, si le client signale un assemblage trop serré, la plateforme peut comparer le diamètre du trou dans le modèle, l’orientation d’impression, l’épaisseur après post-traitement et les dimensions mesurées afin de déterminer si le problème vient d’un jeu de conception insuffisant, d’un retrait lié au procédé ou de l’épaisseur de peinture. Cela permet non seulement de proposer plus rapidement une reprise, une réimpression ou une correction de conception, mais aussi d’alimenter les devis futurs et les revues DFM avec des enseignements concrets.
V. Recommandations de mise en œuvre chez Bluprint3D : intégrer les actions de gestion au flux de service
Pour les clients industriels, Bluprint3D recommande de structurer le service d’impression 3D en quatre niveaux de livraison. Le premier niveau concerne les prototypes rapides, destinés à la validation de l’aspect, des dimensions et du concept ; la priorité est la vitesse de réponse et la clarté des échanges. Le deuxième niveau concerne les échantillons d’ingénierie, destinés à l’assemblage, aux efforts, à la tenue en température ou aux gabarits de test ; la priorité est la maîtrise des paramètres de procédé et des preuves de contrôle. Le troisième niveau concerne la livraison en petite série, avec une priorité sur l’uniformité des lots, l’emballage, le transport et la structure des coûts. Le quatrième niveau concerne la collaboration de long terme, avec une priorité sur la gestion des connaissances, la bibliothèque de pièces standard et l’optimisation des processus interservices.
Pour la gestion de production en petite série, la liste de contrôle applicable comprend : geler les entrées du besoin au lancement du projet ; ne pas lancer la production en volume avant la validation du premier article ; enregistrer, pour chaque lot, le matériau, la machine et les paramètres ; vérifier les dimensions critiques au pied à coulisse, à la machine de mesure tridimensionnelle ou avec un calibre dédié ; confirmer les faces d’exposition et les faces fonctionnelles avant le post-traitement ; vérifier la quantité, l’aspect, l’étiquetage et la protection avant l’emballage ; collecter les retours clients dans les 48 heures suivant la livraison. Grâce à ces actions, la plateforme ne livre pas seulement des pièces, elle aide aussi le client à construire un processus de fabrication numérique reproductible.
Conclusion : un processus plus lent apporte souvent une boucle de livraison plus rapide
L’atout de l’impression 3D est sa rapidité, sa flexibilité et sa capacité à s’adapter à des structures complexes, mais lorsqu’il s’agit de livraison pour les entreprises, la vitesse doit reposer sur un processus stable. Dans la gestion de production en petite série, Bluprint3D met surtout l’accent sur la gestion de bout en bout, du plan de conception à la livraison physique : clarifier les besoins au départ, enregistrer les paramètres et les points de contrôle au milieu du processus, puis former une chaîne de preuves grâce à l’inspection, l’emballage et le retour d’expérience en fin de parcours. C’est ainsi que l’on peut réduire les retouches dans la petite série, la validation d’échantillons et la collaboration interservices, renforcer la confiance des clients et transformer chaque projet en actif réutilisable pour la prochaine livraison.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.