
Pendahuluan: Dari Prototipe Tunggal Menuju Pengiriman Skala Kecil yang Terkelola
Hal yang paling sering diremehkan dalam proyek 3D printing bukanlah mencetak modelnya, melainkan mengelola kebutuhan yang tidak pasti, proses material, jadwal pengiriman, dan bukti kualitas secara terpadu. Posisi BluePrint3D adalah platform manajemen dan realisasi siklus hidup dari blueprint/desain hingga pengiriman fisik, sehingga setiap informasi selalu menekankan penutupan loop teknik: input desain, penilaian proses, pelaksanaan manufaktur, pasca-pemrosesan, inspeksi, pengemasan, pengiriman, dan pencatatan ulang. Dalam konteks manajemen produksi skala kecil, perusahaan perlu membangun kerangka kerja operasional yang mampu merespons cepat tanpa mengorbankan konsistensi kualitas.
Dalam proyek nyata, sebuah sampel tampilan mungkin hanya membutuhkan 1 hari untuk dicetak, tetapi jika tidak ada penanda versi, standar inspeksi, dan persyaratan pengemasan, pengerjaan ulang dapat menghabiskan 3 hingga 5 hari. Sebuah pesanan komponen fungsional skala kecil mungkin hanya 20 hingga 80 unit, tetapi perbedaan batch material, parameter mesin, dan pasca-pemrosesan dapat memperbesar variasi dimensi. Artikel ini menjelaskan melalui tindakan manajerial yang dapat dijalankan bagaimana mengubah 3D printing dari yang semula “berbasis pengalaman” menjadi “berbasis data dan proses”.
1. Memperjelas Input: Memecah Kebutuhan Menjadi Kondisi Teknik yang Dapat Diverifikasi
Sebelum proyek dimulai, kebutuhan sebaiknya dipecah menjadi lima jenis input: file model, performa material, tingkat tampilan, toleransi dimensi, dan batasan pengiriman. Untuk file model, disarankan menyimpan file sumber, file perantara STL/STEP, dan versi slicing final, dengan nama file mencantumkan kode pelanggan, nomor versi, tanggal, dan proses, seperti PRJ-A01-V03-SLS-PA12-0903. Performa material minimal mencakup kekuatan tarik, suhu deformasi panas, ketahanan kimia, dan persyaratan warna; jika berupa komponen display, maka kekasaran permukaan, kode warna cat semprot, dan celah perakitan juga harus didefinisikan.
Untuk pesanan skala kecil atau pesanan validasi, disarankan membuat aturan persetujuan first article: titik dimensi penting pada sampel pertama tidak boleh kurang dari 5 titik, komponen fungsional harus mencakup verifikasi perakitan, beban, atau ketahanan suhu; komponen tampilan harus didokumentasikan dengan foto di bawah pencahayaan standar. Jika pelanggan belum memberikan standar lengkap, platform harus proaktif menawarkan saran penerimaan default, misalnya untuk komponen nilon SLS biasa, dimensi non-kritis dinilai dengan ±0,3 mm atau ±0,3% mengambil nilai yang lebih besar; untuk komponen tampilan SLA, fokus pemeriksaan ada pada warping, bekas support, transparansi, dan hasil penutupan cat semprot.
2. Jalur Proses: Menimbang Kecepatan, Biaya, dan Keandalan Secara Teknik
Pemilihan proses tidak boleh hanya melihat harga per unit. SLA cocok untuk sampel tampilan dengan detail tinggi, dengan ketebalan lapisan umum 0,05-0,1 mm, sesuai untuk memvalidasi bentuk dan interferensi perakitan; SLS nilon cocok untuk struktur kompleks dan komponen fungsional skala kecil, biasanya tidak memerlukan support, cocok untuk klip, housing, dan komponen jenis pipa; SLM logam cocok untuk komponen kompleks berkekuatan tinggi, tetapi porsi pra-pemrosesan, perlakuan panas, dan pemesinan lanjut lebih besar; CNC cocok untuk komponen dengan presisi tinggi pada bidang datar, posisi lubang, dan kebutuhan stabilitas batch yang tinggi. Dalam evaluasi proyek, BluePrint3D memecah “dapat dicetak” menjadi “dapat dikontrol dalam produksi, dapat dibuktikan melalui inspeksi, dan dapat dilacak saat pengiriman”.
Misalnya dalam manajemen produksi skala kecil, jika proyek menuntut pengiriman 30 komponen struktur nilon dalam 3 hari, mengejar waktu cetak tercepat saja bisa menyebabkan penumpukan jadwal mesin, waktu pendinginan yang tidak cukup, dan perbedaan antarbatch. Solusi yang lebih aman adalah membagi pesanan menjadi empat ritme: persetujuan sampel pertama, pencetakan batch, pasca-pemrosesan, dan inspeksi sampling. Persetujuan first article memakan 0,5 hari, pencetakan batch 1 hari, pendinginan dan pembersihan bubuk 0,5 hari, pewarnaan atau sandblasting 0,5 hari, inspeksi akhir dan pengemasan 0,5 hari. Walau total siklus tampak lebih panjang, masalah dapat ditemukan lebih awal dan risiko pengerjaan ulang secara keseluruhan lebih rendah.
3. Kontrol Pelaksanaan: Mengurangi Pengerjaan Ulang dan Biaya Komunikasi dengan Data Titik Proses
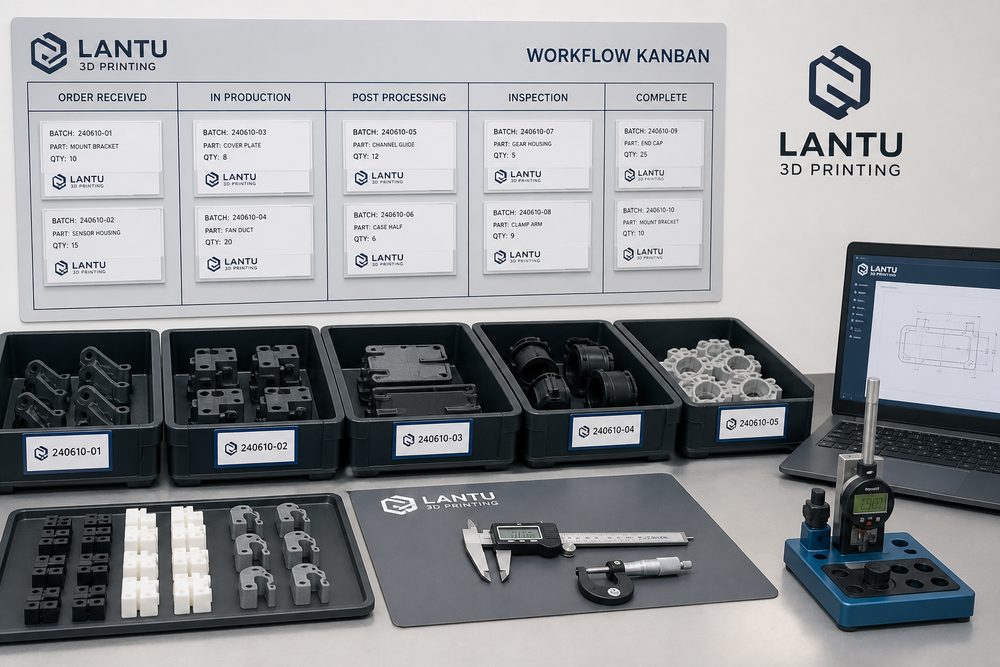
Pada tahap pelaksanaan, disarankan menggunakan tiga lembar: papan proyek, lembar tugas mesin, dan lembar catatan kualitas. Papan proyek mencatat status seperti konfirmasi kebutuhan, penawaran, penguncian file, penjadwalan produksi, pencetakan, pasca-pemrosesan, QC, dan pengiriman; lembar tugas mesin mencatat batch material, ketebalan lapisan, arah penempatan, strategi support, nomor mesin, dan operator; lembar catatan kualitas mencatat dimensi penting, foto tampilan, berat, jumlah, deskripsi cacat, dan keputusan penanganan. Untuk proyek lintas departemen, semua perubahan harus dicatat melalui nomor versi dan alasan perubahan, agar file lama tidak salah dipakai akibat komunikasi lisan.
Gangguan yang umum meliputi ketebalan dinding model yang tidak cukup, penyusutan pada posisi lubang, bekas support melebihi harapan, celah perakitan menjadi lebih kecil setelah pengecatan, dan deformasi dinding tipis akibat tekanan kemasan. Setiap jenis gangguan harus memiliki tindakan penanganan: ketebalan dinding yang tidak cukup ditanggapi terlebih dahulu dengan umpan balik DFM; penyusutan lubang dapat dikompensasikan dengan cadangan 0,1-0,3 mm; bekas support harus ditandai terlebih dahulu sebagai permukaan non-display; untuk komponen yang dicat, celah perakitan sebaiknya disisakan 0,2-0,5 mm; komponen dinding tipis perlu ditambah busa penahan posisi dan kompartemen terpisah dalam kemasan.
4. Kualitas dan Ketertelusuran: Membuat Hasil Pengiriman Dapat Direview dan Dijelaskan
Inti ketertelusuran kualitas bukan menumpuk dokumen, melainkan saat masalah muncul kita dapat segera menjawab empat pertanyaan: model versi mana yang dipakai, material dan parameter mesin apa yang digunakan, pasca-pemrosesan apa saja yang dilakukan, dan apakah hasil inspeksi sesuai kesepakatan. Disarankan untuk setiap proyek dibuat nomor pelacakan unik, lalu menghubungkan versi model, invoice penawaran, catatan produksi, foto inspeksi, dan surat jalan. Untuk komponen skala kecil, dapat digunakan pendekatan sampling AQL: untuk 20 unit atau kurang, disarankan inspeksi penuh pada dimensi penting; untuk 20-100 unit, dimensi penting pada unit pertama dan terakhir diperiksa penuh, sedangkan sisanya disampling 20%-30%; komponen tampilan didokumentasikan dengan foto berdasarkan tingkat cacat.
Jika pelanggan mengajukan keluhan, catatan ketertelusuran dapat mengubah sengketa dari “penilaian perasaan” menjadi “penilaian berbasis bukti”. Misalnya pelanggan mengeluhkan perakitan terlalu ketat, platform dapat membandingkan diameter lubang model, arah pencetakan, ketebalan pasca-pemrosesan, dan ukuran aktual untuk menentukan apakah masalah berasal dari kurangnya celah desain, penyusutan proses, atau ketebalan cat semprot. Dengan cara ini, solusi perbaikan, cetak ulang, atau koreksi desain dapat diberikan lebih cepat, sekaligus menyimpan pengalaman tersebut untuk penawaran berikutnya dan evaluasi DFM berikutnya.
5. Rekomendasi Implementasi BluePrint3D: Menanamkan Tindakan Manajemen ke Dalam Proses Layanan
Untuk pelanggan perusahaan, BluePrint3D merekomendasikan pembagian layanan 3D printing menjadi empat tingkat pengiriman. Tingkat pertama adalah sampel cepat, digunakan untuk validasi tampilan, dimensi, dan konsep, dengan fokus pada kecepatan respons dan kejelasan komunikasi; tingkat kedua adalah sampel engineering, digunakan untuk perakitan, beban, ketahanan suhu, atau jig pengujian, dengan fokus pada parameter proses dan bukti inspeksi; tingkat ketiga adalah pengiriman skala kecil, dengan fokus pada konsistensi batch, pengemasan dan transportasi, serta struktur biaya; tingkat keempat adalah kolaborasi jangka panjang, dengan fokus pada manajemen pengetahuan, pustaka komponen standar, dan optimasi proses lintas departemen.
Untuk manajemen produksi skala kecil, daftar tindakan yang dapat dieksekusi meliputi: mengunci input kebutuhan saat proyek dimulai; tidak memulai produksi penuh sebelum sampel pertama disetujui; mencatat material, mesin, dan parameter pada setiap batch; memverifikasi dimensi penting dengan jangka sorong, CMM, atau alat ukur khusus; memastikan permukaan display dan permukaan fungsi sebelum pasca-pemrosesan; melakukan pemeriksaan jumlah, tampilan, label, dan perlindungan sebelum pengemasan; serta mengumpulkan umpan balik pelanggan dalam 48 jam setelah pengiriman. Dengan langkah-langkah ini, platform tidak hanya mengirimkan komponen, tetapi juga membantu pelanggan membentuk proses manufaktur digital yang dapat direplikasi.
Kesimpulan: Proses yang Sedikit Lebih Lambat Sering Memberikan Siklus Pengiriman yang Lebih Cepat
Keunggulan 3D printing adalah cepat, fleksibel, dan mampu menyesuaikan struktur kompleks, tetapi saat benar-benar digunakan untuk pengiriman ke perusahaan, kecepatan harus dibangun di atas proses yang stabil. Dalam konteks manajemen produksi skala kecil, BluePrint3D lebih menekankan manajemen menyeluruh dari blueprint desain hingga pengiriman fisik: di awal kebutuhan harus dijelaskan dengan jelas, di tengah parameter dan titik proses harus dicatat, dan di akhir inspeksi, pengemasan, serta review harus membentuk rantai bukti. Hanya dengan cara ini tingkat pengerjaan ulang dapat diturunkan, kepercayaan pelanggan meningkat, dan setiap pengalaman proyek dapat menjadi aset untuk pengiriman berikutnya.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.