
Inleiding: behoeften gaan niet om een lijst, maar om prioriteiten
In de vroege communicatie rond 3D-printprojecten is het meest voorkomende probleem niet dat klanten hun wensen niet duidelijk kunnen formuleren, maar dat wij elke uitspraak van de klant als een even belangrijke eis behandelen. Op één offerte staan dan tegelijk een maatnauwkeurigheid van ±0,05 mm, oppervlakteruwheid Ra1.6, een levertijd van 5 dagen, een prijsdaling van 15% per stuk en een materiaalwissel naar titaniumlegering. Deze punten staan naast elkaar zonder aanduiding van hun werkelijke belang of van de consequenties als ervan wordt afgezien. Het gevolg is dat het engineeringteam op basis van eigen inzicht compromissen sluit, terwijl de klant pas bij acceptatie ontdekt dat het voor hem belangrijkste punt niet als prioriteit is geborgd. De werkelijke uitdaging van behoeftenbeheer is het vertalen van “wat de klant zegt” naar “waarvoor de klant wil betalen en welke compromissen hij accepteert”. Die vertaling vereist kwantitatieve prioriteringstools, niet alleen ervaring en oordeelsvorming ter plaatse.
I. Waarom prioritering van behoeften uit focus raakt
Focusverlies bij behoeften heeft drie typische oorzaken. De eerste is vertekening op formuleringniveau: klanten beschrijven hun behoeften in termen van resultaten, zoals goed passend, een hoogwaardige uitstraling en duurzaamheid, terwijl engineering ze ontvangt als parameters, zoals toleranties, ruwheid en vermoeiingslevensduur. Zonder een vertaaltabel worden gewichten tijdens de omzetting ongemerkt gelijkgetrokken. De tweede oorzaak is een conflict in perspectief: inkoop richt zich op stukprijs, ontwerp op nauwkeurigheid en assemblage op passing. Dezelfde eis krijgt bij verschillende afdelingen een volledig ander gewicht, waardoor degene die als laatste spreekt tijdelijk de hoogste prioriteit krijgt. De derde oorzaak is het ontbreken van randvoorwaarden: elke eis bestaat binnen de driehoek van levertijd, kosten en proceshaalbaarheid; prioriteiten bepalen zonder deze beperkingen leidt onvermijdelijk tot vertekening. Bij LPBF vereist het verbeteren van oppervlakteruwheid van Ra6.3 naar Ra1.6 doorgaans extra processen zoals shot peening, vibratiepolijsten of zelfs nabewerking door verspaning. De stukprijs kan daardoor met meer dan 30% stijgen en de doorlooptijd met 2 tot 3 dagen toenemen. Als de werkelijke kernbehoefte van de klant is om binnen drie dagen een onderdeel voor assemblagevalidatie te ontvangen, moet deze oppervlakte-eis worden gedegradeerd tot een optionele eis.
II. Het Kano-model: verdeel behoeften eerst in drie categorieën
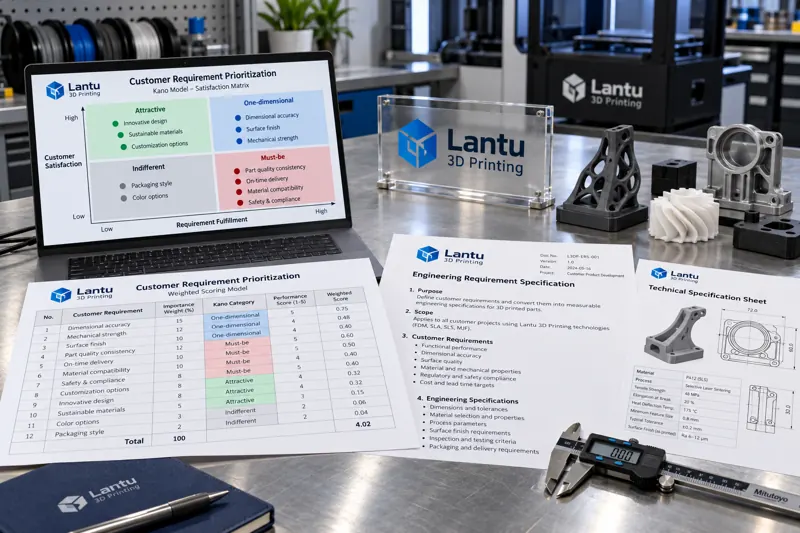
Het Kano-model kwalificeert behoeften op basis van twee dimensies: de horizontale as geeft aan in welke mate aan de behoefte wordt voldaan en de verticale as de klanttevredenheid. Behoeften op drie verschillende curven worden in drie categorieën verdeeld. Basisbehoeften zijn punten waarvoor voldoen geen extra waardering oplevert, maar niet voldoen tot extreme ontevredenheid leidt. Voorbeelden zijn de maten van montagegaten in 3D-geprinte onderdelen, toleranties van kritieke pasvlakken en overeenstemming tussen materiaalkwaliteit en certificaten. Aan deze behoeften moet onvoorwaardelijk worden voldaan; zij horen niet in de afwegingspool. Prestatiebehoeften zijn lineaire punten waarbij een betere uitvoering tot meer tevredenheid leidt, zoals oppervlakteruwheid, levertijd en stukprijs. De tevredenheid verandert bij benadering lineair met de mate van realisatie; dit is het hoofdterrein voor prioritering. Begeesterende behoeften zijn punten die niet zijn gevraagd maar bij realisatie positief verrassen, zoals een meegeleverde CMM-meetrapportage, een video van de assemblage- of pasvormvalidatie, of een herbruikbaar parameterpakket. Deze behoeften hebben relatief lage kosten maar een sterke waargenomen waarde en zijn geschikt als differentiërende troef. Het nut van deze classificatie is duidelijk: basisbehoeften mogen niet worden ingeruild, alleen prestatiebehoeften moeten worden gescoord en geprioriteerd, en begeesterende behoeften zorgen voor extra waardering tegen lage kosten.
III. Gewogen scoringsmatrix: scoreer prestatiebehoeften
Voor behoeften binnen de categorie prestatiebehoeften wordt gewogen scoring gebruikt voor kwantitatieve prioritering. Een model met vijf dimensies en een score van 1 tot 5 per dimensie wordt aanbevolen: klantwaarde, ofwel de bijdrage van de eis aan de uiteindelijke assemblage- of gebruiksfunctie; uitvoeringsmoeilijkheid, waaronder procescomplexiteit en opbrengstrisico, waarbij een hogere moeilijkheid een lagere score krijgt; kostengevoeligheid, ofwel de stijging van de stukprijs door uitvoering van de eis; impact op de doorlooptijd, ofwel de extra benodigde leverdagen; en verifieerbaarheid, of de eis met kwantificeerbare middelen kan worden geaccepteerd, waarbij moeilijk te verifiëren eisen een hoger risico hebben. De wegingsfactoren worden per projecttype bepaald: voor validatieonderdelen worden klantwaarde 0.35, doorlooptijd 0.30, kosten 0.15, moeilijkheid 0.10 en verifieerbaarheid 0.10 aanbevolen. Voor serieonderdelen worden klantwaarde 0.30, kosten 0.30, verifieerbaarheid 0.20, moeilijkheid 0.10 en doorlooptijd 0.10 aanbevolen. Voor elke eis wordt een gewogen totaalscore berekend en vervolgens worden de eisen in aflopende volgorde gerangschikt. De hoogste 30% wordt gedefinieerd als te borgen eisen, de middelste 50% als optimalisatie-eisen en de laagste 20% als onderhandelbare eisen. De scoring moet gezamenlijk door een klantvertegenwoordiger en een engineeringvertegenwoordiger worden uitgevoerd. Beide partijen scoren eerst onafhankelijk, waarna het gemiddelde wordt genomen. Eisen met een verschil van meer dan 1,5 punt worden direct opnieuw besproken; dit is op zichzelf al een hoogwaardige verduidelijking van de behoeften.
IV. Van prioriteringsresultaat naar technische specificatie
Na de prioritering moeten de resultaten worden vastgelegd in een technische specificatie, anders verwateren ze in latere communicatie. De specificatie moet ten minste vier onderdelen bevatten: ten eerste een lijst van behoeften met classificatieresultaten, waarin basis-, prestatie- en begeesterende behoeften duidelijk zijn gemarkeerd; ten tweede kwantitatieve indicatoren en acceptatiemethoden voor kritieke kenmerken, bijvoorbeeld een gatdiameter φ8H7 controleren met een kaliber, ruwheid Ra3.2 vergelijken met referentieblokken of op drie punten steekproefsgewijs meten met een ruwheidsmeter, en materiaal per ovenbatch testen met trekproeven volgens GB/T; ten derde regels voor geaccepteerde concessies, met duidelijke afspraken over welke indicatoren afwijkingen toelaten, de toegestane afwijkingsmarge en compensatiemethode; en ten vierde bepalingen voor wijzigingsbeheer, met een mechanisme voor herbeoordeling en offerteaanpassing na wijziging van eisen. Zodra beide partijen de specificatie ondertekenen of per e-mail bevestigen, wordt deze de enige basis voor eersteartikelgoedkeuring en vrijgave voor serieproductie. Ervaringsgegevens tonen dat projecten met een kwantitatieve specificatie doorgaans een stijging van 20% tot 35% in de first-pass yield van het eerste artikel behalen, terwijl kosten voor herwerk en geschilcommunicatie duidelijk dalen.
V. Controlelijst voor implementatie
Voer elke behoeftebeoordeling in de volgende volgorde uit: maak eerst een volledige lijst van alle oorspronkelijke verzoeken zonder iets te schrappen; classificeer vervolgens elk punt volgens Kano; voer daarna uitsluitend voor prestatiebehoeften de vijfdimensionale gewogen scoring en rangschikking uit; leg vervolgens de resultaten vast in de technische specificatie en definieer de acceptatiemethode; identificeer ten slotte 2 tot 3 begeesterende behoeften met lage kosten als extra pluspunten. Beperk de beoordelingsvergadering tot 60 minuten. Het resultaat moet een prioriteringstabel plus een concepttechnische specificatie zijn, geen vergaderverslag. Belangrijk is dat scoring geen eenmalige activiteit is: wanneer de procesroute verandert, bijvoorbeeld van SLS naar LPBF, de serieomvang stijgt van 5 naar 200 stuks, of het assemblageobject van de klant wijzigt, moeten de wegingsfactoren opnieuw worden berekend en de prioriteringsuitkomsten dienovereenkomstig worden bijgewerkt.
Samenvatting
De kern van klantbehoefteanalyse is niet het verzamelen van meer eisen, maar het opzetten van een reproduceerbaar prioriteringsmechanisme. Gebruik het Kano-model om behoeften in basis-, prestatie- en begeesterende behoeften te verdelen, gebruik vijfdimensionale gewogen scoring om prestatiebehoeften te rangschikken en leg de resultaten vervolgens vast in een technische specificatie met acceptatiemethoden. Zo veranderen mondelinge afspraken in een technische basis. Voor productiesituaties zoals 3D-printen, met combinaties van meerdere processen, materialen en nabewerkingen, beperkt kwantitatieve prioritering niet alleen geschillen, maar zorgt zij er vooral voor dat beperkte kosten- en doorlooptijdbudgetten worden besteed aan wat klanten werkelijk willen betalen.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.