
No model yet, material choice and wall thickness are explained from a practical angle.
Kenniscentrum
Blueprint News
lantu3D beoordeelt wanddikte, structuur, materiaal, proces, aantal en afwerking vóór de offerte.
01Guides
02Materialen
03Klantperspectief
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
8D-rootcauseanalyse voor klantklachten bij 3D-printen: van fouttoewijzing tot kwantitatieve verificatie van corrigerende maatregelen
Klantklachten over 3D-printen blijven vaak steken bij herproductie en excuses, waardoor vergelijkbare fouten terugkeren. Dit artikel beschrijft een 8D-aanpak voor additive manufacturing: gekwantificeerde probleemomschrijving, tijdelijke beheersing en batchblokkering, de toepassingsgrenzen van 5 Why en het visgraatdiagram, AM-specifieke procesvariatiebronnen, drempels voor procescapabiliteitsvalidatie over opeenvolgende batches, kwantitatieve criteria voor acceptatie onder concessie en claims, en het terugschrijven van cases naar FMEA om organisatorische capaciteit op te bouwen.

news
Gekwantificeerde risicobeheersing voor 3D-printprojecten: risicoregister, FMEA-scores en RPN-prioritering
Risicobeheersing in de meeste 3D-printprojecten blijft steken in algemene noodplannen zonder toetsbare kwantitatieve criteria. Dit artikel biedt een technische implementatieroute: bouw een risicoregister met gestructureerde velden, bereken RPN met scores voor ernst S, optreden O en detecteerbaarheid D, gebruik score-ankerpunten en corrigeer beperkingen van het multiplicatieve model met ernstigheidsdrempels. Koppel het register vervolgens aan vier mijlpalen: orderbeoordeling, eerste-stukvalidatie, opschaling van kleine series en vrijgave voor serieproductie, voor een controleerbare gesloten risicocyclus.

news
Levenscyclusbeheer van slijt- en reserveonderdelen voor 3D-printapparatuur: MTBF-gebaseerde vervanging van beschermlenzen, recoaterbladen en filters
Ongeplande stilstand in additive-manufacturingwerkplaatsen wordt meestal niet veroorzaakt door dure modules zoals lasers of galvanometers, maar doordat goedkope slijtdelen zoals beschermlenzen, recoaterbladen, filters en afdichtingen hun grenswaarde overschrijden. Dit artikel beschrijft de indeling en faalmechanismen van optische, poederbed- en omgevingsondersteunende componenten, gebruikt MTBF en MTTR om werkplaatsspecifieke vervangingsintervallen vast te leggen, rangschikt de werkelijke knelpunten met foutboomanalyse en biedt een complete methode voor bevestiging met standaardmonsters na vervanging, tussentijdse verificatie van meetmiddelen en ABC-geclassificeerde reserveonderdelenvoorraden.

news
Activaregister voor de volledige levenscyclus van 3D-printapparatuur: van afschrijving en moderniseringsbesluiten tot restwaardeverwerking
Veel bedrijven stoppen hun grondige analyse van apparatuurinvesteringen bij de acceptatie. Prestatieverlies, moderniseringskosten en restwaarde bij buitengebruikstelling worden daarna jarenlang niet berekend, waardoor boekwaarde en werkelijke capaciteit sterk uiteenlopen. Dit artikel beschrijft een dubbel register voor financiën en techniek, kwantitatieve grenswaarden voor modernisering versus vervanging, vier triggers voor buitengebruikstelling en de volgorde voor restwaardeverwerking: doorverkoop, gedegradeerd intern gebruik, hergebruik van onderdelen en conforme afvoer.
news
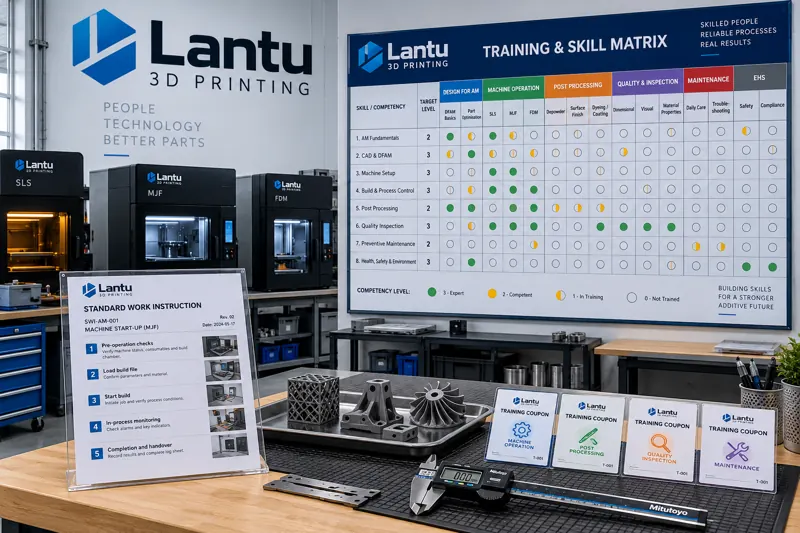
Vaardighedenmatrix en opleiding van multi-inzetbare medewerkers in 3D-printwerkplaatsen
In additieve productieomgevingen blijven personeelsvaardigheden vaak beperkt tot vage labels zoals “kan de machine bedienen”. Zodra de ordermix verandert, blijkt dat kritieke processen slechts door één of twee mensen beheerst worden. Dit artikel beschrijft hoe u een vaardighedenmatrix opbouwt: van taakontleding tot observeerbare handelingen, niveaustandaarden van 0 tot 3 en beoordeling door drie disciplines, tot proefbeoordelingen die overschatting voorkomen. Ook wordt uitgelegd hoe de matrix planning, autorisaties, het identificeren van vaardigheidstekorten, opleiding voor hoofd- en nevenfuncties en een beoordelingscyclus op basis van uitvoering en resultaten ondersteunt.

news
Beheer van nutsvoorzieningen en hulpsystemen in 3D-printwerkplaatsen: stabiliteitsengineering van inert gas en koelwater tot stroomverdeling en stofafzuiging
Ongeplande stilstand in additive-manufacturingwerkplaatsen wordt meestal niet veroorzaakt door de printer zelf, maar door vier nutsvoorzieningen: gas, water, elektriciteit en stofafzuiging. Dit artikel beschrijft concrete controlegrenzen en technische maatregelen voor de zuiverheid en continue levering van inert gas, temperatuur en waterkwaliteit van circulerend koelwater, stroomkwaliteit en aarding, en drukverschilbeheer bij stofafzuiging.

news
Statistische procesbeheersing (SPC) voor seriele levering met 3D-printen: een engineeringmethode van kritische kenmerken tot een gesloten afwijkingslus
Dit artikel behandelt systematisch de implementatie van statistische procesbeheersing (SPC) voor de kwaliteitscontrole bij de overgang van 3D-printen van kleine series naar seriele levering. Het beschrijft hoe kritische kenmerken worden geïdentificeerd, de resolutie van meetmiddelen wordt gecontroleerd, Xbar-R-regelkaarten en afwijkingsregels worden gekozen, en hoe subgroepbemonstering wordt ontworpen zodat variatie binnen groepen willekeurige oorzaken weerspiegelt en verschillen tussen groepen traceerbare oorzaken blootleggen. Daarnaast wordt een vierstaps gesloten responslus toegelicht: bevestiging, afbakening van de omvang, onderzoek naar oorzaken volgens zes dimensies en validatie van maatregelen. Ook verduidelijkt het artikel het verschil tussen regelgrenzen en tolerantielimieten, de betekenis van Cpk-drempels en manieren om veelvoorkomende fouten te vermijden, zoals regelgrenzen te lang niet actualiseren of alleen monitoren zonder te verbeteren.

news
Mechanische oppervlakteversterking en afwerking van 3D-geprinte onderdelen: van kogelstralen en rollen tot het egaliseren van interne kanalen
De ruwheid van as-built oppervlakken, deels gesmolten deeltjes en resterende trekspanningen vormen de voornaamste zwakke punten voor de vermoeiingsprestaties van additief vervaardigde onderdelen. Dit artikel analyseert het toepassingsgebied van kogelstralen, rollen, laser shock peening, vibratiefinishing en magnetisch slijpen aan de hand van vier indicatoren voor oppervlakte-integriteit, en biedt een methode om procesroutes vanuit faalwijzen af te leiden en via steekproefvalidatie te borgen.

news
Online monitoring van smeltbaden en proceskwaliteitsbewaking bij metalen 3D-printing: van offline inspectie naar laag-voor-laag traceerbaarheid
Kwaliteitsdefecten in metaal-additive manufacturing ontstaan op millisecondeniveau in een gesloten bouwkamer; tegen de tijd dat ze bij nacontrole worden ontdekt, zijn alle kosten al gemaakt. Dit artikel bespreekt de meetprincipes van online smeltbadmonitoring, de technische afwegingen tussen fotodiodes en coaxiale beeldvorming, methoden voor het opbouwen van gelaagde beoordelingscriteria en de integratie van procesdata in afwijkingsbeheer en corrigerende-preventieve maatregelen.

news
Capaciteitsopschaling voor 3D-printproductie in kleine series: technische methoden van proefproductie tot stabiele serieproductie
Een goedgekeurd eerste artikel betekent niet automatisch dat serielevering mogelijk is. Dit artikel beschrijft een vierfasenmethode om 3D-printing op te schalen van proefproductie in kleine series naar stabiele serieproductie: het vastleggen en valideren van procesparameters op meerdere machines, Pareto-analyse van uitval, cyclustijden en lijnbalancering van knelpuntprocessen, plus zes vrijgavecriteria vóór volumeopschaling.

news
Vaardigheidscertificering en opleidingsbeoordeling voor 3D-printfuncties: van opleidingskaart tot autorisatie voor gecertificeerd werk
Veel 3D-printwerkplaatsen beschikken over volledige opleidingsdossiers, maar kunnen niet aantonen dat operators de werkzaamheden daadwerkelijk beheersen. Dit artikel beschrijft een engineeringgerichte aanpak voor functiecertificering: competentie-eenheden met drempelwaarden, een driedelige opleidingskaart, praktijktoetsen met kritieke afkeurpunten, een L1-L3-autorisatiematrix, Kirkpatricks evaluatiemodel op vier niveaus en mechanismen voor hertraining en degradatie.

news
Installatie, inbedrijfstelling en site acceptance test (SAT) van 3D-printapparatuur: een engineeringaanpak van locatievoorbereiding tot vrijgave voor proefproductie
De levering van apparatuur betekent niet dat deze productieklaar is. Dit artikel beschrijft het volledige traject voor installatie, inbedrijfstelling en site acceptance test (SAT) van additive-manufacturingapparatuur: de taakverdeling tussen FAT en SAT, vijf harde eisen voor draagvermogen, stroom- en gasvoorziening, de dubbele vastlegging van geometrische en procesreferenties, een SAT-checklist met vier categorieën beoordelingspunten, en vrijgavecriteria voor proefproductie op basis van echte orders, inclusief maatregelen tegen drie veelvoorkomende valkuilen.
Begin hier
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.