
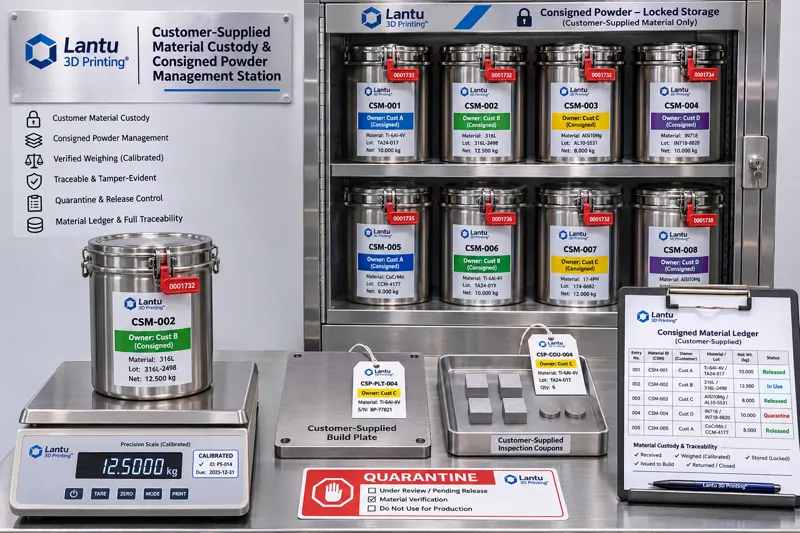
Inleiding: nadat een klant een vat poeder aan de werkplaats heeft overhandigd
In productie op aanvraag is het niet ongebruikelijk dat klanten poeder, bouwplaten, modelbestanden of gespecialiseerde hulpmiddelen aanleveren: een luchtvaartklant specificeert een bepaalde batch Ti6Al4V-poeder en verlangt retour van restmateriaal; een medische klant brengt een reeds gevalideerde harsbatch mee om de bewijsketen voor biocompatibiliteit te waarborgen; een matrijsklant stuurt de bouwplaat voor inzetstukken met conforme koeling samen met de order mee. Wat daarbij het gemakkelijkst wordt genegeerd, zijn niet de printparameters, maar van wie deze zaken zijn, of ze met eigen materiaal mogen worden gemengd, hoe restmateriaal wordt teruggestuurd en op welke basis verlies wordt afgerekend. ISO 9001:2015, clausule 8.5.3, definieert dergelijke zaken als „eigendom van klanten of externe leveranciers” en vereist naast identificatie, verificatie, bewaring en bescherming dat verlies, beschadiging of ongeschiktheid aan de klant wordt gemeld en gedocumenteerde informatie wordt bewaard; AS9100D en IATF 16949 stellen hiervoor nog strengere rapportagetermijnen. In de praktijk ontstaan de meeste geschillen niet door mislukte builds, maar door een ontvangstbewijs waarvan het nettogewicht niet duidelijk is: klantpoeder is samengevoegd met een vat eigen teruggewonnen poeder, 1,3 kg restmateriaal is te weinig teruggegeven, of afgekeurde onderdelen zijn zonder toestemming als afval behandeld. Als lifecyclemanagementplatform voor levering van tekening tot fysiek product behandelt lantu3D klantactiva als een onafhankelijke, controleerbare dataketen die parallel aan de build loopt, en niet als iets waarvoor slechts een label in het magazijn wordt geplakt.
I. Definieer eerst duidelijk wat „door de klant aangeleverd” betekent: vier soorten activa en eigendomsgrenzen
Klantleveringen zijn geen enkelvoudig materiaal, maar vier categorieën objecten met hetzelfde eigendom en verschillende beheersmaatregelen. Zij moeten tijdens de offerte- en technische-overeenkomstfase afzonderlijk worden vermeld, zodat bij levering niet blijkt dat niemand verantwoordelijk is. 1. Door de klant aangeleverd poeder en draad: metaalpoeder, nylon PA12-poeder, fotopolymeerhars en filament worden uniek geïdentificeerd op basis van legering of type + batchnummer + verzegelingsnummer van de verpakking. Het eigendom blijft volledig bij de klant; wij hebben uitsluitend het recht om het materiaal in opdracht te verwerken. 2. Door de klant aangeleverde bouwplaten en dragers voor meevervaardigde proefstukken: bij LPBF verlangen klanten vaak dat bouwplaten met het onderdeel worden geleverd of worden geretourneerd. Materiaal, dikte, oorspronkelijke vlakheid en toestemming voor herhaald stralen moeten worden vastgelegd. 3. Door de klant aangeleverde model- en parameterbestanden: STL/3MF-, CAD-bronbestanden, door de klant bevroren procesparameterpakketten en PMI/MBD-aanduidingen blijven eigendom van de klant; wij bewaren uitsluitend een beheerde kopie en hashwaarde. 4. Door de klant aangeleverde hulpmiddelen, meetmiddelen en vergelijkingsmonsters: positioneermallen, CMM-meetmiddelen en goedgekeurde of verzegelde monsters zijn retourneerbare fysieke objecten en vereisen afzonderlijke nummers en foto’s van hun conditie.
De grensvoorwaarden moeten vier zaken expliciet vastleggen: klantmateriaal mag niet voor andere orders worden gebruikt; het mag niet met eigen materiaal of materiaal van andere klanten worden gemengd (tenzij de klant hiervoor schriftelijk toestemming geeft en mengverhouding en batchnummers bepaalt); voor afgekeurde onderdelen en niet-terugwinbaar poeder moet een schriftelijke instructie bestaan over al dan niet retourneren; na afloop van het project moeten modelkopieën volgens afspraak worden verwijderd of gearchiveerd, met een verwijderingsregistratie. De eisen van ISO/ASTM 52901 voor inkoopinformatie bij additieve productie kunnen als referentiekader voor de technische overeenkomst dienen, zodat „materiaaleigenaar”, „mengbaarheid” en „afhandeling van restmateriaal” toetsbare velden worden in plaats van de vage formulering „zorgvuldig bewaren”.
II. Inkomende ontvangst: maak van mondelinge overdracht een controleerbaar beheersregister
Het ontvangstproces heeft slechts één doel: elke latere weging moet herleidbaar zijn tot een genummerd oorspronkelijk record. Gebruik bij voorkeur het klantleveringsnummer CSM-YYYYMMDD-### als primaire sleutel. Het register omvat minimaal: code van de materiaaleigenaar, ordernummer, materiaalcategorie, legering of type, batchnummer, aantal verpakkingen en verzegelingsnummers, brutogewicht/tarragewicht/nettogewicht (elektronische weegschaal met een nauwkeurigheid van ten minste ±1 g en een geldig kalibratiecertificaat), COA/COC-nummer, ontvangstdatum, opslaglocatiecode, statuslabel (in afwachting van herinspectie/vrijgegeven/in quarantaine/in afwachting van retour), nummer van het herinspectierapport en handtekeningen van zowel behandelaar als tweede controleur.
Herinspectie herhaalt niet de testen van de klant, maar bevestigt dat „de toestand vóór en na transport en opening ongewijzigd is”. Voor metaalpoeder wordt aanbevolen de Hall-flow volgens GB/T 1482 te meten (voor 15–53 μm LPBF-poeder doorgaans ≤25 s/50 g), D50 te verifiëren volgens GB/T 1480 of met laserdiffractie, en voor Ti6Al4V het zuurstofgehalte uit het klantcertificaat te verifiëren met ontvangstlimieten van ≤1000 ppm zuurstof en ≤300 ppm stikstof. Vocht wordt gecontroleerd met de Karl Fischer-methode of kruisgewijs met een kamer-dauwpunt van ≤−40 °C. Voor fotopolymeerhars worden de viscositeit bij 25 °C en de geldigheidsduur van de batch vastgelegd. Voor modelbestanden worden een SHA-256-hash, eenheden en coördinatenstelsel, geometrische herstelbewerkingen en het volumeverchil vóór en na herstel geregistreerd. Overschrijdt een item de drempelwaarde in de technische overeenkomst, dan krijgt het onmiddellijk het label „quarantaine” en wordt de klant binnen 24 uur schriftelijk geïnformeerd; het mag niet eerst in productie gaan en pas daarna administratief worden afgehandeld. Juist hier gaat het bij clausule 8.5.3 vaak mis.
III. Uitsluitend gebruik van toegewezen materiaal: drie harde regels voor fysieke scheiding, verzegeling en mengverbod
Scheiding berust op fysieke beperkingen, niet op slogans. Regel één: één klant, één opslaglocatie; één batch, één verpakking. Vaten met klantpoeder worden in een afzonderlijke afsluitbare kast of op een apart pallet geplaatst; kleurcodering en verzegelingsnummer worden gekoppeld aan het klantleveringsnummer. Het delen van zeefmachines en poedercontainers met eigen teruggewonnen poeder is verboden; bij gedeelde apparatuur moet een volledige reiniging bij materiaalwissel plaatsvinden. Regel twee: teruggewonnen poeder stroomt standaard niet terug naar klantmateriaal. Zelfs wanneer het poeder na LPBF-vorming dezelfde legering en batch heeft, kunnen thermische cycli het zuurstof- en stikstofgehalte verhogen en de deeltjesgrootteverdeling doen verschuiven. Als de klant schriftelijk terugmenging toestaat, moeten dezelfde batch, zeefmaat, mengverhouding (in de praktijk vaak maximaal 30%) en een zuurstoftoename van ≤100 ppm worden begrensd. Het mengrecord moet als een receptuurdocument met versienummer worden vastgelegd en teruggeschreven naar het build-parameterpakket. Regel drie: bewijsvoering voor reiniging in vier stappen — poederkamer leegmaken, stofzuigen onder onderdruk, afnemen met watervrije ethanol en bevestiging van het eerste onderdeel. Na reiniging wordt het achtergebleven materiaal gewogen (aanbevolen: ≤0,5 g/m² of visueel geen zichtbaar residu), wordt een reinigingsrecord ingevuld en door een tweede persoon gecontroleerd voordat naar de volgende klantbatch mag worden overgeschakeld.
Een typisch faalscenario is dat de nachtdienst, om een levertijd te halen, het resterende poeder van klant A in een vat van klant B met dezelfde legering giet om „genoeg voor één build” te hebben. De twee poeders hebben verschillende zuurstofgehalten en deeltjesgrootteverdelingen, waardoor dichtheid en spreiding in vermoeiingseigenschappen van de uiteindelijke onderdelen veranderen, terwijl in het inspectierapport alleen „Ti6Al4V” staat. Achteraf kan niet meer worden aangetoond welk vat is gebruikt. Fysieke scheiding, verzegeling en gedocumenteerde reiniging beschermen in essentie de toewijsbaarheid van inspectieresultaten.
IV. Verbruiksafrekening: inzet, terugwinning en restmateriaal moeten sluitend zijn
Geschillen over afrekening ontstaan vrijwel altijd door verwarring tussen definities. „Nettoverbruik” en „niet-terugwinbaar verlies” moeten afzonderlijk worden gedefinieerd en in het datadictionary worden bevroren:
W_net = W_issued − W_recovered_usable − W_returned; W_loss = W_net − W_part − W_coupon − W_support. Hierbij is W_issued het netto ingezette materiaalgewicht, W_recovered_usable het na zeven als herbruikbaar beoordeelde teruggewonnen poeder (nog steeds eigendom van de klant, maar terug in beheerde opslagstatus), W_returned het daadwerkelijk geretourneerde restmateriaal, en W_part/W_coupon/W_support respectievelijk het vormgewicht van goede onderdelen, meevervaardigde proefstukken en supports + bouwplaat. De sluitingsafwijking |W_loss − gewogen verlies| moet bij voorkeur ≤1,5% zijn. Bij overschrijding wordt het ondertekenen van de retourzending opgeschort en wordt een afwijkingsrapport geopend. Voor het percentage niet-terugwinbaar verlies W_loss/W_issued wordt een waarschuwingsgrens van ≤2,0% aanbevolen (bij metalen LPBF doorgaans 0,8%–1,5%; restvloeistof en reinigingsverlies bij fotopolymerisatie zijn iets hoger). Bij overschrijding moet de oorzaak worden herleid tot zeven, poederverwijdering of transport.
Rekenvoorbeeld: één klantlevering Ti6Al4V omvat 3 builds, met 18,500 kg ingezet materiaal, 12,850 kg bruikbaar teruggewonnen poeder na zeven, 1,320 kg geretourneerd restmateriaal, 4,150 kg gevormde onderdelen + supports + meevervaardigde proefstukken, en 0,180 kg niet-terugwinbaar poeder uit poederverwijdering en zeven. Dan is het nettoverbruik = 18,500 − 12,850 − 1,320 = 4,330 kg, en 4,330 = 4,150 + 0,180, dus volledig sluitend. Het percentage niet-terugwinbaar verlies is 0,180/18,500 ≈ 0,97%, binnen de waarschuwingsgrens. Let op: 12,850 kg teruggewonnen poeder mag niet als kostenverbruik worden geboekt; het betreft een statuswijziging van klantbezit. Wanneer ten onrechte 4,330/18,500 als 23,4% verlies wordt gerapporteerd, leidt dit rechtstreeks tot commerciële geschillen. Bij gecombineerde builds wordt het nettoverbruik aan onderdelen toegerekend op basis van „scantijd × aantal lagen × supportvolume”. De regel moet eerst met een versienummer worden bevroren; gebruik het aantal goede geleverde onderdelen als noemer, zodat afkeur en herwerk door het rendement worden vergroot.
V. Vrijgave voor de machine en batchkoppeling: klantmateriaal mag niet alleen in het register bestaan
Hoe volledig het register ook is, de keten blijft gebroken wanneer in de build job alleen de materiaalsoort staat. De vrijgavepoort voor machinegebruik moet zes koppelingen afdwingen: klantleveringsnummer en verzegelingsnummer in de werkorder, versienummer en hash van het parameterpakket, machine-ID en registratie van het kamer-dauwpunt, plaatsing van meevervaardigde proefstukken in dezelfde batch en oriëntatie, een verplicht veld „materiaaleigenaar” in inspectieregistraties en een verklaring over klantmateriaal als bijlage bij het leveringsrapport. CMM-maatrapporten, treksterkte-/dichtheidsrapporten en poederherinspectierapporten worden via hetzelfde klantleveringsnummer geïndexeerd en vormen zo een opvraagbaar bewijspakket. Beslisregels behandelen de onzekerheidszone volgens ISO 14253-1; de competentie van het testlaboratorium wordt bevestigd volgens ISO/IEC 17025. Wanneer het parameterpakket tussentijds wijzigt, moet de geschiktheid van klantmateriaal opnieuw worden beoordeeld via de ECN-procedure; mondelinge toestemming om „de vorige parameter-versie te blijven gebruiken” is verboden.
VI. Retour van restmateriaal en afhandeling van afkeur: aan het einde moet iemand tekenen
Bij projectafronding worden drie zaken uitgevoerd. Ten eerste herweging en verzegeling: restmateriaal, teruggewonnen poeder en bouwplaten worden afzonderlijk herwogen en van nieuwe verzegelingen voorzien, met een retourlijst (klantleveringsnummer, nettogewicht, status, aantal verpakkingen, foto’s). Samen met de ontvangstbevestiging van de klant vormt dit de gesloten keten. Ten tweede schriftelijke afhandelingsinstructie: retour van restmateriaal / overdracht naar volgende batch / 30 dagen bewaren / geautoriseerde vernietiging — één van deze vier opties moet worden ondertekend door de aangewezen contactpersoon van de klant. Zeven dagen voor het einde van de bewaartermijn wordt een herinnering verstuurd; bij uitblijven van een reactie wordt gehandeld volgens de standaardbepaling in de technische overeenkomst, met vastgelegde bewijsvoering. Ten derde afgekeurde onderdelen en onbruikbaar poeder: veiligheidskritische of vertrouwelijke onderdelen krijgen een destructieve markering (boren, hoek afsnijden) en worden uitsluitend volgens klantautorisatie afgehandeld; zij mogen niet als gewoon schroot naar buiten stromen. Indien niet-terugwinbaar poeder actieve metalen bevat, wordt het volgens het MSDS en het begeleidingsformulier voor gevaarlijk afval overgedragen; het nummer van dit formulier wordt teruggeschreven in het register.
VII. Implementatie in 30 dagen en controlelijst
Week 1: herzie het sjabloon voor technische overeenkomsten, voeg een bijlage „lijst van klantactiva” toe en maak materiaaleigenaar, mengbaarheid, afhandeling van restmateriaal en rapportagetermijnen tot velden. Week 2: stel de regels voor klantleveringsnummers en het beheersregister in, en voorzie afzonderlijke afsluitbare kasten, kleurcodering, verzegelingen en gekalibreerde elektronische weegschalen. Week 3: wijzig werkorder- en inspectiesjablonen en maak „materiaaleigenaar / klantleveringsnummer / hash parameterpakket” verplicht. Week 4: doorloop een reële order van begin tot eind en voer een gesimuleerde ondertekening voor retour uit. Controleer na implementatie acht punten: 1. Is het eigendom voor elk van de vier activacategorieën afzonderlijk vermeld? 2. Is het kalibratiecertificaat van elke weegschaal geldig? 3. Zijn de drempelwaarden voor inkomende herinspectie in de overeenkomst opgenomen? 4. Heeft iedere klant een eigen opslaglocatie en zijn alle verzegelingen intact? 5. Worden reinigingsregistraties bij materiaalwissel door twee personen gecontroleerd? 6. Is voor menging schriftelijke toestemming en een receptuurversienummer aanwezig? 7. Bestaan waarschuwingsgrenzen voor sluitingsafwijking en verliespercentage? 8. Zijn ontvangstbevestigingen voor retour en begeleidingsformulieren voor gevaarlijk afval teruggeschreven in het register?
Conclusie
Beheer van klantmateriaal is geen magazijndetail, maar de vertaling van de wettelijke en normatieve verplichting rond „eigendom van de klant” naar meetbare cijfers: één klantleveringsnummer, één register met tarragewicht, één materiaalbalans die binnen 1,5% sluit, en één retourlijst die door iemand is ondertekend. Wanneer de vier hoeveelheden — inzet, terugwinning, restmateriaal en gevormde onderdelen — met elkaar overeenstemmen en parameterpakketten en inspectieregistraties naar dezelfde batch kunnen worden teruggezocht, omvat de levering niet alleen conforme onderdelen maar ook een controleerbare verantwoording van activa. Voor een platform dat levering van tekening tot fysiek product als kernproces heeft, is die verantwoording even belangrijk als een maatrappport.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.