
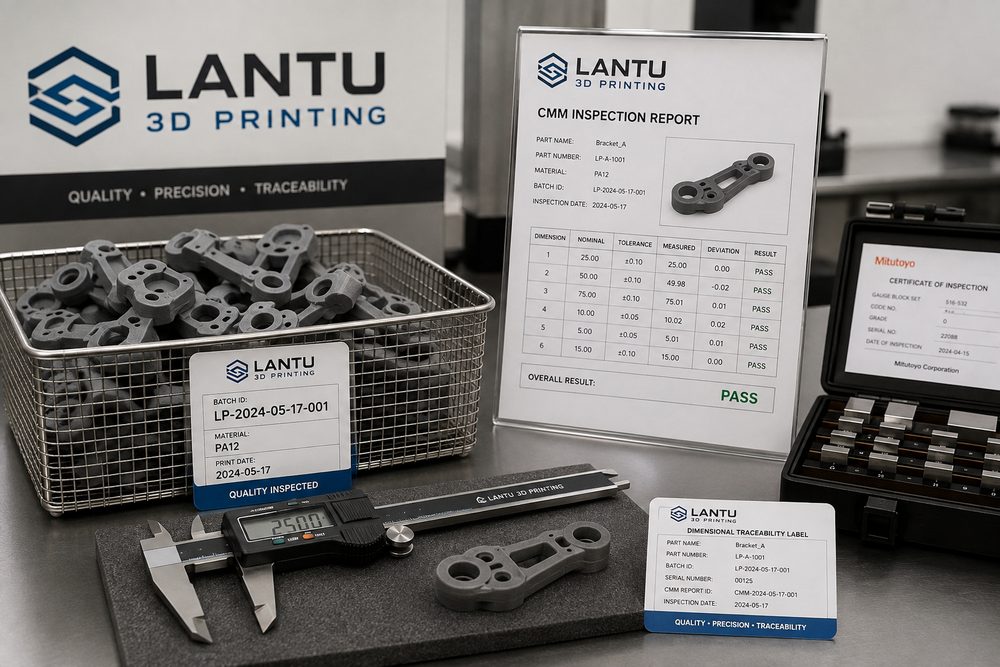
Inleiding: mislukte batchlevering komt meestal niet door “mislukt printen”, maar door vervaagde normen
Bij zakelijke 3D-printprojecten betekent het feit dat een prototype kan worden geproduceerd nog niet dat batchlevering zonder problemen zal verlopen. De echte oorzaak van oplopende communicatielasten is vaak dat kritieke maten niet vooraf zijn gedefinieerd, meetmethoden niet consistent zijn, maatveranderingen na nabewerking niet opnieuw worden gecontroleerd, en dat bij een probleem niet kan worden vastgesteld in welke processtap de verantwoordelijkheid ligt. Voor de klant draait het om de vraag of onderdelen passend zijn, of het uiterlijk consistent is en of de levering op tijd is; voor de productieafdeling gaat het om modelversies, machineparameters, materiaalbatch, printoriëntatie, nabewerkingsbatch en inspectieregistraties. Zonder een dimensietraceersysteem moet bij een kleine hoeveelheid afkeur in de batch stuk voor stuk worden nagezocht, wat tijd kost en het vertrouwen van de klant schaadt.
lantu3D positioneert 3D-printen als een platform dat de volledige levenscyclus vervult, van blauwdrukontwerp tot fysieke levering. Kwaliteitsmanagement is daarom geen laatste controle, maar wordt al vanaf de ontwerpfase in het proces ingebouwd. Voor batchorders moet een dimensietraceersysteem minimaal zes schakels dekken: identificatie van kritieke maten, eerste artikelinspectie, processteekproeven, hercontrole na nabewerking, afhandeling van afwijkingen en gegevensarchivering. Het doel is niet om alle maten te meten, maar om met beperkte inspectiecapaciteit de risico’s te beheersen die de montage en het gebruik het sterkst beïnvloeden.
1. Identificatie van kritieke maten: bepaal eerst wat absoluut goed moet zijn
3D-geprinte onderdelen bevatten vaak vrije vormen, dunne wanden, gaten, vergrendelingen, schroefdraadinserts en montage-referentievlakken. Niet alle maten zijn even belangrijk. Voorafgaand aan de serieproductie moeten met de klant de kritieke kwaliteitskenmerken worden vastgesteld, zoals hart-op-hartafstanden, passingvlakken met toleranties, positioneringsreferenties, montagespelingen, maximale buitenmaten en belastingsdoorsneden. Voor verschillende processen zoals FDM, SLA, SLS en SLM verschillen de risico’s ook: FDM is gevoelig voor laagstructuur en thermische krimp; bij SLA moeten uithardingskrimp en nabharding worden bewaakt; bij SLS spelen warmtevlekken en poederconditie een rol; bij metaal-SLM moeten restspanningen, warmtebehandeling en bewerkingsmarges in acht worden genomen.
lantu3D labelt kritieke maten doorgaans op de tekening of in de inspectielijst en koppelt deze aan de modelversie. Als de klant alleen een STL-bestand heeft en geen 2D-tekening, wordt in de projectcommunicatie een vereenvoudigde inspectiebasis opgesteld, bijvoorbeeld vlak A als referentievlak, gat B als hartafstand, sleuf C als breedte en vergrendeling D als dikte. Zo worden offerte, planning en inspectie allemaal op dezelfde standaard gebaseerd, waardoor het misverstand wordt voorkomen dat iets in de productie “goed” lijkt, maar bij de assemblage van de klant toch niet past.
2. Eerste artikelinspectie: verifieer het procesvenster met het eerste stuk, niet alleen het uiterlijk
Het doel van de eerste artikelinspectie is vast te stellen of de huidige combinatie van materiaal, machine, nesting en nabewerking aan de ordervereisten kan voldoen. Het eerste onderdeel moet niet alleen op uiterlijke volledigheid worden gecontroleerd, maar ook op kritieke maten worden gemeten en de afwijkingsrichting worden vastgelegd. Als de gatdiameter bijvoorbeeld structureel 0,15 mm te klein is, kan modelcompensatie of een nabewerkingsstrategie nodig zijn; als de maat van de lange zijde meer krimpt dan verwacht, moeten de plaatsingsrichting, afkoelsnelheid of materiaalbatch worden geëvalueerd. Het inspectierapport moet het machinenummer, materiaalbatch, laaghoogte, printoriëntatie, nabewerkingsmethode, meetinstrument en meettijd bevatten.
In echte projecten van lantu3D bepaalt de eerste artikelinspectie vaak of een batch in productie gaat. Voor assemblageonderdelen wordt aanbevolen het eerste stuk ook daadwerkelijk proef te monteren, in plaats van alleen geïsoleerd te meten. Voor zichtdelen moeten ook oppervlaktestructuur, kleur, gelijkmatigheid van zandstralen en de toelaatbare defectgrenzen worden bevestigd. Pas wanneer het eerste stuk is goedgekeurd, worden de procesparameters vastgezet; als later een machine, materiaalbatch of nabewerkingspartner wordt vervangen, moet opnieuw een eerste artikelgoedkeuring worden uitgevoerd om verborgen procesrisico’s te vermijden.
3. Processteekproeven: steekproef op basis van risico, niet als vorm zonder inhoud
De steekproefstrategie voor batch-3D-printen moet worden bepaald door het risico van het onderdeel. Voor orders uit dezelfde bouwkamer, met hetzelfde materiaal en dezelfde nesting, kan op basis van positie worden bemonsterd, bijvoorbeeld bij de rand van de bouwkamer, in het midden en op verschillende hoogten, om maatverschillen door thermische effecten te observeren. Voor orders met levering in meerdere batches moeten per batch de eerste en laatste onderdelen worden geregistreerd en moeten trends in kritieke maten worden geanalyseerd. Als blijkt dat de maatafwijking per batch toeneemt, wijst dat erop dat materiaalcirculatie, machineconditie of nabewerkingsparameters mogelijk verschuiven.
Een vaste steekproefpercentage is weliswaar eenvoudig, maar mist vaak kenmerken met hoog risico. lantu3D koppelt de steekproefpunten liever aan functionele risico’s: bij onderdelen met gaten staan hartafstand en gatdiameter centraal; bij klikverbindingen gaat de aandacht uit naar dikte en elasticiteit van de vergrendeling; bij grote vlakke onderdelen naar kromtrekking en vlakheid; bij metalen onderdelen naar vervorming na warmtebehandeling en bewerkingsreferenties. Door risicogebaseerde steekproeven kan een bedrijf, zonder de inspectiekosten sterk te verhogen, de kans op het vroegtijdig ontdekken van problemen vergroten.
4. Hercontrole na nabewerking: veel maatveranderingen ontstaan pas na het printen
De nabewerking van 3D-geprinte onderdelen kan secundaire maatveranderingen veroorzaken. SLA-resinonderdelen kunnen na reinigen en UV-nabehandeling verder krimpen; SLS-nylon kan na kleuren en vochtopname subtiele maatveranderingen vertonen; metalen geprinte onderdelen kunnen na spanningsarm gloeien, draadvonken, stralen of verspanen veranderen in referentierelaties. Als alleen de maat direct na het printen wordt gemeten en niet de uiteindelijke leveringsstaat, kunnen afwijkingen worden gemist die juist de assemblage beïnvloeden.
De hercontrole na nabewerking moet focussen op de gebruiksstaat van de klant. Als er messing schroefdraadinsert wordt ingebracht, moet na warminpersen of persen de vervorming rond het gat worden gecontroleerd; als het oppervlak wordt gespoten, moet de invloed van de verflaagdikte op de passing worden beoordeeld; als er wordt geschuurd of gepolijst, moet worden bevestigd dat het referentievlak niet te veel materiaal heeft verloren. lantu3D registreert de nabewerkingsbatch, procesparameters en hercontroleresultaten in het leveringsdossier, zodat klanten bij herhaalorders een beproefde oplossing kunnen hergebruiken.
5. Gegevensarchivering: maak kwaliteitsproblemen lokaliseerbaar, verklaarbaar en verbeterbaar
De uiteindelijke waarde van een dimensietraceersysteem ligt in probleemlokalisatie. Een volledig dossier bevat ten minste de modelversie, ordernummer, materiaalbatch, machinenummer, procesparameters, nestingpositie, nabewerkingsmethode, inspecteur, meetinstrument en de resultaten van kritieke maten. Wanneer een klant een montageprobleem meldt, kan de productieafdeling snel bepalen of het om een toevallig enkel stuk, een drift in de hele batch of een te strakke ontwerptolerantie gaat. Zonder data blijft het gesprek steken in subjectieve inschattingen; met data kunnen beide partijen op basis van feiten ontwerp of proces aanpassen.
Digitale registratie kan ook offertes en levertijdinschattingen verbeteren. Als een bepaald type structuur historisch gezien een hoog nabewerkingspercentage heeft, moet in de offertefase al op dat risico worden gewezen en moet ruimte worden gereserveerd voor inspectie- of nabewerkingskosten; als een bepaald materiaal binnen een specifieke maatrange stabiel presteert, kan dat als aanbevolen oplossing worden voorgesteld. lantu3D beschouwt kwaliteitsdata als onderdeel van de dienstverlening, niet als intern document. De klant krijgt niet alleen onderdelen, maar ook productie-ervaring die continu kan worden geoptimaliseerd.
Conclusie
Een dimensietraceersysteem voor batchlevering bij 3D-printen moet beginnen met de definitie van kritieke maten, vervolgens via eerste artikelinspectie het procesvenster vastleggen, en daarna met risicogebaseerde steekproeven en hercontrole na nabewerking procesafwijkingen beheersen. lantu3D verbindt ontwerp, productie en levering met datagedreven kwaliteitsmanagement, zodat elke herhaalorder steunt op verifieerbare registraties.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.