
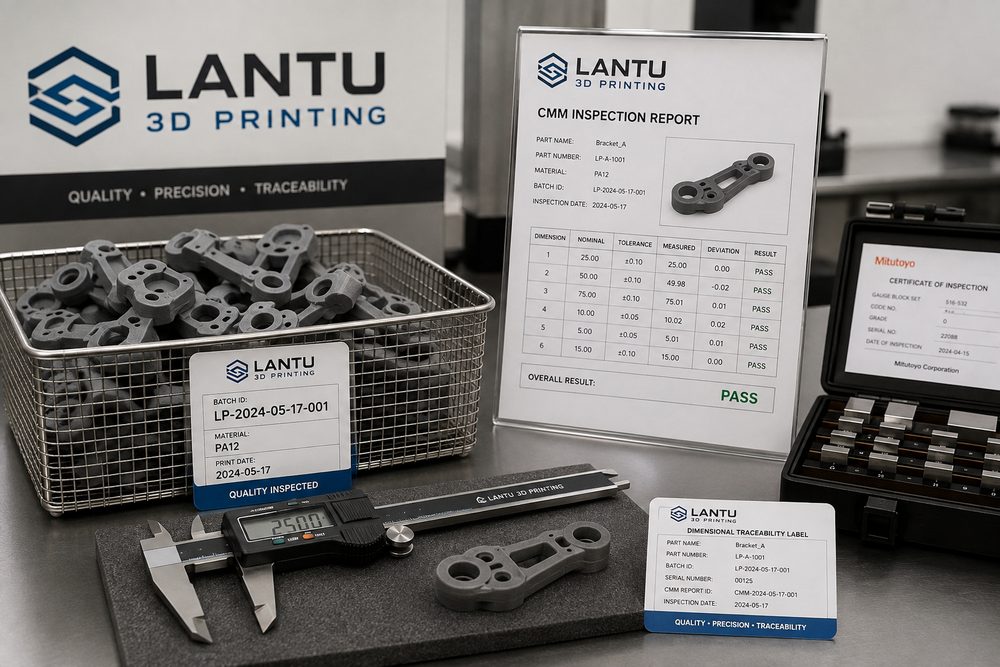
Introducción: cuando falla una entrega por lotes, normalmente no es porque haya fallado la impresión, sino porque el estándar perdió foco
En los proyectos de impresión 3D para empresas, que una muestra salga bien no significa que la entrega por lotes vaya a ser fluida. Lo que realmente eleva los costes de comunicación suele ser no haber definido antes las dimensiones clave, usar métodos de inspección inconsistentes, no volver a comprobar los cambios dimensionales tras el posprocesado y, cuando aparece un problema, no poder determinar en qué fase ocurrió. El cliente ve si la pieza encaja, si la apariencia es uniforme y si la entrega llega a tiempo; el área de fabricación, en cambio, debe gestionar la versión del modelo, los parámetros del equipo, el lote de material, la orientación de impresión, el lote de posprocesado y los registros de inspección. Sin un sistema de trazabilidad dimensional, en cuanto una pequeña parte del lote no cumple, solo queda revisar pieza por pieza, lo que desperdicia tiempo y afecta la confianza del cliente.
lantu3D define la impresión 3D como una plataforma de realización de ciclo de vida completo, desde el diseño del plano hasta la entrega física, por lo que la gestión de calidad no es un control final, sino una parte integrada del proceso desde la revisión del diseño. Para los pedidos por lotes, un sistema de trazabilidad dimensional debería cubrir al menos seis etapas: identificación de dimensiones clave, inspección de primera pieza, muestreo en proceso, reinspección tras el posprocesado, gestión de anomalías y archivo de datos. El objetivo no es medir todas las dimensiones, sino controlar con recursos de inspección limitados los puntos de riesgo que más afectan al montaje y al uso.
1. Identificación de dimensiones clave: primero hay que definir qué posiciones deben cumplir sí o sí
Las piezas de impresión 3D suelen incluir superficies libres, paredes delgadas, orificios, enganches, insertos roscados y referencias de montaje. No todas las dimensiones tienen la misma importancia. Antes de producir en serie, hay que confirmar con el cliente las características clave de calidad, como distancia entre orificios, superficies de ajuste con tolerancia, referencias de posicionamiento, holgura de montaje, dimensión exterior máxima y secciones sometidas a carga. En distintos procesos como FDM, SLA, SLS y SLM, el origen del riesgo dimensional también cambia: FDM se ve afectado fácilmente por las líneas de capa y la contracción térmica; en SLA hay que vigilar la contracción tras el curado de la resina; en SLS se debe prestar atención al campo térmico y al estado del polvo; y en SLM metálico hay que considerar las tensiones residuales, el tratamiento térmico y el sobrematerial para mecanizado.
lantu3D suele numerar las dimensiones clave en el plano o en la lista de inspección y vincularlas con la versión del modelo. Si el cliente solo dispone de archivos STL y no de un plano 2D, en la comunicación del proyecto se establecen referencias de inspección simplificadas, por ejemplo: planitud de la cara A, distancia entre centros del orificio B, ancho de la ranura C y espesor del enganche D. Así, la cotización, la planificación y la inspección trabajan sobre un mismo estándar y se evita la discrepancia de criterio entre lo que el área de fabricación considera aceptable y lo que el cliente no puede montar.
2. Inspección de primera pieza: validar la ventana de proceso con la primera pieza, no solo revisar la apariencia
El propósito de la inspección de primera pieza es confirmar si la combinación actual de material, equipo, disposición de impresión y posprocesado puede cumplir con los requisitos del pedido. La primera pieza no debe revisarse solo en cuanto a integridad visual; también hay que medir las dimensiones clave y registrar la dirección de la desviación. Si el diámetro del orificio suele salir 0,15 mm menor, puede ser necesario ajustar la compensación del modelo o la estrategia de mecanizado posterior; si la dimensión del lado largo se contrae más de lo previsto, habrá que evaluar la orientación de la pieza, el ritmo de enfriamiento o el lote de material. El registro de primera pieza debe incluir número de equipo, lote de material, espesor de capa, orientación de impresión, método de posprocesado, herramienta de medición y hora de medición.
En los proyectos reales de lantu3D, la inspección de primera pieza suele decidir si se pasa o no a la producción por lotes. En piezas de montaje, se recomienda realizar un ensayo de encaje real después de terminar la primera pieza, y no limitarse a medirla de forma aislada. En piezas estéticas, además, deben confirmarse la textura superficial, el color, la uniformidad del arenado y el rango de defectos aceptables. Una vez que la primera pieza se aprueba, los parámetros del proceso se bloquean; si más adelante hay que cambiar de equipo, lote de material o cadena de posprocesado, debe activarse de nuevo la confirmación de primera pieza para evitar riesgos ocultos derivados de los cambios de proceso.
3. Muestreo en proceso: muestrear según el riesgo, no aplicar un porcentaje fijo por formalidad
La estrategia de muestreo para la impresión 3D por lotes debe definirse según el riesgo de la pieza. Para un pedido producido en la misma cámara, con el mismo material y la misma disposición, se puede muestrear según la distribución espacial, por ejemplo tomando piezas del borde de la cámara, del centro y de distintas alturas para observar las diferencias dimensionales causadas por el campo térmico. Para pedidos entregados en varios lotes, conviene conservar los registros de la primera y la última pieza de cada lote y analizar la tendencia de las dimensiones clave. Si se detecta que la desviación dimensional aumenta lote tras lote, eso indica que el ciclo del material, el estado del equipo o los parámetros de posprocesado pueden estar derivando.
Aunque un porcentaje fijo de muestreo es sencillo, tiende a pasar por alto las características de alto riesgo. lantu3D prefiere vincular los puntos de muestreo con el riesgo funcional: en piezas con orificios, se miden principalmente la distancia entre centros y el diámetro; en piezas de encaje, el espesor y la elasticidad del enganche; en piezas de gran superficie plana, la deformación y la planitud; y en piezas metálicas, la deformación tras el tratamiento térmico y las referencias de mecanizado. Con el muestreo basado en riesgo, la empresa puede aumentar la detección de problemas sin incrementar de forma significativa el coste de inspección.
4. Reinspección tras el posprocesado: muchos cambios dimensionales ocurren después de imprimir
El posprocesado de la impresión 3D puede provocar cambios dimensionales secundarios. Las piezas de resina SLA pueden seguir contrayéndose tras la limpieza y el curado UV; las piezas de nailon SLS pueden experimentar pequeñas variaciones tras el teñido y la absorción de humedad; y las piezas metálicas impresas, después del alivio de tensiones, el corte por hilo, el arenado o el mecanizado, pueden cambiar sus relaciones de referencia. Si solo se mide la dimensión al salir de la máquina y no el estado final de entrega, pueden pasarse por alto desviaciones que realmente afectan al montaje.
La reinspección tras el posprocesado debe centrarse en el estado de uso del cliente. Si la pieza necesita insertar tuercas de cobre, hay que comprobar la deformación alrededor del orificio después del inserto en caliente o del prensado; si la superficie debe pintarse, hay que evaluar el efecto del espesor de la capa de pintura en la holgura de montaje; si requiere lijado y pulido, hay que confirmar que la superficie de referencia no se haya eliminado en exceso. lantu3D registra el lote de posprocesado, los parámetros de operación y los resultados de la reinspección en el expediente de entrega, para que el cliente pueda reutilizar una solución madura en pedidos posteriores.
5. Archivo de datos: hacer que los problemas de calidad sean localizables, explicables y mejorables
El valor final de un sistema de trazabilidad dimensional está en la localización del problema. Un registro completo debe incluir como mínimo la versión del modelo, el número de pedido, el lote de material, el número de equipo, los parámetros del proceso, la posición de la disposición, el método de posprocesado, el inspector, la herramienta de medición y los resultados de las dimensiones clave. Cuando el cliente informa de una anomalía de montaje, el área de fabricación puede determinar rápidamente si se trata de un caso aislado, de una deriva del lote completo o de una tolerancia de diseño demasiado estricta. Sin datos, la conversación solo puede quedarse en apreciaciones subjetivas; con datos, ambas partes pueden ajustar el diseño o el proceso a partir de hechos.
Los registros digitales también pueden retroalimentar la cotización y la estimación de plazos. Si una determinada estructura ha tenido históricamente una tasa alta de reproceso, en la fase de cotización ya se debe advertir del riesgo y reservar costes de inspección o posmecanizado; si cierto material ofrece buena estabilidad dentro de un rango dimensional específico, puede recomendarse como solución. lantu3D considera los datos de calidad como parte del servicio, no como un archivo interno. El cliente no recibe solo piezas, sino también una experiencia de fabricación que puede optimizarse de forma continua.
Conclusión
El sistema de trazabilidad dimensional para entregas por lotes de impresión 3D debe comenzar con la definición de las dimensiones clave, fijar la ventana de proceso mediante la inspección de primera pieza y, después, controlar la deriva del proceso con muestreo basado en riesgo y reinspección tras el posprocesado. lantu3D conecta diseño, fabricación y entrega mediante una gestión de calidad basada en datos, de modo que cada recompra se apoye en registros verificables.
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.