
はじめに:量産納品の失敗は、通常「印刷失敗」ではなく基準の曖昧さにある
企業向けの3Dプリント案件では、サンプルが成形できたからといって、量産納品が順調に進むとは限りません。実際にコミュニケーションコストを押し上げる要因は、重要寸法の事前定義が不十分であること、検査方法が統一されていないこと、後処理後の寸法変化が再検査されていないこと、そして問題発生時にどの工程の責任か判断できないことです。顧客が見るのは、部品が組み付くか、外観が揃っているか、納期どおりに届くかです。一方で製造側が管理すべきなのは、モデルの版数、設備パラメータ、材料ロット、造形方向、後処理ロット、検査記録です。寸法トレーサビリティ体系がなければ、量産の中で少数の不良が出ただけで一品ずつ追いかけるしかなく、時間を浪費し、顧客の信頼も損ないます。
ブループリント三次元は、3Dプリントを設計図から実物納品までをつなぐライフサイクル実現プラットフォームと位置づけています。そのため品質管理は最後の検査だけではなく、設計レビューの段階から工程に組み込まれます。量産案件では、寸法トレーサビリティ体系として少なくとも、重要寸法の特定、初品検査、工程抜取検査、後処理後の再検査、異常処置、データ保管の6工程をカバーすべきです。目的はすべての寸法を測ることではなく、組立や使用に最も影響するリスク箇所を、限られた検査資源で管理することにあります。
一、重要寸法の特定:まず「必ず合格すべき位置」を定義する
3Dプリント部品には、自由曲面、薄肉、穴位置、スナップフィット、ねじ込みインサート、組立基準面などが含まれることが多く、すべての寸法が同じ重要度を持つわけではありません。量産前には、顧客とともに重要品質特性を確認する必要があります。たとえば、穴ピッチ、公差嵌合面、位置決め基準、組立すきま、最大外形寸法、荷重断面などです。FDM、SLA、SLS、SLMといった異なる方式では、重要寸法のリスク源も異なります。FDMは積層痕や熱収縮の影響を受けやすく、SLAは樹脂の後硬化収縮に注意が必要です。SLSでは熱場と粉末状態、金属SLMでは残留応力、熱処理、機械加工代を考慮しなければなりません。
ブループリント三次元では、通常、重要寸法を図面または検査リストで番号管理し、モデルの版数と紐づけます。顧客がSTLファイルしか持たず二次元図面がない場合でも、案件協議の中で簡易検査基準を設定します。たとえば、A面の平面度、B穴の中心距離、C溝幅、Dスナップフィット厚みなどです。こうすることで、見積り、工程計画、検査が同じ基準で進み、「製造側では合格、顧客の組立では不合格」という認識差を防げます。
二、初品検査:外観を見るだけでなく、最初の1個で工程ウィンドウを確認する
初品検査の目的は、現在の材料、設備、レイアウト、後処理の組み合わせで注文要求を満たせるかを確認することです。初品では外観の完全性だけを見るべきではなく、重要寸法を測定し、偏差の方向まで記録します。孔径が一律で0.15mm小さいなら、モデル補正や後加工戦略の調整が必要かもしれません。長辺寸法の収縮が想定より大きければ、配置方向、冷却サイクル、材料ロットの見直しが必要です。初品記録には、設備番号、材料ロット、層厚、造形方向、後処理方法、測定器具、測定時間を含めるべきです。
ブループリント三次元の実案件では、初品検査の結果が量産に進めるかどうかを決めることが多いです。組立部品では、初品完成後に実際の試組立を行うことを推奨し、孤立した寸法測定だけで済ませないようにします。外観部品では、表面テクスチャ、色、サンドブラストの均一性、許容可能な欠陥範囲も同時に確認します。初品合格後に工程パラメータを固定し、その後に設備、材料ロット、後処理サプライチェーンを変更する場合は、再度初品確認を実施して、工程変更による潜在リスクを避けます。
三、工程抜取検査:固定比率ではなく、リスクに応じて抽出する
量産3Dプリントの抜取検査は、部品のリスクに基づいて設計する必要があります。同一造形チャンバー、同一材料、同一レイアウトの注文であれば、チャンバーの端部、中心部、異なる高さからサンプルを取るなど、位置分布に応じて抽出し、熱場による寸法差を確認します。複数ロットに分かれて納品する案件では、各ロットで先頭と末尾の記録を残し、重要寸法の傾向分析を行います。もし寸法偏差がロットごとに拡大していれば、材料循環、設備状態、後処理条件のいずれかがドリフトしている可能性があります。
固定割合での抜取は簡単ですが、高リスク特性を見落としやすいです。ブループリント三次元では、検査ポイントを機能リスクと紐づける方法を重視します。穴位置部品は穴ピッチと穴径を重点測定し、嵌合部品はスナップフィットの厚みと弾性を重点確認し、大面積部品は反りと平面度を確認し、金属部品は熱処理後の変形と機械加工基準を重視します。リスクベースの抽出により、検査コストを大きく増やさずに、問題発見率を高めることができます。
四、後処理後の再検査:寸法変化の多くは印刷後に起こる
3Dプリントの後処理は、二次的な寸法変化を引き起こします。SLA樹脂部品は洗浄やUV後硬化後にさらに収縮することがあり、SLSナイロンは染色や吸湿後にわずかな寸法変化が生じます。金属プリント部品は、応力除去焼鈍、ワイヤーカット、サンドブラスト、機械加工を経ることで、基準関係が変わる場合があります。印刷直後の寸法だけを測って最終納品状態を測らなければ、実際に組立へ影響する偏差を見逃す可能性があります。
後処理後の再検査は、顧客が使用する状態を基準に行うべきです。部品に銅インサートを圧入する場合は、熱圧入後に孔周辺の変形を確認します。表面塗装が必要なら、塗膜厚が組立すきまに与える影響を評価します。研磨が必要な場合は、基準面が削り過ぎになっていないかを確認します。ブループリント三次元では、後処理ロット、作業条件、再検査結果を納品アーカイブに記録し、顧客が再発注する際に成熟した方案をそのまま引き継げるようにしています。
五、データ保管:品質問題を特定でき、説明でき、改善できるようにする
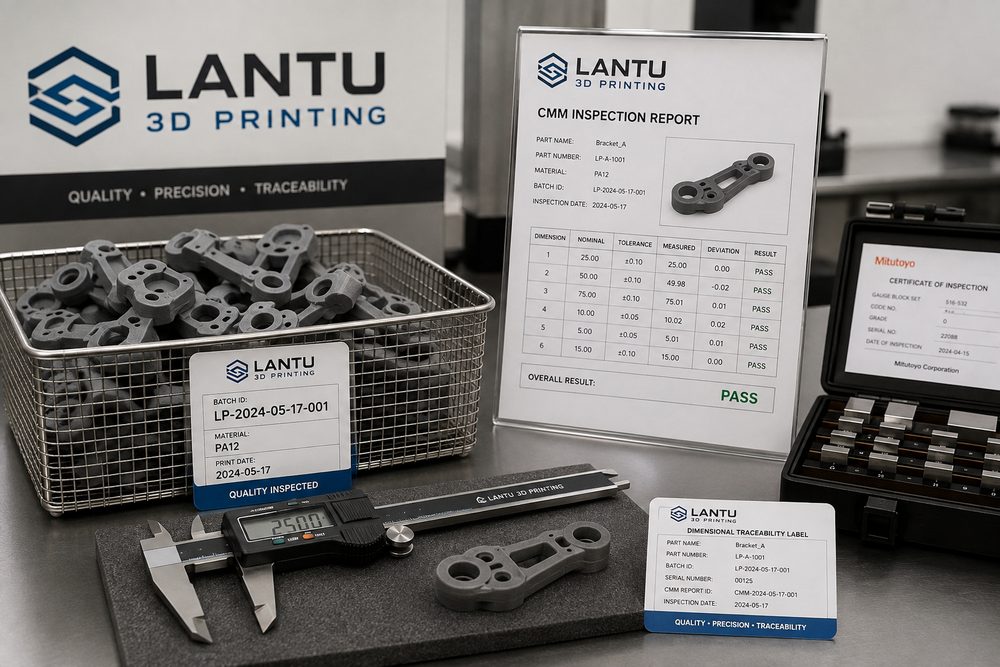
寸法トレーサビリティ体系の最終的な価値は、問題の特定にあります。完全な記録には、少なくともモデル版数、注文番号、材料ロット、設備番号、工程パラメータ、レイアウト位置、後処理方法、検査担当者、測定器具、重要寸法の結果が含まれるべきです。顧客から組立不良の報告があった場合でも、製造側はそれが単発の不具合なのか、ロット全体のドリフトなのか、設計公差そのものが厳しすぎるのかを迅速に判断できます。データがなければ、会話は主観的な判断にとどまりますが、データがあれば、事実に基づいて設計か工程かを調整できます。
デジタル記録は、見積りや納期評価にも役立ちます。ある構造が過去に手直し率が高かったなら、見積り段階でリスクを明示し、検査や後加工のコストを見込むべきです。ある材料が特定寸法範囲で安定しているなら、推奨案として提示できます。ブループリント三次元では、品質データを内部文書ではなく、サービスプロセスの一部として扱います。顧客が受け取るのは部品だけではなく、継続的に最適化される製造経験です。
まとめ
3Dプリント量産納品の寸法トレーサビリティ体系は、重要寸法の定義から始まり、初品検査で工程ウィンドウを固定し、リスクベースの抜取検査と後処理後の再検査で工程ドリフトを管理する必要があります。ブループリント三次元は、データ化された品質管理によって設計・製造・納品をつなぎ、再発注のたびに検証可能な記録に基づく体制を実現します。