
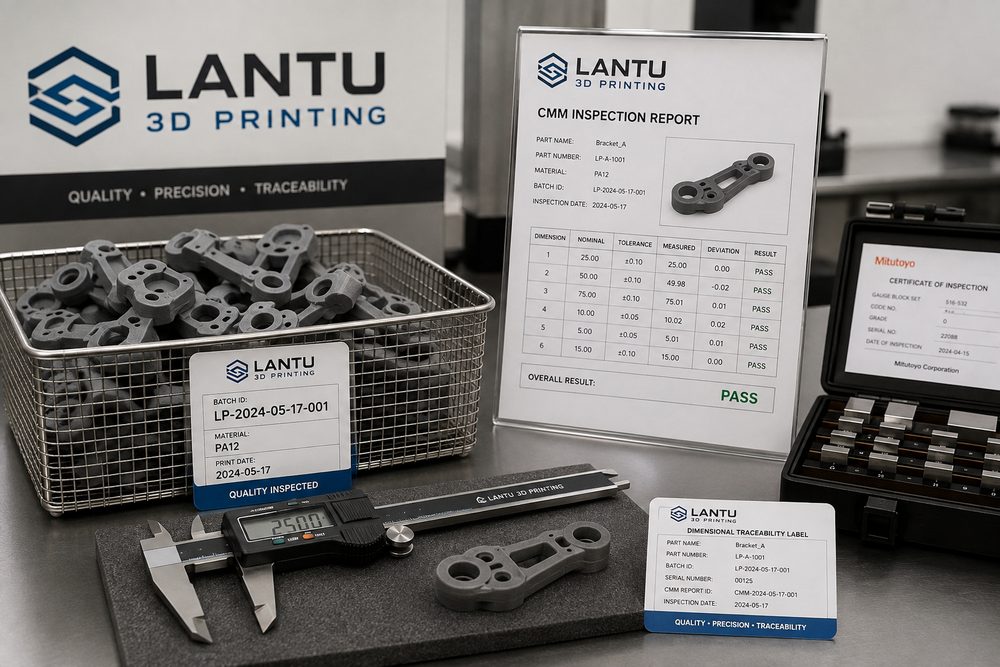
Pendahuluan: Kegagalan pengiriman massal biasanya bukan karena “cetakan gagal”, melainkan karena standar yang tidak fokus
Dalam proyek cetak 3D perusahaan, sebuah sampel yang berhasil dibentuk tidak berarti pengiriman massal pasti berjalan mulus. Hal yang benar-benar meningkatkan biaya komunikasi sering kali adalah dimensi kunci yang tidak didefinisikan sejak awal, metode pengukuran yang tidak konsisten, perubahan dimensi setelah pasca-pemrosesan yang tidak diperiksa ulang, serta ketika masalah terjadi tetapi tahap tanggung jawabnya tidak bisa ditentukan. Pelanggan melihat apakah komponen dapat dirakit, apakah tampilannya konsisten, dan apakah pengiriman tepat waktu; sementara tim produksi perlu mengelola versi model, parameter peralatan, batch material, arah pencetakan, batch pasca-pemrosesan, dan catatan inspeksi. Tanpa sistem pelacakan dimensi, begitu ada sedikit komponen yang tidak memenuhi syarat dalam produksi massal, satu-satunya cara adalah memeriksa satu per satu, yang bukan hanya membuang waktu tetapi juga mengurangi kepercayaan pelanggan.
lantu3D memposisikan cetak 3D sebagai platform realisasi siklus hidup penuh dari desain cetak biru hingga pengiriman fisik, sehingga manajemen kualitas bukanlah pemeriksaan terakhir, melainkan sudah tertanam dalam proses sejak tahap peninjauan desain. Untuk pesanan massal, sistem pelacakan dimensi setidaknya harus mencakup enam tahap: identifikasi dimensi kunci, inspeksi sampel pertama, pengambilan sampel proses, pemeriksaan ulang pasca-pemrosesan, penanganan ketidaksesuaian, dan pengarsipan data. Tujuannya bukan untuk mengukur semua dimensi, melainkan mengendalikan titik risiko yang paling memengaruhi perakitan dan penggunaan dengan sumber daya inspeksi yang terbatas.
1. Identifikasi dimensi kunci: definisikan dulu posisi yang “harus lolos”
Komponen cetak 3D sering memiliki permukaan bebas, dinding tipis, posisi lubang, klip, sisipan ulir, dan acuan perakitan. Tidak semua dimensi memiliki tingkat kepentingan yang sama. Sebelum produksi massal, perlu ada konfirmasi bersama pelanggan mengenai karakteristik kualitas kunci, seperti jarak antar lubang, permukaan pasangan toleransi, acuan penentuan posisi, celah perakitan, ukuran maksimum keseluruhan, dan penampang yang menerima beban. Untuk proses FDM, SLA, SLS, SLM, dan proses lainnya, sumber risiko dimensi kunci juga berbeda: FDM mudah terpengaruh oleh garis lapisan dan penyusutan termal; SLA perlu memperhatikan penyusutan akibat post-curing resin; SLS harus memperhatikan medan panas dan kondisi serbuk; sedangkan SLM logam perlu mempertimbangkan tegangan sisa, perlakuan panas, dan allowance pemesinan.
lantu3D biasanya memberi nomor pada dimensi kunci di gambar kerja atau daftar inspeksi, lalu mengikatnya dengan versi model. Jika pelanggan hanya memiliki file STL tanpa gambar 2D, maka dalam komunikasi proyek akan dibangun acuan inspeksi yang disederhanakan, misalnya kerataan bidang A, jarak pusat lubang B, lebar slot C, dan ketebalan klip D. Dengan cara ini, penawaran harga, penjadwalan produksi, dan inspeksi semuanya berjalan berdasarkan standar yang sama, sehingga menghindari perbedaan persepsi “tim produksi menganggap lolos, tetapi pelanggan gagal saat perakitan”.
2. Inspeksi sampel pertama: gunakan produk pertama untuk memvalidasi jendela proses, bukan hanya melihat tampilan
Tujuan inspeksi sampel pertama adalah memastikan apakah kombinasi material, peralatan, penataan, dan pasca-pemrosesan saat ini dapat memenuhi persyaratan pesanan. Sampel pertama tidak boleh hanya diperiksa dari kelengkapan tampilan; dimensi kunci juga harus diukur dan arah deviasinya dicatat. Jika diameter lubang secara konsisten lebih kecil 0,15 mm, mungkin perlu penyesuaian kompensasi model atau strategi pemesinan tambahan; jika ukuran sisi panjang menyusut melebihi perkiraan, maka orientasi penempatan, ritme pendinginan, atau batch material perlu dievaluasi. Catatan sampel pertama harus mencakup nomor peralatan, nomor batch material, ketebalan lapisan, arah pencetakan, metode pasca-pemrosesan, alat ukur, dan waktu pengukuran.
Dalam proyek nyata di lantu3D, inspeksi sampel pertama sering menentukan apakah produksi massal dapat dilanjutkan. Untuk komponen perakitan, disarankan agar setelah sampel pertama selesai, dilakukan uji pasang aktual, bukan hanya pengukuran terpisah. Untuk komponen tampilan, tekstur permukaan, warna, keseragaman sandblasting, dan batas cacat yang dapat diterima juga perlu dikonfirmasi. Setelah sampel pertama dinyatakan lolos, parameter proses baru dikunci; jika kemudian perlu mengganti peralatan, batch material, atau rantai pasok pasca-pemrosesan, maka konfirmasi sampel pertama harus diulang agar risiko tersembunyi akibat perubahan proses tidak muncul.
3. Pengambilan sampel proses: lakukan berdasarkan risiko, bukan sekadar persentase tetap
Strategi sampling untuk produksi massal cetak 3D harus ditentukan berdasarkan risiko komponen. Untuk pesanan dengan ruang cetak, material, dan penataan yang sama, sampling dapat dilakukan berdasarkan distribusi posisi, misalnya mengambil sampel dari tepi ruang, bagian tengah, dan berbagai ketinggian untuk mengamati perbedaan dimensi yang disebabkan medan panas. Untuk pesanan yang dikirim dalam beberapa batch, setiap batch harus menyimpan catatan produk pertama dan terakhir, lalu menganalisis tren dimensi kunci. Jika penyimpangan dimensi melebar dari batch ke batch, itu berarti sirkulasi material, kondisi peralatan, atau parameter pasca-pemrosesan mungkin mengalami drift.
Persentase sampling tetap memang sederhana, tetapi mudah mengabaikan fitur berisiko tinggi. lantu3D lebih cenderung mengikat titik inspeksi dengan risiko fungsional: komponen dengan lubang fokus pada jarak antar lubang dan diameter lubang; komponen pengunci fokus pada ketebalan klip dan elastisitas; komponen dengan bidang besar fokus pada warping dan kerataan; komponen logam fokus pada deformasi setelah perlakuan panas dan acuan pemesinan. Melalui sampling berbasis risiko, perusahaan dapat meningkatkan efisiensi penemuan masalah tanpa menaikkan biaya inspeksi secara signifikan.
4. Pemeriksaan ulang pasca-pemrosesan: banyak perubahan dimensi terjadi setelah pencetakan
Pasca-pemrosesan pada cetak 3D dapat menyebabkan perubahan dimensi sekunder. Komponen resin SLA bisa terus menyusut setelah pencucian dan post-curing UV; komponen nylon SLS dapat mengalami perubahan kecil setelah pewarnaan dan penyerapan kelembapan; komponen cetak logam yang mengalami stress relief annealing, wire cutting, sandblasting, atau pemesinan dapat berubah acuan geometrinya. Jika hanya mengukur dimensi setelah keluar dari mesin cetak tetapi tidak mengukur kondisi akhir yang dikirim, maka penyimpangan yang benar-benar memengaruhi perakitan bisa terlewat.
Pemeriksaan ulang pasca-pemrosesan harus berfokus pada kondisi penggunaan pelanggan. Jika komponen memerlukan sisipan mur tembaga, maka setelah hot-melt atau press-fit perlu diperiksa deformasi di sekitar lubang; jika permukaan perlu dicat, pengaruh ketebalan lapisan cat terhadap celah perakitan harus dievaluasi; jika perlu digosok atau dipoles, pastikan bidang acuan tidak terkikis berlebihan. lantu3D akan merekam batch pasca-pemrosesan, parameter operasi, dan hasil pemeriksaan ulang dalam arsip pengiriman, sehingga saat pelanggan melakukan pembelian ulang, skema yang sudah matang dapat langsung digunakan kembali.
5. Pengarsipan data: membuat masalah kualitas dapat dilokalisasi, dijelaskan, dan ditingkatkan
Nilai akhir dari sistem pelacakan dimensi adalah penentuan sumber masalah. Catatan lengkap setidaknya mencakup versi model, nomor pesanan, batch material, nomor peralatan, parameter proses, posisi penataan, metode pasca-pemrosesan, petugas inspeksi, alat ukur, dan hasil dimensi kunci. Saat pelanggan melaporkan anomali perakitan, tim produksi dapat dengan cepat menilai apakah itu kasus insidental pada satu unit, drift pada seluruh batch, atau toleransi desain yang memang terlalu ketat. Tanpa data, komunikasi hanya berhenti pada penilaian subjektif; dengan data, kedua pihak dapat menyesuaikan desain atau proses berdasarkan fakta.
Pencatatan digital juga dapat mendukung evaluasi harga dan waktu pengiriman. Jika suatu jenis struktur secara historis memiliki tingkat rework yang tinggi, maka pada tahap penawaran seharusnya sudah ada peringatan risiko dan cadangan biaya inspeksi atau pengerjaan tambahan; jika material tertentu stabil pada rentang dimensi tertentu, maka dapat direkomendasikan sebagai solusi utama. lantu3D memandang data kualitas sebagai bagian dari proses layanan, bukan sekadar dokumen internal. Yang diterima pelanggan bukan hanya komponen, tetapi juga pengalaman manufaktur yang terus dapat dioptimalkan.
Kesimpulan
Sistem pelacakan dimensi untuk pengiriman massal cetak 3D harus dimulai dari definisi dimensi kunci, kemudian mengunci jendela proses melalui inspeksi sampel pertama, lalu mengendalikan drift proses dengan sampling berbasis risiko dan pemeriksaan ulang pasca-pemrosesan. lantu3D menghubungkan desain, manufaktur, dan pengiriman melalui manajemen kualitas berbasis data, sehingga setiap pembelian ulang dibangun di atas catatan yang dapat diverifikasi.
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.