
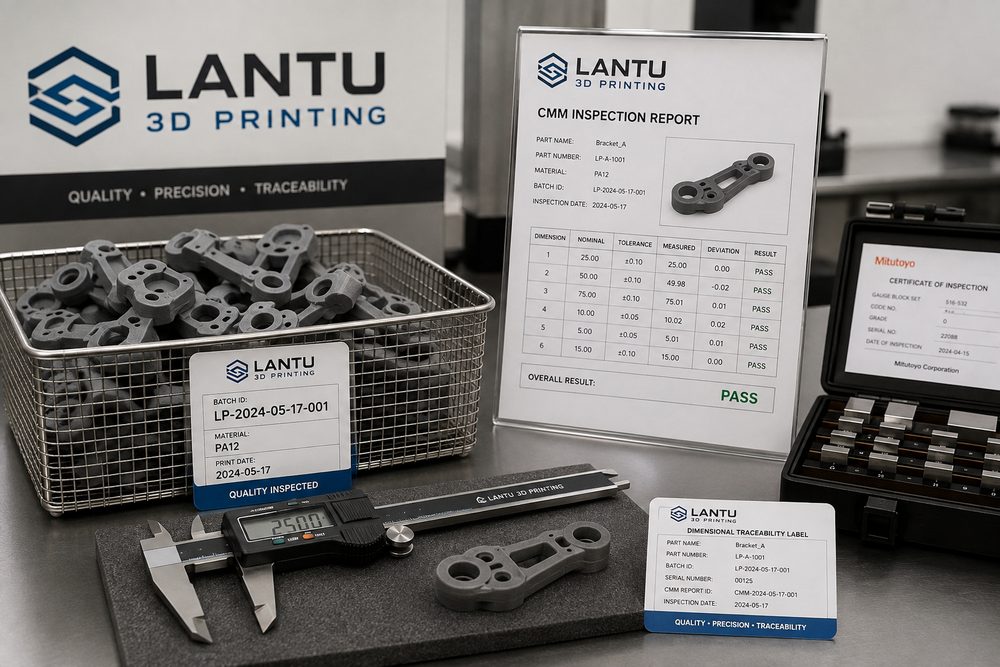
Einleitung: Scheitern bei Serienlieferungen liegt meist nicht am „Druckfehler“, sondern an fehlenden Standards
Bei industriellen 3D-Druckprojekten bedeutet ein erfolgreich hergestelltes Muster noch lange nicht, dass die Serienlieferung problemlos verläuft. Wirklich treibende Kostenspitzen in der Kommunikation sind meist nicht rechtzeitig definierte Schlüsseldimensionen, uneinheitliche Messmethoden, nicht nachgeprüfte Maßänderungen nach der Nachbearbeitung und die Unfähigkeit, nach einem Problem den verantwortlichen Prozessschritt zu bestimmen. Aus Kundensicht zählt, ob das Bauteil montierbar ist, ob die Optik konsistent bleibt und ob die Lieferung pünktlich erfolgt. Die Fertigung muss hingegen Modellversionen, Maschinenparameter, Materialchargen, Druckausrichtung, Nachbearbeitungslose und Prüfprotokolle steuern. Fehlt ein System zur Maßrückverfolgbarkeit, müssen im Fehlerfall einzelne Teile einzeln geprüft werden – das kostet Zeit und schwächt das Vertrauen des Kunden.
lantu3D versteht 3D-Druck als Plattform zur Umsetzung von der Konstruktion bis zur physischen Auslieferung über den gesamten Lebenszyklus. Deshalb ist Qualitätsmanagement kein letzter Kontrollpunkt, sondern bereits ab der Konstruktionsprüfung in den Prozess integriert. Für Serienaufträge sollte das System zur Maßrückverfolgbarkeit mindestens sechs Schritte abdecken: Identifikation kritischer Maße, Erstmusterprüfung, Prozessstichproben, Nachkontrolle nach der Nachbearbeitung, Behandlung von Abweichungen und Archivierung der Daten. Ziel ist nicht, jedes Maß zu messen, sondern mit begrenzten Prüfressourcen die Risiken zu kontrollieren, die Montage und Nutzung am stärksten beeinflussen.
1. Kritische Maße identifizieren: Zuerst festlegen, was zwingend in Ordnung sein muss
3D-Druckteile enthalten häufig Freiformflächen, dünnwandige Bereiche, Bohrungen, Rastnasen, Gewindeeinsätze und Montagebezüge. Nicht alle Maße sind gleich wichtig. Vor Beginn der Serienfertigung sollte gemeinsam mit dem Kunden festgelegt werden, welche Qualitätsmerkmale kritisch sind, etwa Lochabstände, Passflächen mit Toleranzbezug, Positionierreferenzen, Montageabstände, maximale Außenmaße und belastete Querschnitte. Bei FDM, SLA, SLS und SLM liegen die Risikotreiber jeweils anders: FDM reagiert stark auf Schichtstruktur und thermische Schrumpfung; bei SLA müssen Nachhärtung und Harzschrumpfung beachtet werden; SLS erfordert Aufmerksamkeit für Temperaturfeld und Pulverzustand; bei Metall-SLM sind zudem Eigenspannungen, Wärmebehandlung und Zerspanungszugaben zu berücksichtigen.
lantu3D nummeriert kritische Maße üblicherweise direkt in der Zeichnung oder in einer Prüfcheckliste und verknüpft sie mit der jeweiligen Modellversion. Liegt vom Kunden nur eine STL-Datei ohne 2D-Zeichnung vor, wird im Projektgespräch ein vereinfachter Prüfmaßstab definiert, zum Beispiel Planheit von Fläche A, Lochmittenabstand B, Schlitzbreite C und Rastnasendicke D. So basieren Angebot, Produktionsplanung und Prüfung auf demselben Standard, und Missverständnisse zwischen Fertigung und Kunde werden vermieden.
2. Erstmusterprüfung: Mit dem ersten Teil den Prozessfensterbereich bestätigen, nicht nur das Aussehen
Ziel der Erstmusterprüfung ist zu bestätigen, ob die aktuelle Kombination aus Material, Maschine, Nesting und Nachbearbeitung die Auftragsanforderungen erfüllt. Ein Erstteil sollte nicht nur auf vollständige Optik geprüft werden, sondern auch auf kritische Maße und deren Abweichungsrichtung. Wenn Bohrungen systematisch um 0,15 mm zu klein ausfallen, muss möglicherweise eine Modellkompensation oder eine andere Nachbearbeitungsstrategie gewählt werden. Überschreitet die Schrumpfung an längeren Kanten die Erwartung, sind Ausrichtung, Kühlverlauf oder Materialcharge zu bewerten. Die Erstmusterunterlagen sollten Maschinen-ID, Materialcharge, Schichtdicke, Druckrichtung, Nachbearbeitungsmethode, Messmittel und Messzeitpunkt enthalten.
In den Projekten von lantu3D entscheidet die Erstmusterprüfung häufig darüber, ob die Serienproduktion freigegeben wird. Bei Montagebauteilen empfiehlt es sich, nach dem Erstmuster auch eine praktische Passprobe durchzuführen und nicht nur isoliert zu messen. Bei Sichtteilen sollten Oberflächenstruktur, Farbe, Gleichmäßigkeit des Strahlbildes und die zulässige Fehlergrenze ebenfalls bestätigt werden. Erst wenn das Erstteil freigegeben ist, werden die Prozessparameter fixiert. Muss später die Maschine, die Materialcharge oder der Nachbearbeitungspartner gewechselt werden, ist die Erstmusterfreigabe erneut auszulösen, um versteckte Prozessrisiken zu vermeiden.
3. Prozessstichproben: Nach Risiko prüfen, nicht mit starrer Quote Formalitäten erfüllen
Die Stichprobenstrategie in der Serienfertigung von 3D-Druckteilen sollte sich am Risiko des jeweiligen Bauteils orientieren. Bei einem Auftrag mit demselben Bauraum, demselben Material und derselben Belegung kann entlang der Positionen gestichprobt werden, etwa an Randbereichen, in der Mitte und auf unterschiedlichen Höhen, um durch das Temperaturfeld verursachte Maßunterschiede zu erkennen. Bei Aufträgen mit mehreren Lieferlosgrößen sollten pro Charge die ersten und letzten Teile dokumentiert und die kritischen Maße trendmäßig ausgewertet werden. Wenn sich Maßabweichungen von Charge zu Charge vergrößern, deutet das auf Drift bei Materialführung, Maschinenzustand oder Nachbearbeitungsparametern hin.
Eine feste Prüfquote ist zwar einfach, übersieht aber leicht hochkritische Merkmale. lantu3D koppelt die Stichproben deshalb bevorzugt an das Funktionsrisiko: Bei Teilen mit Bohrungen werden Lochabstände und Lochdurchmesser priorisiert; bei Rastverbindungen stehen Rastnasendicke und Elastizität im Fokus; bei großflächigen Bauteilen werden Verzug und Ebenheit überwacht; bei Metallteilen werden Verzug nach der Wärmebehandlung und die Zerspanungsbezüge geprüft. Mit risikobasierter Stichprobe lässt sich die Trefferquote von Problemen deutlich erhöhen, ohne die Prüfkosten spürbar steigen zu lassen.
4. Nachkontrolle nach der Nachbearbeitung: Viele Maßänderungen entstehen erst nach dem Druck
Die Nachbearbeitung beim 3D-Druck führt oft zu zweiten Maßänderungen. SLA-Harzbauteile können nach dem Reinigen und der UV-Nachhärtung weiter schrumpfen; SLS-Teile aus Nylon verändern sich nach dem Färben und durch Feuchteaufnahme geringfügig; Metallbauteile können sich nach Spannungsarmglühen, Drahterodieren, Sandstrahlen oder Fräsen in ihren Bezugsverhältnissen verändern. Wer nur das Bauteil direkt nach dem Druck misst, aber nicht den später ausgelieferten Zustand, übersieht leicht die Abweichung, die tatsächlich die Montage beeinflusst.
Die Nachkontrolle sollte sich am realen Einsatzzustand des Kunden orientieren. Müssen Kupfergewindeeinsätze eingesetzt werden, ist die Verformung im Bereich der Bohrung nach dem Einpressen oder Heißsetzen zu prüfen. Wird lackiert, ist der Einfluss der Lackschicht auf das Montage-Spiel zu bewerten. Ist Polieren vorgesehen, muss sichergestellt sein, dass Bezugsflächen nicht zu stark abgetragen wurden. lantu3D dokumentiert Nachbearbeitungslos, Prozessparameter und Prüfergebnisse in den Lieferunterlagen, damit Kunden bei Folgebestellungen auf bewährte Lösungen zurückgreifen können.
5. Datenarchivierung: Qualitätsprobleme lokalisierbar, erklärbar und verbesserbar machen
Der eigentliche Wert eines Systems zur Maßrückverfolgbarkeit liegt in der Fehlerlokalisierung. Ein vollständiger Datensatz sollte mindestens Modellversion, Auftragsnummer, Materialcharge, Maschinen-ID, Prozessparameter, Nesting-Position, Nachbearbeitungsmethode, Prüfer, Messmittel und die Ergebnisse der kritischen Maße enthalten. Meldet der Kunde später Montageprobleme, kann die Fertigung schnell erkennen, ob es sich um einen Einzelfall, eine Charge mit Drift oder um zu enge Konstruktionstoleranzen handelt. Ohne Daten bleibt die Kommunikation auf einer subjektiven Ebene; mit Daten können beide Seiten die Konstruktion oder den Prozess auf Basis von Fakten anpassen.
Digitale Aufzeichnungen verbessern auch die Kalkulation von Preis und Lieferzeit. Wenn bestimmte Geometrien in der Vergangenheit eine hohe Nacharbeitsquote hatten, sollte im Angebot auf das Risiko hingewiesen und Zeit für Prüfung oder Nacharbeit einkalkuliert werden. Wenn sich ein Material in einem bestimmten Größenbereich als besonders stabil erwiesen hat, kann es als bevorzugte Lösung empfohlen werden. lantu3D betrachtet Qualitätsdaten als Teil des Serviceprozesses und nicht als rein interne Unterlagen. Der Kunde erhält nicht nur Bauteile, sondern auch nachhaltig verbesserbare Fertigungserfahrung.
Fazit
Ein System zur Maßrückverfolgbarkeit bei Serienlieferungen im 3D-Druck sollte mit der Definition der kritischen Maße beginnen, über die Erstmusterprüfung das Prozessfenster absichern und anschließend mit risikobasierter Stichprobe sowie Nachkontrolle nach der Nachbearbeitung Prozessdrift kontrollieren. lantu3D verbindet datenbasiertes Qualitätsmanagement mit Konstruktion, Fertigung und Lieferung, damit jede Wiederbestellung auf verifizierbaren Nachweisen basiert.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.