
Introdução: quando uma entrega em lote falha, normalmente não é por “falha de impressão”, mas por falta de foco no padrão
Em projetos corporativos de impressão 3D, o fato de a peça sair formada não significa que a entrega em lote será bem-sucedida. O que realmente eleva o custo de comunicação costuma ser: dimensões críticas não definidas com antecedência, métodos de medição inconsistentes, variações dimensionais após o pós-processamento sem reinspeção e, quando surge um problema, a impossibilidade de identificar em qual etapa ele ocorreu. O cliente enxerga se a peça monta, se o acabamento é consistente e se a entrega chega no prazo; já a fábrica precisa controlar versão do modelo, parâmetros da máquina, lote do material, orientação de impressão, lote de pós-processamento e registros de inspeção. Sem um sistema de rastreabilidade dimensional, quando apenas algumas peças do lote apresentam não conformidade, a única saída é inspecionar uma por uma — o que desperdiça tempo e prejudica a confiança do cliente.
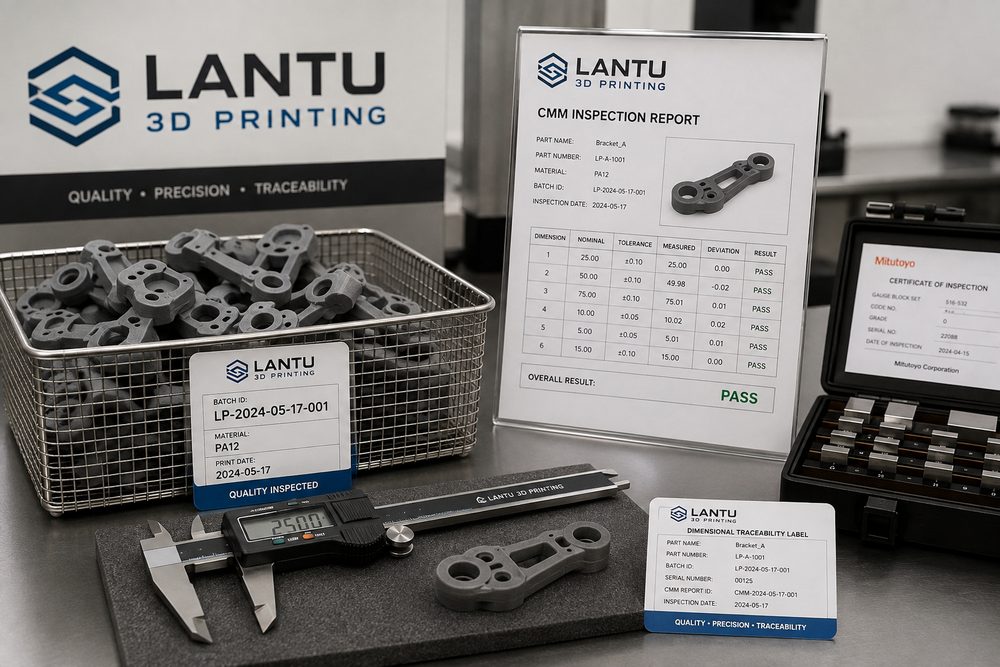
A lantu3D posiciona a impressão 3D como uma plataforma de realização do ciclo de vida completo, do desenho ao produto entregue; por isso, a gestão da qualidade não é a última etapa de verificação, mas algo incorporado ao fluxo desde a revisão do projeto. Para pedidos em lote, o sistema de rastreabilidade dimensional deve cobrir, no mínimo, seis etapas: identificação das dimensões críticas, inspeção da primeira peça, amostragem em processo, reinspeção após o pós-processamento, tratamento de anomalias e arquivamento dos dados. O objetivo não é medir todas as dimensões, e sim controlar, com recursos limitados de inspeção, os pontos de maior impacto na montagem e no uso.
1. Identificação das dimensões críticas: primeiro defina o que “precisa estar aprovado”
Peças impressas em 3D frequentemente incluem superfícies livres, paredes finas, furos, travas, inserts roscados e referências de montagem. Nem todas as dimensões têm a mesma importância. Antes da produção em lote, é preciso confirmar com o cliente as características críticas de qualidade, como distância entre furos, faces com ajuste de tolerância, referências de posicionamento, folga de montagem, dimensão máxima externa e seções sujeitas a esforço. Para diferentes processos — FDM, SLA, SLS, SLM — as fontes de risco também mudam: o FDM é mais sensível às linhas de camada e à retração térmica; o SLA exige atenção à retração após a cura UV; o SLS precisa considerar o campo térmico e o estado do pó; já o SLM metálico requer análise de tensões residuais, tratamento térmico e sobremetal para usinagem.
Na prática da lantu3D, as dimensões críticas são numeradas no desenho ou na lista de inspeção e vinculadas à versão do modelo. Se o cliente fornecer apenas arquivos STL sem desenho 2D, o projeto estabelece, durante a comunicação, uma base simplificada de inspeção — por exemplo, planicidade da face A, distância entre centros dos furos B, largura da canaleta C e espessura da trava D. Assim, cotação, planejamento e inspeção passam a seguir o mesmo padrão, evitando a diferença de entendimento entre “o fabricante considera aprovado” e “o cliente não consegue montar”.
2. Inspeção da primeira peça: use a primeira peça para validar a janela do processo, não apenas a aparência
A inspeção da primeira peça serve para confirmar se a combinação atual de material, equipamento, posicionamento e pós-processamento atende aos requisitos do pedido. A primeira peça não deve ser avaliada apenas pela integridade visual; é necessário medir as dimensões críticas e registrar o sentido dos desvios. Se o diâmetro de um furo estiver sistematicamente 0,15 mm menor, talvez seja preciso ajustar a compensação do modelo ou a estratégia de usinagem posterior. Se a dimensão de um lado maior estiver encolhendo mais do que o esperado, é necessário revisar a orientação de impressão, o ritmo de resfriamento ou o lote do material. O registro da primeira peça deve incluir número do equipamento, lote do material, altura de camada, orientação de impressão, método de pós-processamento, instrumento de medição e horário da medição.
Nos projetos reais da lantu3D, a inspeção da primeira peça geralmente define se o lote entra ou não em produção. Para peças de montagem, recomenda-se realizar um teste de encaixe real após a primeira peça, e não apenas medições isoladas. Para peças estéticas, é importante verificar também a textura da superfície, a cor, a uniformidade do jateamento e a faixa aceitável de defeitos. Depois que a primeira peça é aprovada, os parâmetros de processo são travados; se houver troca de equipamento, de lote de material ou de fornecedor de pós-processamento, uma nova confirmação da primeira peça deve ser acionada para evitar riscos ocultos causados por mudanças no processo.
3. Amostragem em processo: amostrar por risco, não por uma taxa fixa e burocrática
A estratégia de amostragem para lotes de impressão 3D deve ser definida conforme o risco da peça. Em um pedido com mesma câmara de impressão, mesmo material e mesma disposição, a amostragem pode considerar a posição na câmara — peças nas bordas, no centro e em diferentes alturas — para observar diferenças dimensionais causadas pelo campo térmico. Em pedidos entregues em múltiplos lotes, é recomendável manter registros da primeira e da última peça de cada lote e realizar análise de tendência para as dimensões críticas. Se o desvio dimensional aumentar lote após lote, isso indica possível deriva no ciclo do material, no estado do equipamento ou nos parâmetros do pós-processamento.
Uma taxa fixa de amostragem é simples, mas tende a ignorar características de alto risco. A lantu3D prefere vincular os pontos de inspeção ao risco funcional: peças com furos exigem foco em distância entre furos e diâmetro; peças com travas precisam de atenção à espessura e elasticidade da trava; peças com grandes superfícies planas exigem controle de empenamento e planicidade; peças metálicas demandam verificação de deformação após tratamento térmico e de referências após usinagem. Com amostragem baseada em risco, a empresa aumenta a eficiência na detecção de problemas sem elevar significativamente o custo de inspeção.
4. Reinspeção após o pós-processamento: muitas variações dimensionais acontecem depois da impressão
O pós-processamento em impressão 3D pode gerar mudanças dimensionais secundárias. Peças de resina SLA podem continuar retraindo após lavagem e cura UV; peças de nylon em SLS podem apresentar variações sutis após tingimento e absorção de umidade; peças metálicas impressas por SLM podem alterar suas referências após alívio de tensões, corte por fio, jateamento ou usinagem. Se a medição for feita apenas na saída da impressora e não no estado final de entrega, é fácil deixar passar o desvio que realmente afeta a montagem.
A reinspeção após o pós-processamento deve se concentrar no estado de uso do cliente. Se a peça receber insertos de cobre, a deformação ao redor do furo deve ser verificada após a inserção por calor ou prensagem; se a superfície for pintada, é preciso avaliar a influência da espessura da tinta na folga de montagem; se houver lixamento e polimento, a face de referência não pode ser removida em excesso. A lantu3D registra o lote do pós-processamento, os parâmetros operacionais e os resultados da reinspeção no dossiê de entrega, permitindo que o cliente reutilize uma solução já validada em pedidos futuros.
5. Arquivamento de dados: tornar os problemas de qualidade localizáveis, explicáveis e passíveis de melhoria
O valor final de um sistema de rastreabilidade dimensional é a capacidade de localizar a origem do problema. Um registro completo deve incluir, no mínimo: versão do modelo, número do pedido, lote do material, número do equipamento, parâmetros do processo, posição na disposição de impressão, método de pós-processamento, responsável pela inspeção, instrumento de medição e resultados das dimensões críticas. Quando o cliente relata uma anomalia de montagem, a fábrica consegue identificar rapidamente se foi um caso isolado, uma deriva em lote ou se a tolerância de projeto já era excessivamente apertada. Sem dados, a conversa fica presa à percepção subjetiva; com dados, ambas as partes podem ajustar projeto ou processo com base em fatos.
O registro digital também alimenta a precificação e a avaliação de prazo. Se determinado tipo de estrutura historicamente apresenta alta taxa de retrabalho, o risco deve ser sinalizado já na cotação, com reserva de custo para inspeção ou pós-usinagem. Se um material específico apresenta boa estabilidade em uma determinada faixa dimensional, ele pode ser recomendado como solução preferencial. A lantu3D trata os dados de qualidade como parte do serviço, e não como arquivo interno. O cliente recebe mais do que a peça: recebe uma experiência de fabricação continuamente aprimorável.
Conclusão
Um sistema de rastreabilidade dimensional para entregas em lote na impressão 3D deve começar pela definição das dimensões críticas, avançar com a inspeção da primeira peça para travar a janela do processo e, em seguida, usar amostragem por risco e reinspeção após o pós-processamento para controlar desvios. Com gestão de qualidade orientada por dados, a lantu3D conecta projeto, fabricação e entrega, fazendo com que cada novo pedido se apoie em registros verificáveis.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.