
Introduzione: i fallimenti nelle consegne in serie di solito non sono “errori di stampa”, ma una perdita di definizione degli standard
Nei progetti di stampa 3D per aziende, il fatto che un campione venga realizzato con successo non significa che la consegna in serie procederà senza intoppi. Ciò che aumenta davvero i costi di comunicazione è spesso il mancato chiarimento preventivo delle dimensioni critiche, l'incoerenza dei metodi di controllo, la mancata verifica delle variazioni dimensionali dopo il post-processing e l'impossibilità di stabilire a quale fase attribuire un problema. Il cliente osserva se il pezzo si assembla, se l'aspetto è uniforme e se la consegna è puntuale; il reparto produttivo deve invece gestire versione del modello, parametri della macchina, lotto del materiale, orientamento di stampa, lotto di post-processing e registrazioni di controllo. In assenza di un sistema di tracciabilità dimensionale, se in una produzione in serie alcuni pezzi risultano non conformi, è necessario controllarli uno per uno, con perdita di tempo e fiducia da parte del cliente.
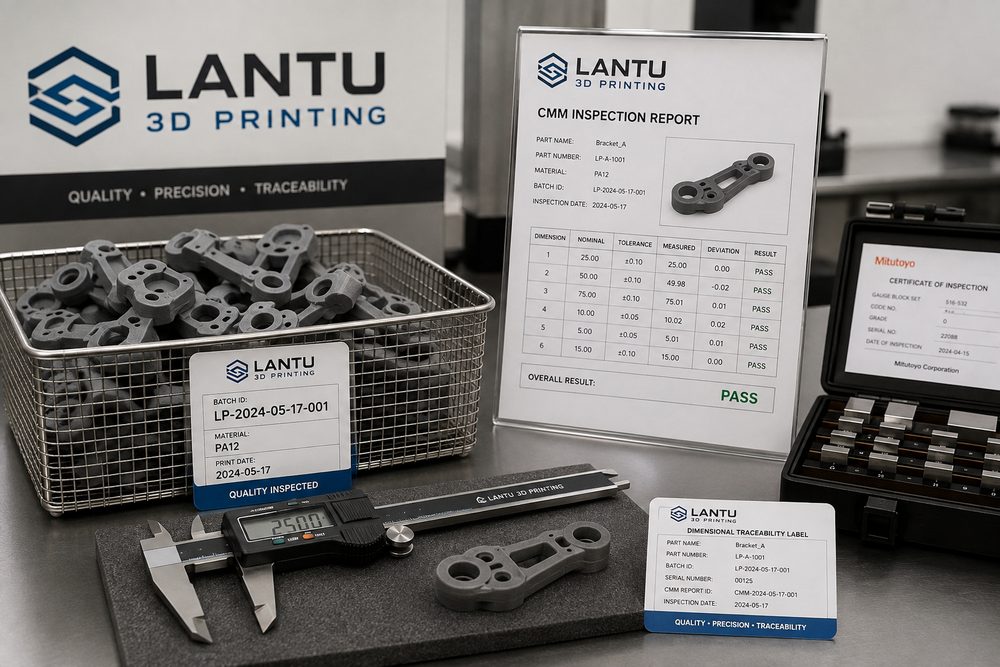
lantu3D considera la stampa 3D una piattaforma di realizzazione a ciclo completo, dal progetto alla consegna fisica, quindi la gestione della qualità non è un controllo finale, ma un processo integrato fin dalla revisione del progetto. Per gli ordini in serie, un sistema di tracciabilità dimensionale dovrebbe coprire almeno sei fasi: identificazione delle dimensioni critiche, ispezione del primo pezzo, controlli a campione in processo, verifica dopo il post-processing, gestione delle anomalie e archiviazione dei dati. L'obiettivo non è misurare ogni dimensione, ma usare risorse di controllo limitate per ridurre i rischi che incidono maggiormente su assemblaggio e utilizzo.
1. Identificazione delle dimensioni critiche: definire prima le posizioni che devono essere conformi
I componenti stampati in 3D possono includere superfici libere, pareti sottili, fori, agganci, inserti filettati e riferimenti di montaggio. Non tutte le dimensioni hanno la stessa importanza. Prima della produzione in serie, è necessario concordare con il cliente le caratteristiche di qualità critiche, come interasse dei fori, superfici con accoppiamento a tolleranza, riferimenti di posizionamento, gioco di assemblaggio, dimensioni massime d'ingombro e sezioni soggette a carico. Per processi diversi come FDM, SLA, SLS e SLM, anche le fonti di rischio cambiano: l'FDM è influenzato da strati visibili e ritiro termico; la SLA richiede attenzione al ritiro durante la post-polimerizzazione; la SLS deve considerare il campo termico e lo stato della polvere; la SLM metallica deve tenere conto di tensioni residue, trattamento termico e margine per lavorazioni meccaniche.
lantu3D in genere assegna un numero identificativo alle dimensioni critiche nel disegno o nella checklist di ispezione, collegandole alla versione del modello. Se il cliente dispone solo di un file STL e non di un disegno 2D, durante la comunicazione di progetto viene definita una base di controllo semplificata, ad esempio planarità della faccia A, interasse dei fori B, larghezza della scanalatura C e spessore dell'aggancio D. In questo modo preventivo, pianificazione e controllo ruotano attorno allo stesso standard, evitando discrepanze tra “conforme per il reparto produttivo” e “non conforme in fase di montaggio del cliente”.
2. Ispezione del primo pezzo: verificare la finestra di processo con il primo esemplare, non solo l'aspetto
Lo scopo dell'ispezione del primo pezzo è confermare se la combinazione di materiale, macchina, nesting e post-processing possa soddisfare i requisiti dell'ordine. Il primo pezzo non va controllato solo per l'integrità visiva: occorre misurare le dimensioni critiche e registrare la direzione degli scostamenti. Se il diametro dei fori risulta sistematicamente inferiore di 0,15 mm, può essere necessario correggere il compenso del modello o la strategia di finitura; se la dimensione del lato lungo si ritira oltre le previsioni, bisogna valutare l'orientamento, il ritmo di raffreddamento o il lotto di materiale. Il registro del primo pezzo deve includere numero della macchina, lotto del materiale, spessore strato, orientamento di stampa, metodo di post-processing, strumento di misura e momento della misurazione.
Nei progetti reali di lantu3D, l'ispezione del primo pezzo determina spesso se avviare la produzione in serie. Per i pezzi da assemblare, è consigliabile eseguire una prova di montaggio reale dopo il primo pezzo, e non limitarsi a una misurazione isolata. Per i componenti estetici, bisogna verificare anche texture superficiale, colore, uniformità della sabbiatura e limiti accettabili dei difetti. Una volta approvato il primo pezzo, i parametri di processo vengono bloccati; se successivamente è necessario cambiare macchina, lotto di materiale o fornitore di post-processing, occorre riattivare la conferma del primo pezzo per evitare rischi impliciti dovuti alle variazioni di processo.
3. Controllo a campione in processo: campionare in base al rischio, non con una percentuale fissa formale
La strategia di campionamento per la stampa 3D in serie dovrebbe essere definita in base al rischio del componente. Per ordini realizzati nella stessa camera di stampa, con lo stesso materiale e lo stesso layout, è possibile campionare in base alla distribuzione delle posizioni, ad esempio prelevando campioni ai bordi della camera, al centro e a diverse altezze, per osservare le differenze dimensionali causate dal campo termico. Per ordini consegnati in più lotti, è consigliabile conservare i dati del primo e dell'ultimo pezzo di ogni lotto e analizzare l'andamento delle dimensioni critiche. Se si osserva un aumento progressivo degli scostamenti, significa che il ciclo del materiale, lo stato della macchina o i parametri di post-processing potrebbero essersi spostati.
Un tasso fisso di campionamento è semplice, ma rischia di trascurare le caratteristiche ad alto rischio. lantu3D preferisce collegare i punti di controllo ai rischi funzionali: per componenti con fori si misurano soprattutto interasse e diametro; per elementi a incastro si controllano spessore e elasticità dell'aggancio; per superfici piane di grandi dimensioni si osservano imbarcamento e planarità; per componenti metallici si verifica la deformazione dopo il trattamento termico e i riferimenti di lavorazione. Con il campionamento basato sul rischio, l'azienda può aumentare l'efficacia nell'individuazione dei problemi senza incrementare in modo significativo i costi di controllo.
4. Verifica post-processing: molte variazioni dimensionali avvengono dopo la stampa
Il post-processing della stampa 3D introduce variazioni dimensionali secondarie. I pezzi in resina SLA possono continuare a ritirarsi dopo il lavaggio e la post-polimerizzazione UV; i componenti in nylon SLS possono subire variazioni minime dopo la tintura e l'assorbimento di umidità; i pezzi metallici stampati, dopo il trattamento di distensione, il taglio a filo, la sabbiatura o la lavorazione meccanica, possono modificare i riferimenti geometrici. Se si misurano solo le dimensioni all'uscita dalla stampante e non lo stato finale di consegna, si rischia di non rilevare lo scostamento che compromette realmente l'assemblaggio.
La verifica post-processing dovrebbe concentrarsi sulle condizioni di utilizzo del cliente. Se il pezzo deve ospitare inserti in ottone, dopo l'inserimento a caldo o a pressione occorre controllare la deformazione intorno al foro; se la superficie deve essere verniciata, bisogna valutare l'effetto dello spessore della vernice sul gioco di assemblaggio; se è richiesta la lucidatura o la smerigliatura, occorre assicurarsi che le superfici di riferimento non vengano rimosse eccessivamente. lantu3D registra lotto di post-processing, parametri operativi e risultati della verifica nel fascicolo di consegna, così che il cliente possa riutilizzare una soluzione già collaudata in caso di riordino.
5. Archiviazione dei dati: rendere i problemi di qualità localizzabili, spiegabili e migliorabili
Il valore finale di un sistema di tracciabilità dimensionale è la localizzazione dei problemi. Un registro completo dovrebbe includere almeno versione del modello, numero d'ordine, lotto del materiale, numero della macchina, parametri di processo, posizione nel nesting, metodo di post-processing, operatore di controllo, strumento di misura e risultati delle dimensioni critiche. Quando il cliente segnala un'anomalia di assemblaggio, il reparto produttivo può rapidamente determinare se si tratta di un caso isolato, di una deriva dell'intero lotto o di una tolleranza di progetto troppo stretta. Senza dati, la comunicazione resta su un piano soggettivo; con i dati, entrambe le parti possono correggere progetto o processo in base ai fatti.
La registrazione digitale può inoltre migliorare la valutazione dei preventivi e dei tempi di consegna. Se una certa struttura ha storicamente un alto tasso di rilavorazione, in fase di preventivo è opportuno segnalare il rischio e prevedere costi aggiuntivi per controlli o finiture; se un determinato materiale mostra una buona stabilità entro una certa gamma dimensionale, può essere proposto come soluzione preferenziale. lantu3D considera i dati di qualità parte del servizio, non un semplice archivio interno. Il cliente riceve non solo un pezzo, ma anche un'esperienza produttiva che può essere migliorata nel tempo.
Conclusione
Un sistema di tracciabilità dimensionale per le consegne in serie della stampa 3D dovrebbe partire dalla definizione delle dimensioni critiche, fissare la finestra di processo con l'ispezione del primo pezzo e poi controllare la deriva di processo tramite campionamento basato sul rischio e verifica post-processing. lantu3D collega progettazione, produzione e consegna con una gestione della qualità digitalizzata, così che ogni riordino si basi su registrazioni verificabili.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.