
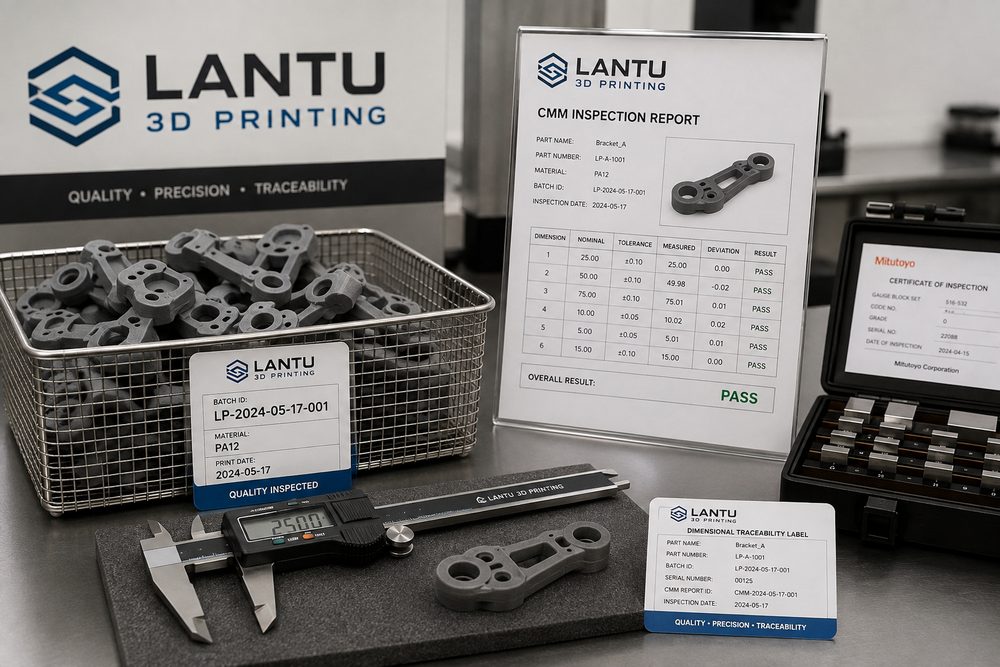
บทนำ: ความล้มเหลวในการส่งมอบแบบล็อตมักไม่ใช่ “การพิมพ์ล้มเหลว” แต่เป็นมาตรฐานที่คลาดโฟกัส
ในโปรเจกต์งานพิมพ์ 3 มิติสำหรับองค์กร แม้ชิ้นงานจะขึ้นรูปได้ก็ไม่ได้หมายความว่าการส่งมอบแบบล็อตจะราบรื่นเสมอไป สิ่งที่ทำให้ต้นทุนการสื่อสารเพิ่มขึ้นจริง ๆ มักเป็นเพราะไม่ได้กำหนดมิติสำคัญล่วงหน้า วิธีการตรวจวัดไม่สอดคล้องกัน มิติเปลี่ยนหลังการเก็บงานแต่ไม่มีการตรวจซ้ำ และเมื่อเกิดปัญหาก็ไม่สามารถระบุได้ว่าความรับผิดชอบอยู่ที่ขั้นตอนไหน ลูกค้ามองว่าชิ้นงานประกอบได้หรือไม่ หน้าตาสม่ำเสมอหรือไม่ และส่งมอบตรงเวลาหรือไม่ ส่วนฝั่งการผลิตต้องควบคุมเวอร์ชันของโมเดล พารามิเตอร์เครื่องจักร รุ่นวัสดุ ทิศทางการพิมพ์ รุ่นการเก็บงาน และบันทึกการตรวจ หากไม่มีระบบตรวจสอบย้อนกลับด้านมิติ เมื่อมีชิ้นงานที่ไม่ผ่านเพียงไม่กี่ชิ้นในล็อต ก็จะต้องไล่ตรวจทีละชิ้น เสียเวลา และกระทบความเชื่อมั่นของลูกค้า
บลูพริ้นต์ 3D วางตำแหน่งการพิมพ์ 3 มิติเป็นแพลตฟอร์มที่ทำให้การออกแบบจากแบบสู่ชิ้นงานจริงครอบคลุมตลอดวงจรชีวิต ดังนั้นการจัดการคุณภาพจึงไม่ใช่ด่านตรวจสุดท้าย แต่ต้องฝังอยู่ในกระบวนการตั้งแต่การทบทวนแบบ สำหรับคำสั่งซื้อแบบล็อต ระบบตรวจสอบย้อนกลับด้านมิติอย่างน้อยควรครอบคลุมการระบุมิติสำคัญ การตรวจชิ้นงานแรก การสุ่มตรวจระหว่างกระบวนการ การตรวจซ้ำหลังการเก็บงาน การจัดการเมื่อเกิดความผิดปกติ และการจัดเก็บข้อมูล จุดประสงค์ไม่ใช่การวัดทุกมิติ แต่เป็นการใช้ทรัพยากรตรวจสอบอย่างจำกัดเพื่อควบคุมความเสี่ยงในจุดที่ส่งผลต่อการประกอบและการใช้งานมากที่สุด
หนึ่ง การระบุมิติสำคัญ: กำหนดก่อนว่า “ตำแหน่งใดต้องผ่านเท่านั้น”
ชิ้นงานพิมพ์ 3 มิติมักมีพื้นผิวอิสระ ผนังบาง รูยึด ตัวล็อก อินเสิร์ตเกลียว และจุดอ้างอิงสำหรับการประกอบ ไม่ใช่ว่าทุกมิติจะมีความสำคัญเท่ากัน ก่อนเริ่มผลิตแบบล็อต ควรยืนยันกับลูกค้าว่าคุณลักษณะคุณภาพที่สำคัญคืออะไร เช่น ระยะรู ผิวประกบที่ต้องเผื่อความคลาดเคลื่อน จุดอ้างอิงการวางตำแหน่ง ช่องว่างสำหรับการประกอบ ขนาดภายนอกสูงสุด และหน้าตัดที่รับแรง สำหรับกระบวนการ FDM, SLA, SLS, SLM และเทคโนโลยีอื่น ๆ แหล่งที่มาของความเสี่ยงด้านมิติก็แตกต่างกันไป: FDM มักได้รับผลจากรอยชั้นและการหดตัวจากความร้อน; SLA ต้องระวังการหดตัวหลังการอบแสง; SLS ต้องคำนึงถึงสนามความร้อนและสภาพผงวัสดุ; ส่วน SLM สำหรับโลหะต้องพิจารณาความเค้นตกค้าง การอบชุบความร้อน และเผื่อสำหรับการกัดแต่งด้วยเครื่องจักร
โดยทั่วไปบลูพริ้นต์ 3D จะกำหนดหมายเลขให้กับมิติสำคัญบนแบบหรือรายการตรวจสอบ และผูกเข้ากับเวอร์ชันของโมเดล หากลูกค้ามีเพียงไฟล์ STL โดยไม่มีแบบ 2 มิติ เราจะสร้างจุดอ้างอิงการตรวจแบบย่อในระหว่างการคุยงาน เช่น ระนาบ A สำหรับความเรียบ ระยะศูนย์รู B ช่อง C ความกว้าง และความหนาของตัวล็อก D วิธีนี้ทำให้การเสนอราคา การวางแผนการผลิต และการตรวจสอบยึดอยู่บนมาตรฐานเดียวกัน ลดความคลาดเคลื่อนระหว่าง “ฝั่งผลิตคิดว่าผ่าน” กับ “ลูกค้าประกอบแล้วไม่ผ่าน”
สอง การตรวจชิ้นงานแรก: ใช้ชิ้นแรกยืนยันหน้าต่างกระบวนการ ไม่ใช่ดูแค่ความสวยงาม
ความหมายของการตรวจชิ้นงานแรกคือการยืนยันว่าชุดค่าของวัสดุ เครื่องจักร การจัดวางงาน และการเก็บงานในปัจจุบันสามารถตอบข้อกำหนดของออร์เดอร์ได้หรือไม่ ชิ้นงานแรกไม่ควรตรวจเฉพาะความสมบูรณ์ของผิวภายนอก แต่ต้องวัดมิติสำคัญและบันทึกทิศทางของความคลาดเคลื่อนด้วย หากเส้นผ่านศูนย์กลางรูเล็กกว่าปกติสม่ำเสมอ 0.15 มม. อาจต้องปรับค่าชดเชยในโมเดลหรือกลยุทธ์การกัดแต่งหลังพิมพ์ หากมิติด้านยาวหดตัวเกินคาด ก็ต้องประเมินทิศทางการวางชิ้นงาน จังหวะการทำให้เย็น หรือรุ่นวัสดุ รายงานของชิ้นงานแรกควรระบุหมายเลขเครื่อง รุ่นวัสดุ ความหนาชั้น ทิศทางการพิมพ์ วิธีการเก็บงาน เครื่องมือวัด และเวลาที่วัด
ในโปรเจกต์จริงของบลูพริ้นต์ 3D การตรวจชิ้นงานแรกมักเป็นตัวตัดสินว่าจะเข้าสู่การผลิตล็อตต่อไปหรือไม่ สำหรับชิ้นงานที่ต้องประกอบกัน แนะนำให้หลังจากทำชิ้นงานแรกเสร็จแล้วต้องทดสอบประกอบจริง ไม่ใช่เพียงวัดแยกเดี่ยว ๆ ส่วนชิ้นงานที่เน้นรูปลักษณ์ ควรตรวจสอบพื้นผิว ลวดลาย สี ความสม่ำเสมอของการพ่นทราย และขอบเขตของตำหนิที่ยอมรับได้ เมื่อชิ้นงานแรกผ่านแล้ว พารามิเตอร์กระบวนการจึงจะถูกล็อก หากภายหลังต้องเปลี่ยนเครื่อง รุ่นวัสดุ หรือซัพพลายเชนของการเก็บงาน ต้องเริ่มการยืนยันชิ้นงานแรกใหม่ เพื่อหลีกเลี่ยงความเสี่ยงแฝงจากการเปลี่ยนแปลงระหว่างกระบวนการ
สาม การสุ่มตรวจระหว่างกระบวนการ: สุ่มตามความเสี่ยง ไม่ใช่กำหนดสัดส่วนคงที่แบบทำตามขั้นตอน
กลยุทธ์การสุ่มตรวจสำหรับงานพิมพ์ 3 มิติแบบล็อตควรขึ้นอยู่กับความเสี่ยงของชิ้นงาน หากเป็นออร์เดอร์ที่ใช้ห้องพิมพ์เดียวกัน วัสดุเดียวกัน และการจัดวางแบบเดียวกัน สามารถสุ่มตามตำแหน่งได้ เช่น ขอบของห้องพิมพ์ บริเวณกึ่งกลาง และระดับความสูงที่แตกต่างกัน เพื่อสังเกตความต่างของมิติที่เกิดจากสนามความร้อน หากเป็นงานที่ส่งมอบหลายล็อต ควรเก็บบันทึกชิ้นแรกและชิ้นท้ายของแต่ละล็อต และวิเคราะห์แนวโน้มของมิติสำคัญ หากพบว่าความคลาดเคลื่อนเพิ่มขึ้นทีละล็อต แสดงว่าการวนใช้วัสดุ สภาพเครื่อง หรือพารามิเตอร์การเก็บงานอาจเริ่มลอยตัว
แม้การกำหนดสัดส่วนการสุ่มตรวจคงที่จะเข้าใจง่าย แต่ก็มักมองข้ามคุณลักษณะที่มีความเสี่ยงสูง บลูพริ้นต์ 3D จึงมักเชื่อมจุดตรวจเข้ากับความเสี่ยงด้านการใช้งาน เช่น ชิ้นงานที่มีรูจะเน้นวัดระยะรูและเส้นผ่านศูนย์กลางรู ชิ้นงานตัวล็อกจะเน้นความหนาของตัวล็อกและความยืดหยุ่น ชิ้นงานพื้นผิวกว้างจะเน้นการโก่งงอและความเรียบ ส่วนชิ้นงานโลหะจะเน้นการเปลี่ยนรูปหลังอบชุบความร้อนและจุดอ้างอิงจากการกัดแต่ง ด้วยการสุ่มตรวจตามความเสี่ยง บริษัทสามารถเพิ่มโอกาสพบปัญหาได้โดยไม่ทำให้ต้นทุนการตรวจสูงขึ้นอย่างมีนัยสำคัญ
สี่ การตรวจซ้ำหลังการเก็บงาน: หลายมิติเปลี่ยนหลังการพิมพ์เสร็จ
การเก็บงานหลังพิมพ์ 3 มิติอาจทำให้เกิดการเปลี่ยนแปลงด้านมิติรอบที่สอง ชิ้นงานเรซินแบบ SLA หลังล้างและอบแสง UV อาจหดตัวต่อเนื่อง; ไนลอนที่พิมพ์ด้วย SLS หลังย้อมสีและดูดความชื้นแล้วมิติอาจเปลี่ยนเล็กน้อย; ชิ้นงานโลหะที่พิมพ์ด้วย SLM หลังการอบคลายเค้น การตัดลวด การพ่นทราย หรือการกัดแต่งด้วยเครื่องจักร อาจทำให้ความสัมพันธ์ของจุดอ้างอิงเปลี่ยนไป หากวัดเพียงมิติหลังลงจากเครื่องพิมพ์ แต่ไม่วัดสภาพสุดท้ายก่อนส่งมอบ ก็อาจพลาดความคลาดเคลื่อนที่กระทบการประกอบจริง
การตรวจซ้ำหลังการเก็บงานควรมุ่งเน้นสภาพการใช้งานของลูกค้า หากชิ้นงานต้องใส่อินเสิร์ตทองแดง ควรตรวจการบิดเบี้ยวรอบรูหลังการกดร้อนหรือการอัดเข้า; หากพื้นผิวต้องพ่นสี ควรประเมินผลของความหนาฟิล์มสีต่อช่องว่างในการประกอบ; หากต้องขัดเงา ต้องยืนยันว่าพื้นผิวอ้างอิงไม่ได้ถูกลบออกมากเกินไป บลูพริ้นต์ 3D จะบันทึกแบตช์ของการเก็บงาน พารามิเตอร์การปฏิบัติงาน และผลการตรวจซ้ำลงในแฟ้มส่งมอบ เพื่อให้ลูกค้าสามารถใช้แนวทางที่ผ่านการยืนยันแล้วในการสั่งซ้ำครั้งต่อไป
ห้า การจัดเก็บข้อมูล: ทำให้ปัญหาคุณภาพระบุจุดได้ อธิบายได้ และปรับปรุงได้
คุณค่าที่แท้จริงของระบบตรวจสอบย้อนกลับด้านมิติอยู่ที่การระบุปัญหา ชุดบันทึกที่สมบูรณ์อย่างน้อยควรมีเวอร์ชันของโมเดล หมายเลขออร์เดอร์ รุ่นวัสดุ หมายเลขเครื่อง พารามิเตอร์กระบวนการ ตำแหน่งการจัดวาง วิธีการเก็บงาน ผู้ตรวจ เครื่องมือวัด และผลของมิติสำคัญ เมื่อมีลูกค้าแจ้งว่าประกอบไม่ได้ ฝั่งการผลิตสามารถแยกแยะได้อย่างรวดเร็วว่าเป็นปัญหาเฉพาะชิ้น ความลอยตัวทั้งล็อต หรือเป็นเพราะค่าความคลาดเคลื่อนในการออกแบบแคบเกินไป หากไม่มีข้อมูล การสื่อสารจะวนอยู่กับการคาดเดา แต่เมื่อมีข้อมูล ทั้งสองฝ่ายจะปรับแบบหรือปรับกระบวนการได้บนข้อเท็จจริง
บันทึกดิจิทัลยังช่วยย้อนกลับไปปรับการเสนอราคาและประเมินระยะเวลาส่งมอบได้ด้วย หากโครงสร้างประเภทหนึ่งมีอัตรางานแก้ไขสูงในอดีต ช่วงเสนอราคาก็ควรแจ้งความเสี่ยงและเผื่อค่าใช้จ่ายสำหรับการตรวจหรือการเก็บงานไว้ล่วงหน้า หากวัสดุบางชนิดมีความเสถียรสูงในช่วงมิติที่กำหนด ก็สามารถเสนอเป็นทางเลือกแนะนำได้ บลูพริ้นต์ 3D มองข้อมูลคุณภาพเป็นส่วนหนึ่งของกระบวนการบริการ ไม่ใช่เอกสารภายใน ลูกค้าจึงได้รับไม่ใช่แค่ชิ้นงาน แต่รวมถึงประสบการณ์การผลิตที่พัฒนาได้อย่างต่อเนื่อง
สรุป
ระบบตรวจสอบย้อนกลับด้านมิติสำหรับการส่งมอบงานพิมพ์ 3 มิติแบบล็อต ควรเริ่มจากการกำหนดมิติสำคัญ ใช้การตรวจชิ้นงานแรกเพื่อยืนยันหน้าต่างกระบวนการ จากนั้นใช้การสุ่มตรวจตามความเสี่ยงและการตรวจซ้ำหลังการเก็บงานเพื่อควบคุมการลอยตัวของกระบวนการ บลูพริ้นต์ 3D เชื่อมการจัดการคุณภาพแบบใช้ข้อมูลเข้ากับการออกแบบ การผลิต และการส่งมอบ ทำให้การสั่งซ้ำทุกครั้งตั้งอยู่บนบันทึกที่ตรวจสอบได้
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง