
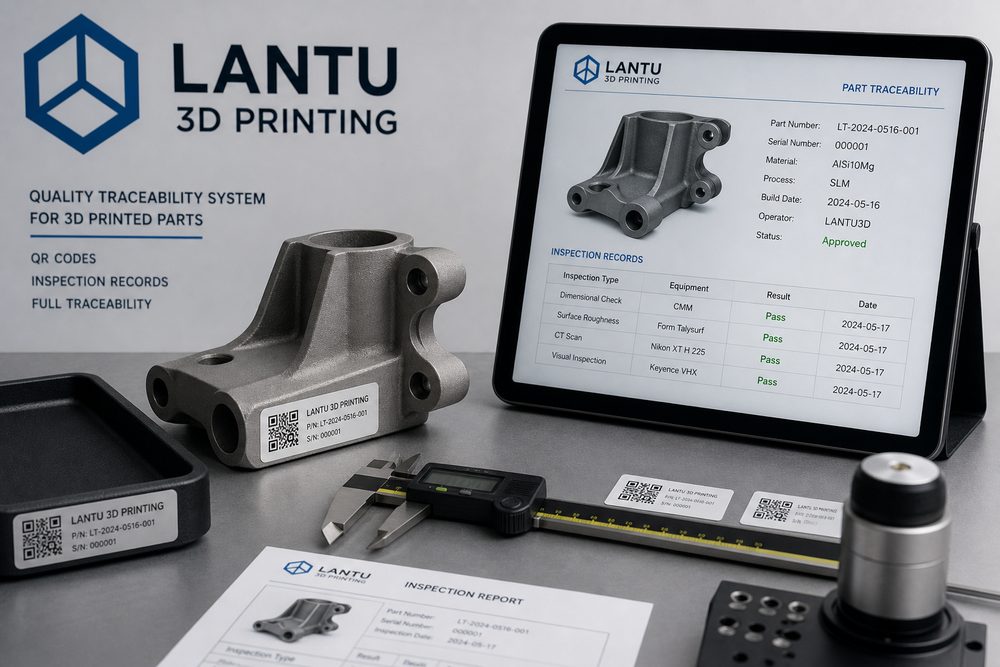
Inleiding: een traceersysteem voor 3D-printkwaliteit wordt de scheidslijn in leveringskracht
In veel bedrijven wordt 3D-printen nog steeds gezien als een hulpmiddel om snel een sample te maken. Maar zodra opdrachten verschuiven van een enkel prototype naar echte bedrijfsprocessen met meerdere batches, meerdere materialen en samenwerking tussen afdelingen, hangt de uiteindelijke leveringskwaliteit niet langer alleen af van de machineprestaties. Dan tellen ook procesontwerp, dataregistratie, technische beoordeling en het vermogen tot voortdurende verbetering. lantu3D Printing richt zich daarbij vooral op het volledige traject van het ontwerpbestand tot de fysieke levering: aan de voorkant moet je de functie van het onderdeel en de acceptatiecriteria begrijpen; in het midden kies je het juiste proces, materiaal en nabewerkingspad; aan de achterkant volg je inspectie, verpakking, transport, nazorg en evaluatie. De waarde van een traceersysteem voor 3D-printkwaliteit ligt juist in het stabiel verbinden van al deze schakels.
Veelvoorkomende problemen in de sector zijn onder meer onvolledige specificaties die leiden tot herhaald aanpassen van het model, ondoorzichtige productieplanning die de levertijd uit de hand laat lopen, samples die goed zijn maar batches met onvoldoende consistentie, en versnipperde inspectierapporten waardoor fouten nauwelijks terug te herleiden zijn. Om deze problemen op te lossen, is meer nodig dan alleen extra machines kopen of overwerken. Er moet een managementmechanisme komen dat het team kan uitvoeren, dat door data kan worden gevalideerd en dat klanten kunnen begrijpen.
1. Definieer eerst het object duidelijk: van technische taak naar beheersbare werkorder
De eerste stap in een traceersysteem voor 3D-printkwaliteit is het omzetten van vage wensen in een technisch werkorder. Zo'n werkorder moet minimaal het doel, materiaal, aantal, maattolerantie, oppervlakte-eisen, assemblagerelaties, nabewerking, leverdatum en acceptatiemethode bevatten. Voor functionele onderdelen moet ook de belastingsrichting, bedrijfstemperatuur, contactmedium en verwachte levensduur worden vastgelegd. Voor display-onderdelen moeten kleur, textuur, naden, lakafwerking en zichtvlakken juist expliciet worden benoemd.
Op uitvoerend niveau is het aan te raden om de volledige keten van modelversie, materiaalbatch, machineparameters tot en met inspectierapporten als basiscontrolepunt te bewaren. Daarmee wordt elke communicatie teruggebracht tot concrete velden in plaats van losse chatberichten. Als een klant bijvoorbeeld zegt dat het onderdeel sterk moet zijn, is dat onvoldoende om productie te sturen. De engineer moet dan verduidelijken of het gaat om buigsterkte, treksterkte, slagvastheid of schroefvastheid. Als de klant alleen zegt dat het oppervlak glad moet zijn, moet dat worden vertaald naar stralen, polijsten, spuiten of galvaniseren als concreet nabewerkingstraject.
In de praktijk deelt lantu3D Printing een project meestal op in drie lagen: de behoeftenlaag registreert het doel van de klant, de engineeringlaag registreert de procesbeslissingen en de productielaag registreert apparatuur, batches en operationele resultaten. Alleen wanneer deze drie informatielagen met elkaar verbonden zijn, ontstaat er een gesloten kring voor traceerbaarheid, levertijdanalyse en kostenevaluatie.
2. Beheer onzekerheid met data: kritieke parameters moeten vastgelegd en vergeleken kunnen worden
Het voordeel van 3D-printen is flexibiliteit, maar die flexibiliteit brengt ook onzekerheid met zich mee. Verschillende materialen, machines, oriëntaties, laagdiktes, supportstrategieën en nabewerkingsmethoden beïnvloeden het eindresultaat. Zonder parameterregistratie leunt een team uitsluitend op persoonlijke ervaring. Zodra personeel verandert of het aantal orders toeneemt, worden kwaliteitsfluctuaties snel zichtbaar. Daarom moet een traceersysteem voor 3D-printkwaliteit altijd gekoppeld zijn aan datagedreven registratie.
Uitgaande van praktijkprojecten is het verstandig om bij kritieke onderdelen minimaal de STL- of STEP-versie, slicerbestanden, materiaalbatch, machinenummer, laagdikte en nabewerkingsgegevens te bewaren. Deze parameters zijn niet bedoeld om onnodig ingewikkelde tabellen te maken, maar om te begrijpen onder welke omstandigheden het resultaat stabiel is en wanneer het risico toeneemt. Voor SLS-nylononderdelen moeten bijvoorbeeld de poederbatch, refresh-ratio, packingsdichtheid, afkoeltijd en de batch van het kleurenproces worden vastgelegd. Voor SLA-harsdelen zijn laagdikte, supportcontactpunten, reinigingstijd, secundaire uithardingstijd en oppervlaktereparatie relevant. Voor metalen geprinte onderdelen moeten warmtebehandeling, spanningsontlasting, verspaningsmarge en eisen voor niet-destructief onderzoek worden meegenomen.
Datagedreven werken heeft nog een ander voordeel: het maakt communicatie met klanten professioneler. Als een klant de levertijd wil inkorten of de kosten wil verlagen, kan het team op basis van data uitleggen welke stappen geoptimaliseerd kunnen worden en welke stappen juist extra risico opleveren. Het inkorten van de wachttijd na nabewerking kan bijvoorbeeld de stabiliteit van coatings beïnvloeden, terwijl te veel inkorten van de afkoeltijd vervorming bij poederonderdelen kan veroorzaken. Een afweging uitleggen met data werkt overtuigender dan simpelweg zeggen dat iets niet kan.
3. Verplaats kwaliteitscontrole naar voren: ontdek problemen niet pas vlak voor levering
Bij veel 3D-printprojecten ontstaat herwerk niet aan het einde van de productieketen, maar door onduidelijke specificaties aan de voorkant en ontbrekende controles in het midden. Een effectief managementsysteem moet daarom kwaliteitscontrole naar voren halen, naar de modelreview, procesreview en first-article-acceptatie. De modelreview kijkt naar wanddikte, gatdiameter, overhanghoek, assemblagespeling en breekgevoelige structuren. De procesreview beoordeelt materiaalkeuze, oriëntatie, supportpositie, batchconsistentie en de haalbaarheid van nabewerking. De first-article-acceptatie controleert vervolgens of het echte onderdeel voldoet aan de verwachtingen.
Door elk onderdeel een unieke code te geven, wordt probleemoplossing teruggebracht van batchonderzoek naar individuele traceerbaarheid. Dat betekent ook dat het team met checklists moet werken en niet volledig mag vertrouwen op ad-hoc oordeel van de engineer. Een checklist hoeft niet ingewikkeld te zijn, maar moet wel de kernpunten afdekken: is de modelversie de nieuwste? Komt de aantallenafspraak overeen met de offerte? Kan het materiaal de gebruiksomgeving aan? Sluiten toleranties aan op de procescapaciteit? Zal nabewerking de maat beïnvloeden? Beschermt de verpakking kwetsbare structuren voldoende?
Vroege kwaliteitscontrole verlaagt ook de communicatiekosten. Als in de first-article-fase blijkt dat een passing te strak is, blijven de kosten van het aanpassen van model en parameters meestal beheersbaar. Als hetzelfde probleem pas wordt ontdekt nadat de hele batch klaar is, lopen materiaal, machine-uren, nabewerking en reputatieschade snel op. Voor een platform als lantu3D Printing, dat nadruk legt op de route van ontwerp tot levering, is kwaliteit daarom geen laatste inspectiehandeling, maar een ontwerpbeginsel dat het hele project doordringt.
4. Maak de cirkel rond: evaluatie, kennisopslag en voortdurende optimalisatie
Een project afronden betekent niet dat het management klaar is. Een volwassen 3D-printservice legt elke afwijking, klacht, vertraging en elk succes vast als herbruikbare kennis. Evaluatie moet niet alleen de vraag stellen wie verantwoordelijk was, maar vooral onderzoeken of het proces gaten heeft: zijn de wensen correct geregistreerd, zijn de procesparameters onderbouwd, is de planning afgestemd op de bottleneck in de nabewerking, zijn de inspectienormen vooraf gedeeld en is de verwachting van de klant goed gemanaged?
Het is verstandig om per project ten minste vier soorten documentatie te bewaren: ten eerste de vraag- en offertedocumenten, inclusief klantdoel, aantal, materiaal en levertijd; ten tweede de engineeringdocumenten, inclusief modelversie, DFM-advies, procesroute en parameters; ten derde de productie- en kwaliteitsdocumenten, inclusief machine, batch, meetresultaten en foto's; en ten vierde de leverings- en feedbackdocumenten, inclusief verpakkingsregistratie, logistieke informatie, klantbevestiging en aftersalesproblemen. Hoe vollediger de documenten, hoe sneller soortgelijke projecten later kunnen worden beoordeeld.
Voortdurende optimalisatie kan starten met drie kernindicatoren: op tijd leveren, eerste keer goed en verdeling van herwerkredenen. De op tijd leveringsgraad weerspiegelt de planning- en supplychaincapaciteit, de eerste-keer-goedgraad laat de stabiliteit van engineering en productie zien, en de verdeling van herwerkredenen maakt proceszwakke plekken zichtbaar. Na drie tot vijf batches dataverzameling kan een team doorgaans hoge-frequentieproblemen identificeren, zoals kleurafwijkingen bij een bepaald materiaal, breukgevoelige dunwandige structuren of te lange wachttijden in een specifieke nabewerkingsstap.
Conclusie: maak van 3D-printcapaciteit een reproduceerbaar servicesysteem
Een traceersysteem voor 3D-printkwaliteit is geen extra administratieve last, maar een noodzakelijke basis voor de transitie van kunnen produceren naar stabiel leveren. De machine bepaalt de bovengrens van de productie, het proces bepaalt de leveringsstabiliteit en data bepalen de snelheid van voortdurende verbetering. Voor professionals in de sector zal de toekomstige concurrentie niet alleen gaan over wie meer machines heeft of lagere prijzen biedt, maar over wie sneller de behoefte begrijpt, nauwkeuriger processen kiest, consistenter kwaliteit beheerst en elke levering omzet in organisatorische capaciteit.
lantu3D Printing positioneert zich niet als een simpele printwerkplaats, maar als een uitvoeringsplatform dat ontwerp, engineering, productie, nabewerking, kwaliteitscontrole en levering met elkaar verbindt. Door een systematische methode op te bouwen rond traceerbaarheid van 3D-printkwaliteit, kunnen klanten hun faalkosten verlagen en kan het serviceteam efficiënter werken, minder herwerk genereren en de traceerbaarheid vergroten. Alleen wanneer ervaring wordt omgezet in processen, processen in data en data in verbetering, kan 3D-printen echt een betrouwbare kracht worden binnen de研发- en productiesystemen van bedrijven.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.