
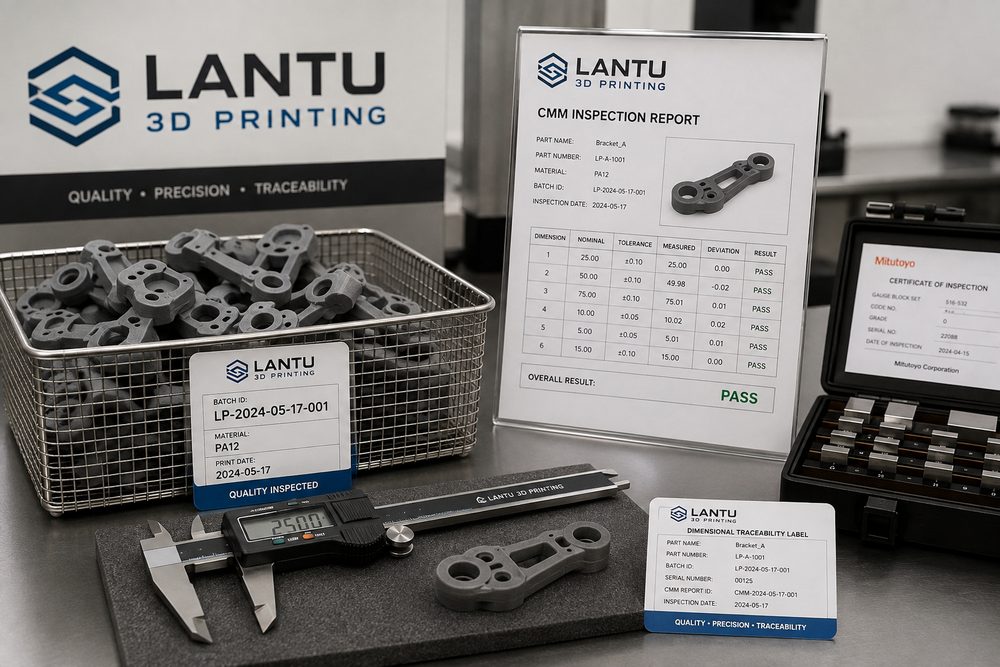
परिचय: बैच डिलीवरी की विफलता आमतौर पर “प्रिंट विफलता” नहीं, बल्कि मानकों के धुंधले होने से होती है
एंटरप्राइज़ 3D प्रिंटिंग परियोजनाओं में, किसी नमूने का सफलतापूर्वक बन जाना यह नहीं दर्शाता कि बैच डिलीवरी भी सहज होगी। वास्तविक संचार लागत अक्सर तब बढ़ती है जब महत्वपूर्ण आयाम पहले से परिभाषित नहीं किए गए हों, निरीक्षण विधियाँ समान न हों, पोस्ट-प्रोसेसिंग के बाद आयामों में हुए बदलाव की पुनः जाँच न की गई हो, या समस्या आने पर जिम्मेदारी वाले चरण का पता न लगाया जा सके। ग्राहक के लिए मुख्य बात यह होती है कि पुर्ज़े असेंबली में फिट हों, रूप-रंग समान हो और डिलीवरी समय पर हो; जबकि निर्माण पक्ष को मॉडल संस्करण, उपकरण पैरामीटर, सामग्री बैच, प्रिंट दिशा, पोस्ट-प्रोसेसिंग बैच और निरीक्षण रिकॉर्ड संभालने होते हैं। जब आयाम ट्रेसबिलिटी सिस्टम नहीं होता, तब बैच में कुछ पुर्ज़े गैर-अनुरूप निकलने पर हर एक की अलग-अलग जाँच करनी पड़ती है, जिससे समय बर्बाद होता है और ग्राहक का भरोसा प्रभावित होता है।
ब्लूप्रिंट 3D मुद्रण को डिज़ाइन ब्लूप्रिंट से वास्तविक वस्तु की डिलीवरी तक के पूर्ण जीवनचक्र के कार्यान्वयन मंच के रूप में देखता है, इसलिए गुणवत्ता प्रबंधन अंतिम जाँच नहीं, बल्कि प्रक्रिया की शुरुआत से ही अंतर्निहित होता है। बैच ऑर्डर के लिए आयाम ट्रेसबिलिटी सिस्टम में कम से कम महत्वपूर्ण आयामों की पहचान, प्रथम-नमूना निरीक्षण, प्रक्रिया-आधारित यादृच्छिक जांच, पोस्ट-प्रोसेसिंग पुनः निरीक्षण, असामान्यता प्रबंधन और डेटा अभिलेख शामिल होने चाहिए। इसका उद्देश्य सभी आयामों को मापना नहीं, बल्कि सीमित निरीक्षण संसाधनों से उन जोखिम बिंदुओं को नियंत्रित करना है जो असेंबली और उपयोग को सबसे अधिक प्रभावित करते हैं।
1. महत्वपूर्ण आयामों की पहचान: पहले तय करें कि किस स्थान का “अनिवार्य रूप से योग्य” होना ज़रूरी है
3D मुद्रित पुर्ज़ों में अक्सर फ्री-फॉर्म सतहें, पतली दीवारें, छेद, क्लिप, थ्रेडेड इंसर्ट और असेंबली रिफ़रेंस होते हैं। सभी आयामों का महत्व समान नहीं होता। बड़े पैमाने पर उत्पादन शुरू करने से पहले, ग्राहक के साथ प्रमुख गुणवत्ता विशेषताओं की पुष्टि करनी चाहिए, जैसे छेदों की दूरी, सहनशीलता-युक्त फिटिंग सतहें, पोज़िशनिंग बेस, असेंबली गैप, अधिकतम बाहरी आयाम और लोड-बेयरिंग सेक्शन। FDM, SLA, SLS और SLM जैसी अलग-अलग प्रक्रियाओं में महत्वपूर्ण आयामों के जोखिम के स्रोत भी अलग होते हैं: FDM में परत रेखाएँ और तापीय संकुचन प्रभाव डालते हैं; SLA में रेज़िन के बाद-उपचार संकुचन पर ध्यान देना होता है; SLS में तापीय क्षेत्र और पाउडर की स्थिति महत्वपूर्ण होती है; जबकि धातु SLM में अवशिष्ट तनाव, ऊष्मा उपचार और मशीनिंग भत्ता भी विचारणीय हैं।
ब्लूप्रिंट 3D आमतौर पर महत्वपूर्ण आयामों को ड्रॉइंग या निरीक्षण सूची में क्रमांकित करता है और उन्हें मॉडल संस्करण से जोड़ देता है। यदि ग्राहक के पास केवल STL फ़ाइल हो और 2D ड्रॉइंग न हो, तो परियोजना संवाद के दौरान एक सरल निरीक्षण आधार तैयार किया जाता है, जैसे A सतह की समतलता, B छेदों के केंद्रों की दूरी, C स्लॉट की चौड़ाई, D क्लिप की मोटाई। इस तरह बाद की कोटेशन, उत्पादन योजना और निरीक्षण एक ही मानक के इर्द-गिर्द चलते हैं, और “निर्माता के अनुसार योग्य लेकिन ग्राहक के असेंबली में अयोग्य” जैसी समझ की खाई से बचा जा सकता है।
2. प्रथम-नमूना निरीक्षण: केवल रूप-रंग नहीं, बल्कि प्रक्रिया विंडो की पुष्टि
प्रथम-नमूना निरीक्षण का उद्देश्य यह सुनिश्चित करना है कि वर्तमान सामग्री, उपकरण, लेआउट और पोस्ट-प्रोसेसिंग संयोजन ऑर्डर की आवश्यकताओं को पूरा कर सकता है या नहीं। प्रथम नमूने में केवल दृश्य पूर्णता नहीं, बल्कि महत्वपूर्ण आयामों की माप और विचलन की दिशा का रिकॉर्ड भी होना चाहिए। यदि छेद का व्यास सामान्यतः 0.15 मिमी छोटा आ रहा है, तो मॉडल क्षतिपूर्ति या बाद की मशीनिंग रणनीति को समायोजित करने की आवश्यकता हो सकती है; यदि लंबी भुजा का आयाम अपेक्षा से अधिक सिकुड़ रहा है, तो रखने की दिशा, शीतलन गति या सामग्री बैच का मूल्यांकन करना होगा। प्रथम नमूने के रिकॉर्ड में उपकरण संख्या, सामग्री बैच नंबर, परत मोटाई, प्रिंट दिशा, पोस्ट-प्रोसेसिंग विधि, मापन उपकरण और मापन समय शामिल होने चाहिए।
ब्लूप्रिंट 3D के वास्तविक प्रोजेक्ट्स में, प्रथम-नमूना निरीक्षण अक्सर यह तय करता है कि बैच उत्पादन आगे बढ़ेगा या नहीं। असेंबली पुर्ज़ों के लिए, केवल अलग-अलग मापने के बजाय प्रथम नमूना पूरा होने के बाद वास्तविक फिट-टेस्ट करना बेहतर है। दृश्य पुर्ज़ों के लिए, सतह की बनावट, रंग, सैंडब्लास्ट की समानता और स्वीकार्य दोष सीमा को भी सत्यापित करना चाहिए। प्रथम नमूना योग्य होने के बाद ही प्रक्रिया पैरामीटर लॉक किए जाते हैं; यदि बाद में उपकरण, सामग्री बैच या पोस्ट-प्रोसेसिंग सप्लाई चेन बदलनी हो, तो पुनः प्रथम-नमूना पुष्टि ट्रिगर की जानी चाहिए ताकि प्रक्रिया परिवर्तनों से होने वाले छिपे जोखिमों से बचा जा सके।
3. प्रक्रिया-आधारित यादृच्छिक जांच: स्थिर प्रतिशत से अधिक, जोखिम के आधार पर सैंपलिंग
बैच 3D प्रिंटिंग की निरीक्षण रणनीति पुर्ज़े के जोखिम के अनुसार तय होनी चाहिए। एक ही प्रिंट चैंबर, एक ही सामग्री और एक ही लेआउट वाले ऑर्डर के लिए, स्थान के वितरण के अनुसार सैंपल लिया जा सकता है, जैसे चैंबर के किनारे, केंद्र और विभिन्न ऊँचाइयों से नमूने लेकर तापीय क्षेत्र से होने वाले आयामी अंतर को देखा जाए। कई बैचों में डिलीवर होने वाले ऑर्डर के लिए, प्रत्येक बैच के पहले और अंतिम पुर्ज़े का रिकॉर्ड रखा जाना चाहिए और महत्वपूर्ण आयामों पर ट्रेंड विश्लेषण किया जाना चाहिए। यदि आयामी विचलन बैच-दर-बैच बढ़ता हुआ दिखे, तो यह संकेत है कि सामग्री परिसंचरण, उपकरण की स्थिति या पोस्ट-प्रोसेसिंग पैरामीटर में ड्रिफ्ट हो रहा है।
एक निश्चित प्रतिशत पर आधारित यादृच्छिक जांच भले ही सरल हो, लेकिन यह उच्च-जोखिम विशेषताओं को अनदेखा कर सकती है। ब्लूप्रिंट 3D जाँच बिंदुओं को कार्यात्मक जोखिम से जोड़ना पसंद करता है: छेद वाले पुर्ज़ों में छेदों की दूरी और व्यास प्राथमिकता होती है; लॉकिंग/क्लिप पुर्ज़ों में क्लिप की मोटाई और लोच; बड़े समतल पुर्ज़ों में वॉर्पेज और समतलता; और धातु पुर्ज़ों में ऊष्मा उपचार के बाद विकृति तथा मशीनिंग बेसलाइन। इस जोखिम-आधारित सैंपलिंग से निरीक्षण लागत में उल्लेखनीय वृद्धि किए बिना समस्या पहचान की दक्षता बढ़ाई जा सकती है।
4. पोस्ट-प्रोसेसिंग पुनः निरीक्षण: कई आयामी बदलाव प्रिंट के बाद होते हैं
3D प्रिंटिंग के बाद की प्रक्रियाएँ द्वितीयक आयामी परिवर्तन ला सकती हैं। SLA रेज़िन पुर्ज़े सफाई और UV पोस्ट-क्योरिंग के बाद आगे सिकुड़ सकते हैं; SLS नायलॉन रंगाई और नमी अवशोषण के बाद सूक्ष्म आयामी परिवर्तन दिखा सकता है; धातु मुद्रित पुर्ज़े तनाव-निवारण एनीलिंग, वायर कटिंग, सैंडब्लास्टिंग या मशीनिंग के बाद अपनी संदर्भ-सम्बन्धी स्थिति बदल सकते हैं। यदि केवल प्रिंट के बाद का आयाम मापा जाए, अंतिम डिलीवरी स्थिति न मापी जाए, तो असेंबली को प्रभावित करने वाला वास्तविक विचलन छूट सकता है।
पोस्ट-प्रोसेसिंग पुनः निरीक्षण को ग्राहक के उपयोग की स्थिति पर केंद्रित होना चाहिए। यदि पुर्ज़े में ताँबे का थ्रेडेड इंसर्ट लगाना हो, तो हॉट-इन्सर्ट या प्रेस-फिट के बाद छेद के आसपास विकृति की जाँच करें; यदि सतह पर पेंट करना हो, तो पेंट की परत की मोटाई का असेंबली गैप पर प्रभाव आंका जाना चाहिए; यदि ग्राइंडिंग/पॉलिशिंग करनी हो, तो यह सुनिश्चित करें कि संदर्भ सतह से अत्यधिक सामग्री न हटाई गई हो। ब्लूप्रिंट 3D पोस्ट-प्रोसेसिंग बैच, संचालन पैरामीटर और पुनः निरीक्षण परिणामों को डिलीवरी फ़ाइल में दर्ज करता है, ताकि ग्राहक पुनः ऑर्डर करते समय उसी सिद्ध, स्थिर योजना का उपयोग कर सके।
5. डेटा अभिलेखागार: गुणवत्ता समस्याओं को ढूँढने योग्य, समझाने योग्य और सुधारने योग्य बनाना
आयाम ट्रेसबिलिटी सिस्टम का अंतिम मूल्य समस्या की पहचान में है। एक पूर्ण रिकॉर्ड में कम से कम मॉडल संस्करण, ऑर्डर नंबर, सामग्री बैच, उपकरण संख्या, प्रक्रिया पैरामीटर, लेआउट स्थिति, पोस्ट-प्रोसेसिंग विधि, निरीक्षक, मापन उपकरण और महत्वपूर्ण आयामों के परिणाम शामिल होने चाहिए। जब ग्राहक असेंबली में समस्या की शिकायत करता है, तो निर्माण पक्ष जल्दी से तय कर सकता है कि यह एकल यादृच्छिक त्रुटि है, पूरे बैच का ड्रिफ्ट है, या डिज़ाइन सहनशीलता स्वयं बहुत सख्त है। डेटा के बिना, संवाद केवल व्यक्तिपरक निर्णय तक सीमित रहता है; डेटा के साथ, दोनों पक्ष तथ्यों के आधार पर डिज़ाइन या प्रक्रिया को समायोजित कर सकते हैं।
डिजिटल रिकॉर्ड मूल्य निर्धारण और डिलीवरी समय के आकलन को भी बेहतर बनाते हैं। यदि किसी संरचना में इतिहास में रीवर्क दर अधिक रही हो, तो कोटेशन चरण में ही जोखिम बताया जाना चाहिए और निरीक्षण या बाद की मशीनिंग लागत के लिए स्थान रखा जाना चाहिए; यदि किसी सामग्री ने विशेष आयामी सीमा में स्थिर प्रदर्शन दिखाया हो, तो उसे अनुशंसित विकल्प के रूप में सुझाया जा सकता है। ब्लूप्रिंट 3D गुणवत्ता डेटा को आंतरिक दस्तावेज़ के बजाय सेवा प्रक्रिया का हिस्सा मानता है। ग्राहक को केवल पुर्ज़े नहीं, बल्कि निरंतर बेहतर होती निर्माण-प्रक्रिया का अनुभव भी मिलता है।
निष्कर्ष
3D मुद्रण बैच डिलीवरी के लिए आयाम ट्रेसबिलिटी सिस्टम की शुरुआत महत्वपूर्ण आयामों की परिभाषा से होनी चाहिए, फिर प्रथम-नमूना निरीक्षण द्वारा प्रक्रिया विंडो को लॉक करना चाहिए, और उसके बाद जोखिम-आधारित यादृच्छिक जांच तथा पोस्ट-प्रोसेसिंग पुनः निरीक्षण से प्रक्रिया ड्रिफ्ट को नियंत्रित करना चाहिए। ब्लूप्रिंट 3D डेटा-आधारित गुणवत्ता प्रबंधन के माध्यम से डिज़ाइन, निर्माण और डिलीवरी को जोड़ता है, ताकि हर पुनः-ऑर्डर एक सत्यापित रिकॉर्ड पर आधारित हो।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।