
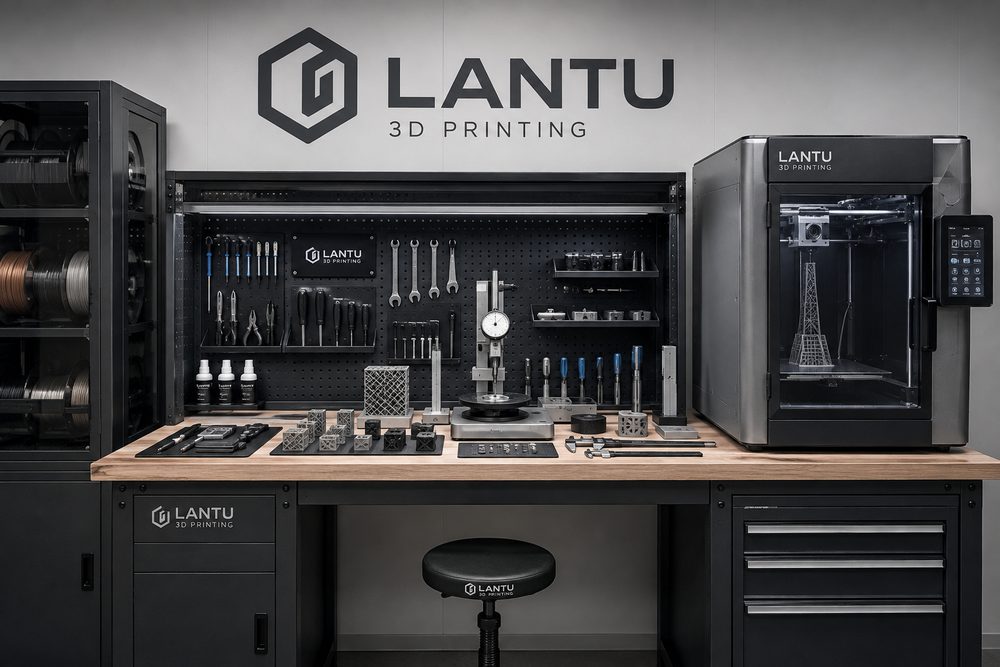
Inleiding: onderhoud bepaalt printstabiliteit en levertijd
Bij 3D-printdiensten heeft de conditie van de apparatuur direct invloed op maatnauwkeurigheid, oppervlaktekwaliteit en doorlooptijd. Veel afwijkingen komen niet voort uit het model zelf, maar uit vervuiling in het optische pad, een ontspoorde verhouding bij poederterugwinning, afwijkingen in het nivelleren van het platform, slijtage van de nozzle of schommelingen in temperatuur en luchtvochtigheid. Voor de klant is onderhoud dus geen interne werkplaatskwestie, maar onderdeel van leverbetrouwbaarheid; voor de dienstverlener moeten onderhoudsgegevens gekoppeld worden aan offertes, planning en inspectierapporten, zodat een traceerbare productiekring ontstaat.
1. Van storingsherstel naar preventief onderhoud
De traditionele aanpak is pas stoppen en repareren wanneer een machine een alarm geeft, maar dat veroorzaakt onderbrekingen in de planning en schommelingen in de kwaliteit van batches. Effectiever is het om een preventief onderhoudsplan op te zetten op basis van printuren, materiaalbatches en de levensduur van kritieke onderdelen. FDM-apparatuur moet regelmatig worden gecontroleerd op nozzleslijtage, aandrijftandwielen, vlakheid van het verwarmde bed en temperatuur in de bouwkamer; SLA-apparatuur op de folie van de harsbak, gelijkmatigheid van laser of projector, en hechting op het bouwplatform; SLS-systemen op vochtgehalte van het poeder, kwaliteit van het zeven, de spreid- of rakelbladen en een consistente temperatuur van het vlak.
2. Meet kritieke parameters kwantitatief
Onderhoud mag niet alleen als “gecontroleerd” worden genoteerd; er zijn meetbare registraties nodig. Denk aan het cumulatieve gebruik van de nozzle, de afwijking van de negenpuntsnivellering van het platform, de vervangingscyclus van harsfilters, de mengverhouding tussen nieuw en gebruikt poeder, de temperatuurcurve van de bouwkamer, het zuurstofgehalte en de kalibratiewaarde van het laservermogen. Voor onderdelen met strenge maateisen is het verstandig om wekelijks een standaard testblok te printen en de afwijking in X-, Y- en Z-richting vast te leggen. Als de afwijking boven de vooraf ingestelde drempel komt, bijvoorbeeld ±0,2 mm of de helft van wat de klanttekening toelaat, moet dezelfde ordergroep worden gepauzeerd en de machine opnieuw worden gecontroleerd.
3. Koppel onderhoud aan offerte en planning
Onderhoud beïnvloedt de werkelijke capaciteit van de apparatuur. Blueprint3D benadrukt in projectmanagement dat onderhoudsvensters onderdeel moeten zijn van het leveringsplan, in plaats van ad hoc productietijd op te slokken. Voor spoedorders verdient apparatuur de voorkeur die recent is gekalibreerd en waarvan het materiaalpad stabiel is; voor kleine series moet worden vermeden dat productie over meerdere machines wordt verdeeld, om kleurverschil, textuurverschil en afwijkende maatreferenties te voorkomen; voor herhaalopdrachten is het ideaal om hetzelfde procespakket, dezelfde oriëntatie en een vergelijkbare machineconditie te gebruiken.
4. Fouttracering verbetert de communicatie met de klant
Wanneer een onderdeel kromtrekt, zichtbare laaglijnen heeft, onvoldoende is gesinterd, sporen van supports vertoont of maatdrift laat zien, helpen onderhoudsregistraties om de oorzaak snel te vinden. Ingenieurs kunnen modelstructuur, materiaalbatch, machine-logboeken en nabewerkingsregistraties naast elkaar leggen en bepalen of het gaat om een ontwerpprobleem, een procesparameterprobleem of een afwijking in de machineconditie. Zo krijgt de klant niet alleen te horen dat het “opnieuw geprint” wordt, maar ook een duidelijke oorzaakanalyse en concrete verbeteradviezen.
Conclusie
Stabiele levering komt voort uit een beheersbaar machinesysteem. Blueprint3D ziet onderhoud van apparatuur als een schakel in levercapaciteit over de volledige levenscyclus. Door preventief onderhoud, kwantitatieve registratie en koppeling met de planning te combineren, worden herwerkpercentages verlaagd en neemt de voorspelbaarheid van klantprojecten toe.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.