
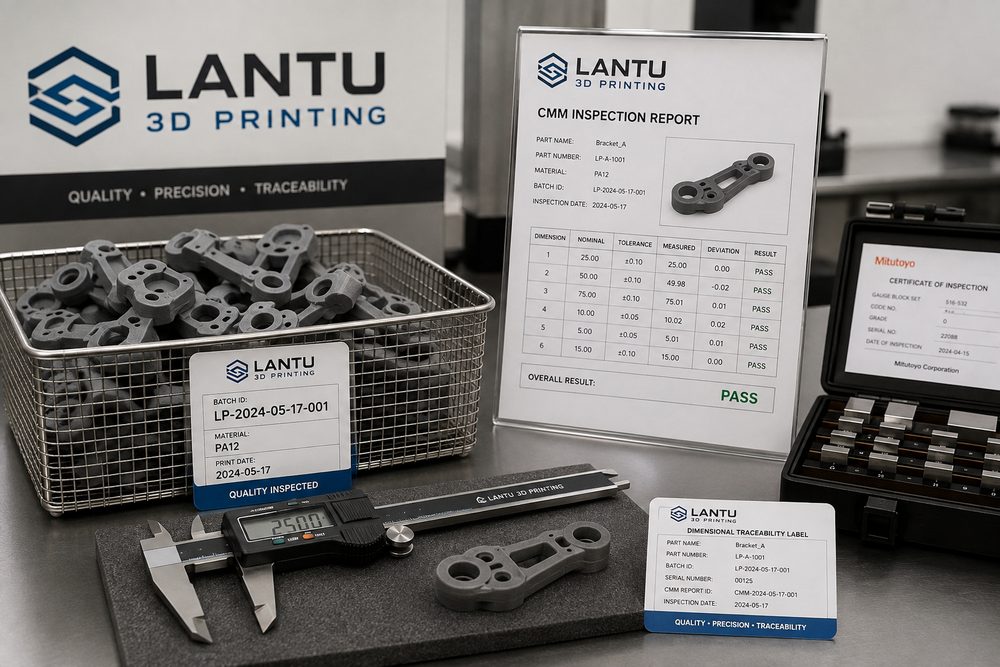
Introduction : un échec de livraison en série n’est souvent pas un « échec d’impression », mais un manque de précision dans les standards
Dans les projets d’impression 3D en entreprise, le fait d’obtenir une pièce conforme à l’état de prototype ne garantit pas une livraison en série sans accroc. Ce qui fait réellement grimper les coûts de communication, ce sont souvent des dimensions critiques non définies à l’avance, des méthodes de mesure incohérentes, des variations dimensionnelles après post-traitement qui ne sont pas recontrôlées, ou encore l’impossibilité d’identifier à quel stade un problème est apparu. Le client, lui, ne regarde que si la pièce s’assemble, si l’aspect est homogène et si la livraison est à l’heure ; de son côté, l’atelier doit gérer les versions du modèle, les paramètres machine, les lots de matière, l’orientation d’impression, les lots de post-traitement et les enregistrements de contrôle. Sans système de traçabilité dimensionnelle, dès qu’une petite partie de la série est non conforme, il faut tout reprendre pièce par pièce, ce qui fait perdre du temps et affaiblit la confiance du client.
Chez Bluprint 3D, l’impression 3D est considérée comme une plateforme de réalisation sur tout le cycle de vie, du plan jusqu’à la pièce physique. La gestion de la qualité n’est donc pas une étape finale, mais un processus intégré dès la revue de conception. Pour les commandes en série, un système de traçabilité dimensionnelle doit au minimum couvrir six étapes : identification des dimensions clés, contrôle du premier article, échantillonnage en cours de process, recontrôle après post-traitement, traitement des anomalies et archivage des données. L’objectif n’est pas de mesurer toutes les dimensions, mais de maîtriser, avec des ressources limitées, les points de risque qui ont le plus d’impact sur l’assemblage et l’usage.
1. Identification des dimensions clés : définir d’abord les zones qui doivent impérativement être conformes
Les pièces imprimées en 3D intègrent souvent des surfaces libres, des parois minces, des perçages, des clips, des inserts filetés et des références d’assemblage. Toutes les dimensions n’ont pas la même importance. Avant la production en série, il faut valider avec le client les caractéristiques qualité critiques : entraxe des trous, surfaces de tolérance de montage, références de positionnement, jeux d’assemblage, dimensions maximales hors tout et sections soumises à l’effort. Selon les procédés FDM, SLA, SLS ou SLM, les sources de risque dimensionnel diffèrent également : le FDM est sensible aux strates et au retrait thermique ; le SLA nécessite de surveiller le retrait lors du post-durcissement ; le SLS doit tenir compte du champ thermique et de l’état de la poudre ; le SLM métal doit intégrer les contraintes résiduelles, le traitement thermique et les surépaisseurs d’usinage.
Chez Bluprint 3D, les dimensions clés sont généralement numérotées sur le plan ou dans la fiche de contrôle, puis liées à la version du modèle. Si le client ne fournit qu’un fichier STL sans plan 2D, un référentiel de contrôle simplifié est établi pendant l’échange projet, par exemple : planéité de la face A, entraxe du trou B, largeur de la rainure C, épaisseur du clip D. Ainsi, le devis, la planification et le contrôle s’appuient tous sur la même base, ce qui évite les écarts de perception entre « conforme pour l’atelier » et « non assemblable chez le client ».
2. Contrôle du premier article : valider la fenêtre de procédé avec la première pièce, pas seulement l’aspect
Le contrôle du premier article sert à confirmer que la combinaison matière-machine-implantation-post-traitement peut répondre aux exigences de la commande. Le premier article ne doit pas être vérifié uniquement sur l’intégrité visuelle ; il faut aussi mesurer les dimensions critiques et enregistrer le sens des écarts. Si le diamètre des trous est systématiquement inférieur de 0,15 mm, il faut peut-être ajuster la compensation du modèle ou la stratégie d’usinage complémentaire. Si la dimension d’un grand côté se rétracte plus que prévu, il faut évaluer l’orientation de la pièce, le rythme de refroidissement ou le lot de matière. Le dossier du premier article doit inclure l’identifiant de la machine, le numéro de lot matière, l’épaisseur de couche, l’orientation d’impression, le mode de post-traitement, l’outil de mesure et le moment de mesure.
Dans les projets réels de Bluprint 3D, le contrôle du premier article détermine souvent le passage à la production en série. Pour les pièces d’assemblage, il est recommandé de réaliser un montage d’essai après le premier article, et non de se limiter à une mesure isolée. Pour les pièces d’aspect, il faut vérifier en même temps la texture de surface, la couleur, l’homogénéité du sablage et la plage de défauts acceptable. Une fois le premier article validé, les paramètres de procédé sont verrouillés ; si une machine, un lot de matière ou un maillon de post-traitement doit être remplacé, un nouveau premier article doit être déclenché afin d’éviter les risques cachés liés aux changements de process.
3. Échantillonnage en cours de process : échantillonner selon le risque, pas selon un pourcentage arbitraire
La stratégie d’échantillonnage pour une production additive en série doit dépendre du niveau de risque de la pièce. Pour une même chambre d’impression, une même matière et une même implantation, l’échantillonnage peut se faire selon la position : bords de chambre, centre, différentes hauteurs, afin d’observer les écarts dimensionnels liés au champ thermique. Pour les commandes livrées en plusieurs lots, il est conseillé de conserver les enregistrements des premières et dernières pièces de chaque lot, puis d’analyser les tendances sur les dimensions critiques. Si l’écart augmente lot après lot, cela peut indiquer une dérive du recyclage matière, de l’état machine ou des paramètres de post-traitement.
Un taux d’échantillonnage fixe est simple, mais il passe facilement à côté des caractéristiques les plus risquées. Bluprint 3D préfère relier les points de contrôle au risque fonctionnel : pour une pièce à perçages, on mesure en priorité l’entraxe et le diamètre ; pour une pièce à clips, on vérifie surtout l’épaisseur et la flexibilité du clip ; pour une grande surface plane, on surveille le voile et la planéité ; pour une pièce métallique, on contrôle la déformation après traitement thermique et les références d’usinage. Grâce à cet échantillonnage orienté risque, l’entreprise améliore la détection des anomalies sans augmenter fortement les coûts de contrôle.
4. Recontrôle après post-traitement : de nombreux changements dimensionnels apparaissent après l’impression
Le post-traitement en impression 3D provoque souvent des variations dimensionnelles secondaires. Une pièce SLA en résine peut continuer à se rétracter après le nettoyage et le post-durcissement UV ; une pièce SLS en nylon peut subir de légères variations après teinture ou absorption d’humidité ; une pièce métallique imprimée peut voir ses références évoluer après recuit de détente, découpe par fil, sablage ou usinage. Si l’on ne mesure que la pièce juste après impression, sans vérifier son état final de livraison, on risque de manquer l’écart réel qui affecte l’assemblage.
Le recontrôle après post-traitement doit se concentrer sur l’état d’usage du client. Si la pièce doit recevoir un insert cuivre, il faut vérifier la déformation autour du trou après pose à chaud ou pressage ; si une peinture est prévue, il faut évaluer l’impact de l’épaisseur du film sur le jeu d’assemblage ; si un polissage ou un ponçage est requis, il faut s’assurer que la surface de référence n’a pas été trop enlevée. Bluprint 3D enregistre le lot de post-traitement, les paramètres opératoires et les résultats de recontrôle dans le dossier de livraison afin de faciliter la réutilisation d’une solution validée lors des commandes suivantes.
5. Archivage des données : rendre les problèmes qualité localisables, explicables et améliorables
La valeur finale d’un système de traçabilité dimensionnelle réside dans la capacité à localiser un problème. Un enregistrement complet doit au minimum contenir : la version du modèle, le numéro de commande, le lot matière, l’identifiant machine, les paramètres de procédé, la position dans l’implantation, le mode de post-traitement, l’opérateur de contrôle, l’outil de mesure et les résultats des dimensions critiques. Lorsque le client signale un défaut d’assemblage, l’atelier peut rapidement déterminer s’il s’agit d’un cas isolé, d’une dérive de lot ou d’une tolérance de conception trop serrée. Sans données, l’échange reste subjectif ; avec des données, les deux parties peuvent ajuster la conception ou le procédé sur la base de faits.
Les enregistrements numériques peuvent aussi nourrir l’estimation des prix et des délais. Si une famille de pièces présente historiquement un taux de reprise élevé, le devis doit signaler ce risque et réserver un coût pour le contrôle ou la finition supplémentaire ; si une matière est stable dans une certaine plage dimensionnelle, elle peut être recommandée en priorité. Bluprint 3D considère les données qualité comme une partie intégrante du service, et non comme un simple document interne. Le client ne reçoit pas seulement une pièce, mais aussi une expérience de fabrication qui s’améliore dans le temps.
Conclusion
Le système de traçabilité dimensionnelle pour les livraisons en série en impression 3D doit commencer par la définition des dimensions clés, puis verrouiller la fenêtre de procédé grâce au contrôle du premier article, avant de maîtriser les dérives de process par échantillonnage orienté risque et recontrôle après post-traitement. Bluprint 3D relie conception, fabrication et livraison par une gestion qualité fondée sur les données, afin que chaque nouvelle commande repose sur des enregistrements vérifiables.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.