
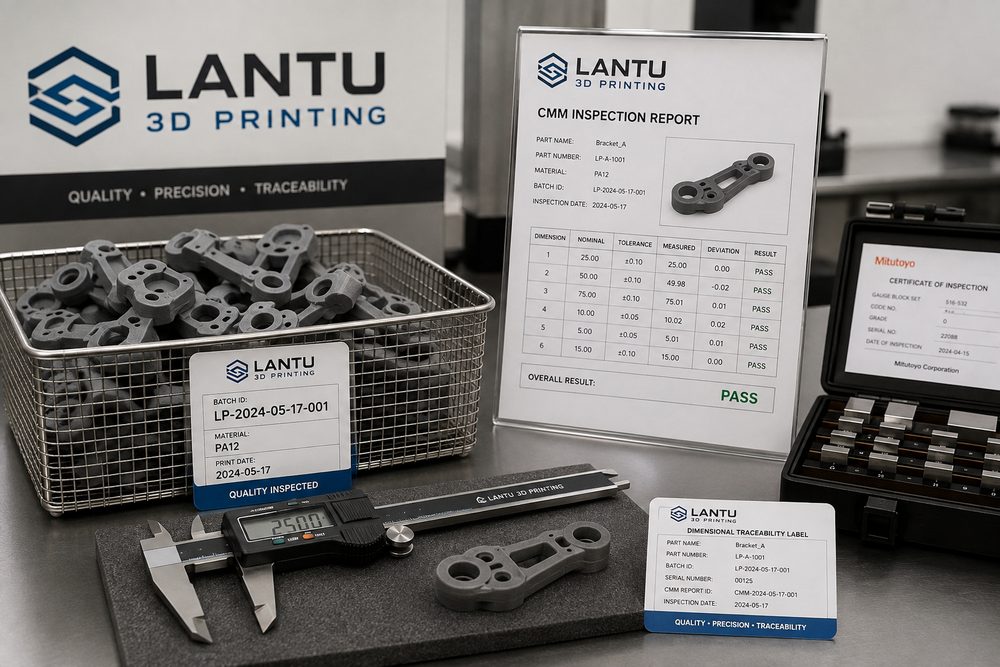
مقدمة: فشل التسليم بالجملة غالبًا ليس «فشلًا في الطباعة»، بل فقدانًا للمعيار
في مشاريع الطباعة ثلاثية الأبعاد داخل الشركات، فإن نجاح تكوين العينة لا يعني بالضرورة أن التسليم بالجملة سيمضي بسلاسة. وغالبًا ما ترتفع تكاليف التواصل بسبب عدم تعريف الأبعاد الحرجة مسبقًا، وعدم توحيد طرق القياس، وعدم إعادة فحص تغيّر الأبعاد بعد المعالجة اللاحقة، ثم عدم القدرة على تحديد مرحلة المسؤولية عند ظهور المشكلة. ما يراه العميل هو: هل القطعة قابلة للتركيب؟ هل المظهر متسق؟ هل تم التسليم في الوقت المحدد؟ أما جهة التصنيع فعليها إدارة نسخة النموذج، ومعلمات الجهاز، ودفعة المادة، واتجاه الطباعة، ودفعة المعالجة اللاحقة، وسجلات الفحص. وعند غياب نظام تتبّع الأبعاد، إذا ظهرت حالات عدم مطابقة في عدد قليل من القطع داخل الدفعة، فلن يكون أمام الفريق سوى الفحص قطعةً قطعة، وهو ما يهدر الوقت ويؤثر في ثقة العميل.
وتتعامل بلوبرنت 3D مع الطباعة ثلاثية الأبعاد بوصفها منصة تنفيذ كاملة تمتد من التصميم إلى التسليم الفعلي، لذلك لا تُعتبر إدارة الجودة فيها خطوة أخيرة، بل عنصرًا مدمجًا في العملية منذ مراجعة التصميم. وفي الطلبات الجماعية، يجب أن يغطي نظام تتبّع الأبعاد على الأقل ستة أجزاء: تحديد الأبعاد الحرجة، وفحص القطعة الأولى، والفحص العيّني أثناء العملية، وإعادة الفحص بعد المعالجة اللاحقة، والتعامل مع الحالات غير الطبيعية، وأرشفة البيانات. والهدف ليس قياس كل الأبعاد، بل التحكم في نقاط الخطر الأكثر تأثيرًا في التجميع والاستخدام ضمن موارد فحص محدودة.
أولًا: تحديد الأبعاد الحرجة — عرّف مسبقًا ما يجب أن يكون مطابقًا
قد تحتوي قطع الطباعة ثلاثية الأبعاد على أسطح حرة، وجدران رقيقة، ومواضع ثقوب، ومشابك، وإدخالات ملولبة، ومراجع تجميع. وليست كل الأبعاد ذات أهمية متساوية. وقبل بدء الإنتاج بالجملة، ينبغي الاتفاق مع العميل على الخصائص الحرجة للجودة، مثل تباعد الثقوب، وأسطح التوافق ضمن التسامح، ومراجع التموضع، وخلوص التجميع، والحد الأقصى للأبعاد الخارجية، والمقاطع المعرضة للإجهاد. وبالنسبة لعمليات FDM وSLA وSLS وSLM، تختلف أيضًا مصادر الخطر: فـFDM يتأثر بخطوط الطبقات والانكماش الحراري؛ وSLA يحتاج إلى الانتباه إلى انكماش المعالجة اللاحقة بالضوء؛ وSLS يتأثر بالحقل الحراري وحالة المسحوق؛ أما SLM المعدني فيتطلب مراعاة الإجهادات المتبقية، والمعالجة الحرارية، وهامش التشغيل الآلي.
وعادةً ما تقوم بلوبرنت 3D بترقيم الأبعاد الحرجة داخل الرسم أو قائمة الفحص وربطها بإصدار النموذج. وإذا لم يوفّر العميل سوى ملف STL من دون رسم ثنائي الأبعاد، فسيتم إنشاء مرجع فحص مبسّط أثناء التواصل، مثل مستوى A، والمسافة بين مركزي الفتحتين B، وعرض الأخدود C، وسمك المشبك D. وبهذه الطريقة، تتمحور عروض الأسعار، والتخطيط، والفحص حول مجموعة معيارية واحدة، مما يتجنب الفجوة بين «ما تعتبره جهة التصنيع مقبولًا» و«ما يراه العميل غير صالح عند التجميع».
ثانيًا: فحص القطعة الأولى — اختبر نافذة العملية، لا المظهر فقط
الغاية من فحص القطعة الأولى هي التأكد من أن مزيج المادة الحالية، والجهاز، وترتيب الطباعة، والمعالجة اللاحقة قادر على تلبية متطلبات الطلب. ولا ينبغي أن يقتصر فحص القطعة الأولى على اكتمال المظهر، بل يجب قياس الأبعاد الحرجة وتسجيل اتجاه الانحراف. فإذا كان قطر الثقوب أصغر بشكل عام بمقدار 0.15 مم، فقد يلزم تعديل تعويض النموذج أو استراتيجية التشغيل اللاحق؛ وإذا تجاوز انكماش البعد الطولي المتوقع، فقد يلزم تقييم اتجاه الوضع، أو إيقاع التبريد، أو دفعة المادة. ويجب أن يتضمن سجل القطعة الأولى رقم الجهاز، ورقم دفعة المادة، وسمك الطبقة، واتجاه الطباعة، وطريقة المعالجة اللاحقة، وأداة القياس، ووقت القياس.
وفي المشاريع الفعلية لدى بلوبرنت 3D، غالبًا ما يحدد فحص القطعة الأولى ما إذا كان الإنتاج سيدخل مرحلة التصنيع بالجملة. وبالنسبة للقطع التجميعية، يُنصح بعد الانتهاء من القطعة الأولى بإجراء تجربة تركيب فعلية، وليس الاكتفاء بالقياس المنفصل. أما في القطع ذات المتطلبات الجمالية، فيجب التحقق أيضًا من نسيج السطح، واللون، وتجانس السفع الرملي، ونطاق العيوب المقبولة. وبعد اعتماد القطعة الأولى، تُقفل معلمات العملية؛ وإذا اقتضى الأمر لاحقًا تغيير الجهاز أو دفعة المادة أو سلسلة توريد المعالجة اللاحقة، فينبغي إعادة تفعيل اعتماد القطعة الأولى لتجنب المخاطر الخفية الناتجة عن التغييرات أثناء العملية.
ثالثًا: الفحص العيّني أثناء العملية — اختر وفق مستوى الخطر، لا وفق نسبة ثابتة شكلية
يجب أن تُبنى استراتيجية الفحص العيّني في الطباعة ثلاثية الأبعاد بالجملة على مستوى خطر القطعة. ففي الطلبات التي تستخدم نفس حجرة الطباعة، ونفس المادة، ونفس الترتيب، يمكن أخذ عينات بحسب التوزيع المكاني، مثل العينات من حواف الحجرة، ومن المركز، ومن ارتفاعات مختلفة، لملاحظة فروق الأبعاد الناتجة عن الحقل الحراري. أما في الطلبات متعددة الدفعات، فينبغي الاحتفاظ بسجلات القطعة الأولى والأخيرة لكل دفعة، مع إجراء تحليل لاتجاهات الأبعاد الحرجة. وإذا لوحظ اتساع الانحراف تدريجيًا بين الدفعات، فذلك يشير إلى احتمال حدوث انجراف في تدوير المادة، أو حالة الجهاز، أو معلمات المعالجة اللاحقة.
ورغم أن النسبة الثابتة للفحص العيّني تبدو بسيطة، فإنها قد تغفل السمات عالية المخاطر. وتميل بلوبرنت 3D إلى ربط نقاط الفحص بالخطر الوظيفي: فالأجزاء ذات الثقوب تركّز على قياس المسافة بين الثقوب وقطرها؛ والأجزاء القابلة للالتقاط أو الإطباق تركّز على سماكة المشبك ومرونته؛ والأجزاء ذات الأسطح الكبيرة تركز على الالتواء والاستواء؛ والأجزاء المعدنية تركز على التشوه بعد المعالجة الحرارية وعلى مراجع التشغيل الآلي. ومن خلال الفحص المبني على المخاطر، يمكن للشركة رفع كفاءة اكتشاف المشكلات من دون زيادة كبيرة في تكلفة الفحص.
رابعًا: إعادة الفحص بعد المعالجة اللاحقة — كثير من تغيرات الأبعاد تحدث بعد الطباعة
تؤدي المعالجة اللاحقة في الطباعة ثلاثية الأبعاد إلى تغيرات ثانوية في الأبعاد. فقد تستمر أجزاء الراتنج المطبوعة بتقنية SLA في الانكماش بعد الغسل والمعالجة بالأشعة فوق البنفسجية؛ وقد تتغير أبعاد أجزاء النايلون المطبوعة بتقنية SLS بشكل طفيف بعد الصباغة وامتصاص الرطوبة؛ كما أن القطع المعدنية المطبوعة بتقنية SLM قد تتغير مرجعياتها بعد إزالة الإجهاد، أو القطع بالسلك، أو السفع الرملي، أو التشغيل الآلي. وإذا جرى قياس القطعة بعد خروجها من الجهاز فقط، من دون قياس حالتها النهائية عند التسليم، فقد تُفوت الانحرافات التي تؤثر فعليًا في التجميع.
وينبغي أن يركّز إعادة الفحص بعد المعالجة اللاحقة على حالة الاستخدام لدى العميل. فإذا كانت القطعة ستستقبل صواميل نحاسية مدخلة حراريًا، فيجب التحقق من التشوه حول الفتحة بعد التثبيت الحراري أو الكبس. وإذا كان السطح سيُدهَن، فيجب تقييم تأثير سماكة طبقة الطلاء في خلوص التجميع. وإذا كانت هناك عملية صقل أو تلميع، فيجب التأكد من عدم إزالة المواد من الأسطح المرجعية بشكل مفرط. وتقوم بلوبرنت 3D بتسجيل دفعة المعالجة اللاحقة، ومعلمات التشغيل، ونتائج إعادة الفحص ضمن ملف التسليم، بحيث يمكن للعميل في عمليات الشراء اللاحقة الاستفادة من الحلول الناضجة نفسها.
خامسًا: أرشفة البيانات — اجعل مشكلة الجودة قابلة للتحديد، والتفسير، والتحسين
تكمن القيمة النهائية لنظام تتبّع الأبعاد في تحديد المشكلة. ويجب أن يشتمل السجل الكامل على الأقل على نسخة النموذج، ورقم الطلب، ودفعة المادة، ورقم الجهاز، ومعلمات العملية، وموقع الترتيب، وطريقة المعالجة اللاحقة، واسم موظف الفحص، وأداة القياس، ونتائج الأبعاد الحرجة. وعندما يبلّغ العميل عن خلل في التجميع، يستطيع فريق التصنيع بسرعة تحديد ما إذا كانت الحالة تخص قطعة منفردة، أو انجرافًا في الدفعة بأكملها، أو ضيقًا مفرطًا في سماحات التصميم نفسها. ومن دون بيانات، يبقى التواصل عند مستوى الحكم الذاتي؛ أما مع البيانات، فيمكن للطرفين تعديل التصميم أو العملية استنادًا إلى الحقائق.
كما يمكن للسجلات الرقمية أن تغذي أيضًا تقدير الأسعار والمهل الزمنية. فإذا كانت البنية من نوع معين قد سجلت تاريخيًا معدل إعادة عمل مرتفعًا، فيجب التنبيه إلى المخاطر وإدراج تكلفة إضافية للفحص أو التشغيل اللاحق عند التسعير. وإذا كانت مادة معينة تُظهر استقرارًا جيدًا ضمن نطاق أبعاد محدد، فيمكن اعتمادها كخيار موصى به. وتعتبر بلوبرنت 3D بيانات الجودة جزءًا من خدمة التشغيل، لا مجرد ملف داخلي. فالعميل لا يحصل على قطعة فقط، بل على خبرة تصنيع قابلة للتحسين المستمر.
الخلاصة
ينبغي أن يبدأ نظام تتبّع الأبعاد في التسليمات الجماعية للطباعة ثلاثية الأبعاد من تعريف الأبعاد الحرجة، ثم تثبيت نافذة العملية عبر فحص القطعة الأولى، ثم التحكم في انجراف العملية عبر الفحص العيّني المبني على المخاطر وإعادة الفحص بعد المعالجة اللاحقة. وتربط بلوبرنت 3D عبر إدارة الجودة الرقمية بين التصميم والتصنيع والتسليم، بحيث يعتمد كل طلب متكرر على سجلات قابلة للتحقق.
أرسل نموذجاً أو رسمة أو صورة أو ملاحظات مكتوبة. سيقوم المهندسون بمراجعة المادة والعملية والتشطيب والتسليم بناءً على الاستخدام الفعلي.