
Введение: провал серийной поставки обычно связан не с «неудачной печатью», а с потерей стандарта
В корпоративных проектах 3D-печати то, что образец удалось получить, еще не означает, что серийная поставка пройдет без проблем. На практике рост затрат на коммуникацию чаще всего вызывают не определенные заранее ключевые размеры, несогласованные методы измерения, отсутствие повторной проверки размеров после постобработки и невозможность понять, на каком этапе возникла проблема. Клиент видит лишь то, собирается ли деталь, совпадает ли внешний вид и соблюдаются ли сроки поставки; а производству необходимо управлять версиями модели, параметрами оборудования, партиями материала, ориентацией печати, партиями постобработки и журналами контроля. Если система отслеживания размеров отсутствует, то при появлении небольшого числа несоответствующих деталей в партии приходится проверять каждую по отдельности — это и долго, и подрывает доверие клиента.
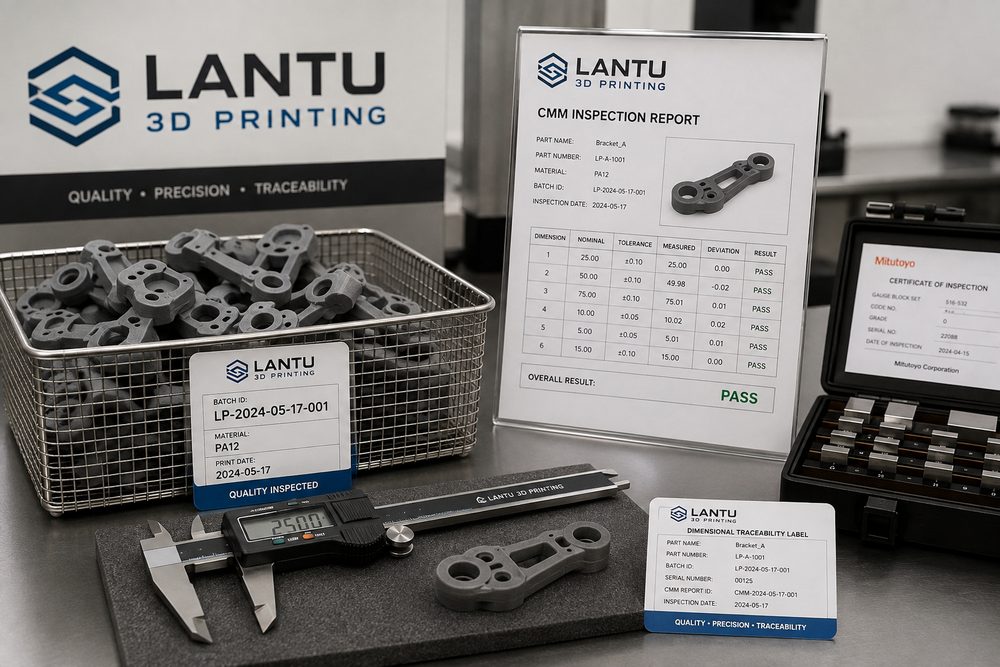
Ланьтуй Саньвэй рассматривает 3D-печать как платформу полного жизненного цикла — от проектного макета до физической поставки, поэтому управление качеством не является финальной проверкой, а встраивается в процесс уже на этапе анализа конструкции. Для серийных заказов система отслеживания размеров должна как минимум охватывать шесть этапов: определение ключевых размеров, проверку первой детали, выборочный контроль в процессе, повторную проверку после постобработки, реагирование на отклонения и архивирование данных. Ее цель — не измерить абсолютно все размеры, а с помощью ограниченных ресурсов контроля закрыть те риски, которые сильнее всего влияют на сборку и эксплуатацию.
1. Определение ключевых размеров: сначала фиксируем, что должно быть обязательно в допуске
Детали, изготовленные на 3D-принтере, часто включают свободные поверхности, тонкие стенки, отверстия, защелки, резьбовые вставки и базовые поверхности для сборки. Не все размеры одинаково важны. Перед запуском серийного производства следует согласовать с клиентом ключевые характеристики качества, например межосевое расстояние, посадочные поверхности с допуском, базу позиционирования, сборочный зазор, максимальные габариты и несущие сечения. Для разных технологий — FDM, SLA, SLS, SLM — источники риска тоже различаются: для FDM типичны влияние послойности и термоусадки; для SLA важно учитывать усадку после отверждения смолы; для SLS — тепловое поле и состояние порошка; для металлической SLM — остаточные напряжения, термообработка и припуск на мехобработку.
На практике Ланьтуй Саньвэй обычно обозначает ключевые размеры на чертеже или в контрольном листе и связывает их с версией модели. Если у клиента есть только STL-файл без 2D-чертежа, то в ходе согласования проекта создаются упрощенные контрольные базы, например плоскость A, межцентровое расстояние отверстий B, ширина паза C, толщина защелки D. Так последующие расчет стоимости, планирование производства и контроль опираются на единую систему критериев, что позволяет избежать расхождения между мнением производства о соответствии и фактическими проблемами при сборке у клиента.
2. Проверка первой детали: подтверждаем технологическое окно по первой детали, а не только по внешнему виду
Смысл проверки первой детали — убедиться, что текущая комбинация материала, оборудования, раскладки и постобработки действительно отвечает требованиям заказа. Первую деталь нельзя оценивать только по внешней целостности: необходимо измерить ключевые размеры и зафиксировать направление отклонения. Если диаметр отверстия стабильно меньше на 0,15 мм, возможно, требуется скорректировать компенсацию в модели или стратегию последующей обработки; если длинный размер дает усадку больше ожидаемой, нужно оценить ориентацию на платформе, темп охлаждения или партию материала. В протоколе первой детали должны быть указаны номер оборудования, номер партии материала, толщина слоя, ориентация печати, метод постобработки, измерительный инструмент и время измерения.
В реальных проектах Ланьтуй Саньвэй именно проверка первой детали часто определяет, можно ли переходить к серийному запуску. Для сборочных изделий рекомендуется после изготовления первой детали проводить фактическую примерку, а не ограничиваться только измерениями. Для изделий с внешним видом важно также подтвердить текстуру поверхности, цвет, равномерность пескоструйной обработки и допустимый диапазон дефектов. После того как первая деталь признана годной, технологические параметры фиксируются; если затем потребуется заменить оборудование, партию материала или цепочку постобработки, процедуру подтверждения первой детали следует повторить, чтобы исключить скрытые риски, возникающие из-за изменений в процессе.
3. Выборочный контроль в процессе: отбираем по риску, а не соблюдаем формальную фиксированную долю
Стратегия выборочного контроля для серийной 3D-печати должна определяться риском самой детали. Для заказа, напечатанного в одной камере, из одного материала и с одной раскладкой, образцы можно отбирать по положению: по краям камеры, в центре и на разных высотах, чтобы оценить влияние теплового поля на размерные различия. Для заказов, поставляемых несколькими партиями, следует сохранять записи по первой и последней детали каждой партии и анализировать тренд ключевых размеров. Если отклонение размеров постепенно растет от партии к партии, это означает, что могли измениться циркуляция материала, состояние оборудования или параметры постобработки.
Фиксированный процент отбора образцов, хотя и прост, легко упускает высокорисковые признаки. Ланьтуй Саньвэй предпочитает связывать точки контроля с функциональными рисками: для деталей с отверстиями в первую очередь измеряются межосевое расстояние и диаметр; для деталей с защелками — толщина и упругость защелки; для крупногабаритных плоскостных деталей — коробление и плоскостность; для металлических деталей — деформации после термообработки и базирование при мехобработке. Такой риск-ориентированный отбор позволяет без заметного роста затрат на контроль повысить вероятность раннего обнаружения проблем.
4. Повторная проверка после постобработки: многие размерные изменения происходят уже после печати
Постобработка 3D-печатных изделий вызывает вторичные размерные изменения. Смоляные детали SLA после промывки и УФ-отверждения могут продолжить усаживаться; нейлоновые изделия SLS после окрашивания и впитывания влаги могут немного измениться по размерам; металлические детали после снятия напряжений, электроэрозионной резки, пескоструйной обработки или мехобработки могут изменить базовые соотношения. Если измерять только размер после снятия с принтера, но не проверять конечное состояние поставки, можно пропустить именно то отклонение, которое реально влияет на сборку.
Повторная проверка после постобработки должна быть сосредоточена на состоянии, в котором изделие будет использоваться клиентом. Если в деталь устанавливаются термозакладные гайки, после горячей посадки или запрессовки нужно проверить деформацию вокруг отверстия; если поверхность будет окрашиваться, следует учитывать влияние толщины лакокрасочного слоя на монтажный зазор; если выполняется шлифовка и полировка, необходимо убедиться, что базовая поверхность не была чрезмерно снята. Ланьтуй Саньвэй включает в архив поставки партию постобработки, операционные параметры и результаты повторной проверки, чтобы клиент при повторном заказе мог использовать уже отработанное решение.
5. Архивирование данных: делаем проблему качества локализуемой, объяснимой и улучшаемой
Главная ценность системы отслеживания размеров — локализация проблемы. Полный комплект записей должен включать версию модели, номер заказа, партию материала, номер оборудования, технологические параметры, позицию в раскладке, способ постобработки, специалиста по контролю, измерительный инструмент и результаты по ключевым размерам. Когда клиент сообщает о проблеме при сборке, производство может быстро определить, является ли это единичным случаем, дрейфом всей партии или слишком жестким исходным допуском. Без данных диалог остается на уровне субъективных оценок; при наличии данных обе стороны могут опираться на факты и корректировать проект или технологию.
Цифровые записи также помогают улучшать расчет стоимости и сроков. Если у определенного типа конструкции исторически высока доля переделок, в смете нужно заранее указывать риск и закладывать затраты на контроль или доработку; если определенный материал показывает хорошую стабильность в конкретном диапазоне размеров, его можно рекомендовать как предпочтительное решение. Ланьтуй Саньвэй рассматривает данные о качестве как часть сервисного процесса, а не как внутреннюю документацию. Клиент получает не только деталь, но и накопленный производственный опыт, который можно последовательно улучшать.
Заключение
Система отслеживания размеров при серийной 3D-печати должна начинаться с определения ключевых размеров, затем через проверку первой детали фиксировать технологическое окно, а выборочным контролем и повторной проверкой после постобработки — управлять отклонениями в процессе. Ланьтуй Саньвэй связывает проектирование, производство и поставку через цифровое управление качеством, чтобы каждый повторный заказ опирался на проверяемые записи.
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.