
Pengenalan: Kegagalan penghantaran pukal biasanya bukan semata-mata “gagal mencetak”, tetapi standard yang hilang fokus
Dalam projek pencetakan 3D perusahaan, sekadar memastikan sampel dapat dibentuk tidak bermaksud penghantaran pukal pasti berjalan lancar. Punca sebenar yang sering meningkatkan kos komunikasi ialah dimensi kritikal tidak ditakrifkan lebih awal, kaedah pemeriksaan tidak konsisten, perubahan dimensi selepas pasca-pemprosesan tidak diperiksa semula, dan apabila masalah berlaku, sukar untuk menentukan bahagian proses yang bertanggungjawab. Pelanggan melihat sama ada bahagian boleh dipasang, rupa seragam atau tidak, dan sama ada penghantaran menepati masa; manakala pihak pembuatan perlu mengurus versi model, parameter peralatan, kelompok bahan, arah cetakan, kelompok pasca-pemprosesan dan rekod pemeriksaan. Tanpa sistem kebolehkesanan dimensi, apabila hanya sedikit bahagian dalam satu kelompok tidak lulus, semuanya perlu disemak satu persatu, yang bukan sahaja membazir masa malah menjejaskan kepercayaan pelanggan.
lantu3D meletakkan pencetakan 3D sebagai platform pelaksanaan kitar hayat penuh daripada reka bentuk pelan hingga penghantaran fizikal, jadi pengurusan kualiti bukan pemeriksaan terakhir, tetapi disepadukan ke dalam proses sejak semakan reka bentuk. Bagi pesanan pukal, sistem kebolehkesanan dimensi sekurang-kurangnya perlu meliputi pengenalpastian dimensi kritikal, pemeriksaan sampel pertama, pemeriksaan rawak proses, pemeriksaan semula selepas pasca-pemprosesan, pengendalian keabnormalan dan arkib data. Matlamatnya bukan untuk mengukur semua dimensi, tetapi menggunakan sumber pemeriksaan yang terhad untuk mengawal titik risiko yang paling mempengaruhi pemasangan dan penggunaan.
1. Pengenalpastian dimensi kritikal: tetapkan dahulu lokasi yang wajib lulus
Bahagian cetakan 3D lazimnya mengandungi permukaan bebas, dinding nipis, kedudukan lubang, klip, sisipan berulir dan datum pemasangan. Bukan semua dimensi mempunyai tahap kepentingan yang sama. Sebelum pengeluaran pukal, pelanggan perlu mengesahkan ciri kualiti utama seperti jarak lubang, permukaan padanan tolerans, datum penentuan kedudukan, kelegaan pemasangan, saiz keseluruhan maksimum dan keratan rentas menanggung beban. Bagi proses FDM, SLA, SLS dan SLM yang berbeza, punca risiko bagi dimensi kritikal juga berbeza: FDM mudah dipengaruhi oleh garis lapisan dan pengecutan haba; SLA perlu memberi perhatian kepada pengecutan selepas pengawetan resin; SLS perlu memantau medan haba dan keadaan serbuk; manakala SLM logam perlu mempertimbangkan tegasan baki, rawatan haba dan lebihan untuk pemesinan.
lantu3D biasanya menomborkan dimensi kritikal pada lukisan atau senarai pemeriksaan, kemudian mengikatnya dengan versi model. Jika pelanggan hanya mempunyai fail STL tanpa lukisan 2D, pihak projek akan membina datum pemeriksaan ringkas melalui perbincangan, contohnya kerataan satah A, jarak pusat lubang B, lebar slot C dan ketebalan klip D. Dengan cara ini, sebut harga, penjadualan pengeluaran dan pemeriksaan semuanya beroperasi berdasarkan standard yang sama, sekali gus mengelakkan jurang persepsi antara pihak pembuatan dan pelanggan.
2. Pemeriksaan sampel pertama: sahkan tingkap proses dengan sampel pertama, bukan hanya rupa
Tujuan pemeriksaan sampel pertama adalah untuk mengesahkan sama ada gabungan bahan, peralatan, susun atur dan pasca-pemprosesan semasa dapat memenuhi keperluan pesanan. Sampel pertama tidak sepatutnya hanya memeriksa integriti rupa, tetapi juga perlu mengukur dimensi kritikal dan merekod arah sisihan. Jika diameter lubang secara umum lebih kecil 0.15 mm, mungkin perlu melaraskan pampasan model atau strategi pemprosesan sekunder; jika dimensi sisi panjang mengecut melebihi jangkaan, susunan orientasi, kadar penyejukan atau kelompok bahan perlu dinilai semula. Rekod sampel pertama perlu merangkumi nombor peralatan, nombor kelompok bahan, ketebalan lapisan, arah cetakan, kaedah pasca-pemprosesan, alat pengukur dan masa pengukuran.
Dalam projek sebenar lantu3D, pemeriksaan sampel pertama sering menentukan sama ada pengeluaran pukal boleh dimulakan. Bagi bahagian pemasangan, disyorkan agar sampel pertama diuji padan secara fizikal, bukan sekadar diukur secara berasingan. Bagi bahagian rupa, tekstur permukaan, warna, keseragaman sandblasting dan julat kecacatan yang boleh diterima perlu disahkan serentak. Selepas sampel pertama lulus, parameter proses akan dikunci; jika kemudian peralatan, kelompok bahan atau rantaian bekalan pasca-pemprosesan perlu ditukar, pengesahan sampel pertama mesti dicetuskan semula untuk mengelakkan risiko tersembunyi akibat perubahan proses.
3. Pemeriksaan rawak proses: ambil sampel mengikut risiko, bukan mengikut peratus tetap
Strategi pemeriksaan rawak bagi pencetakan 3D pukal harus ditentukan berdasarkan risiko bahagian. Bagi pesanan yang menggunakan ruang cetak yang sama, bahan yang sama dan susun atur yang sama, persampelan boleh dibuat mengikut taburan lokasi, contohnya di tepi ruang, di tengah dan pada ketinggian berbeza untuk memerhatikan perbezaan dimensi yang disebabkan oleh medan haba. Bagi pesanan yang dihantar dalam beberapa kelompok, rekod bahagian pertama dan terakhir bagi setiap kelompok perlu disimpan, dan dimensi kritikal perlu dianalisis mengikut trend. Jika didapati sisihan dimensi semakin besar mengikut kelompok, ini menunjukkan kemungkinan berlakunya drift pada kitar semula bahan, keadaan peralatan atau parameter pasca-pemprosesan.
Walaupun kadar pemeriksaan tetap kelihatan mudah, ia mudah terlepas ciri berisiko tinggi. lantu3D lebih cenderung mengikat titik pemeriksaan dengan risiko fungsi: bahagian lubang memberi tumpuan pada jarak lubang dan diameter lubang; bahagian penguncian memberi tumpuan pada ketebalan klip dan keanjalan; bahagian permukaan besar memberi tumpuan pada herotan dan kerataan; bahagian logam memberi tumpuan pada ubah bentuk selepas rawatan haba dan datum pemesinan. Melalui persampelan berasaskan risiko, perusahaan boleh meningkatkan kecekapan pengesanan masalah tanpa meningkatkan kos pemeriksaan secara ketara.
4. Pemeriksaan semula selepas pasca-pemprosesan: banyak perubahan dimensi berlaku selepas percetakan
Pasca-pemprosesan pencetakan 3D boleh menyebabkan perubahan dimensi sekunder. Bahagian resin SLA mungkin terus mengecut selepas pencucian dan pengawetan UV; bahagian nylon SLS boleh mengalami perubahan halus selepas pewarnaan dan penyerapan lembapan; bahagian logam bercetak selepas penyepuhlindapan pelepasan tegasan, pemotongan wayar, sandblasting atau pemesinan, hubungan datum mungkin berubah. Jika hanya dimensi selepas keluar mesin yang diukur dan bukan keadaan penghantaran akhir, sisihan sebenar yang menjejaskan pemasangan boleh terlepas.
Pemeriksaan semula selepas pasca-pemprosesan perlu menumpukan pada keadaan penggunaan pelanggan. Jika bahagian perlu dipasang sisipan tembaga berulir, ubah bentuk di sekitar lubang perlu diperiksa selepas proses lebur panas atau tekan masuk; jika permukaan perlu dicat, kesan ketebalan filem cat terhadap kelegaan pemasangan perlu dinilai; jika perlu digosok atau digilap, perlu dipastikan permukaan datum tidak dibuang secara berlebihan. lantu3D akan merekodkan kelompok pasca-pemprosesan, parameter operasi dan hasil pemeriksaan semula dalam fail penghantaran, memudahkan pelanggan menggunakan semula pelan yang matang apabila membuat pesanan berulang.
5. Arkib data: jadikan masalah kualiti boleh dikesan, boleh dijelaskan dan boleh diperbaiki
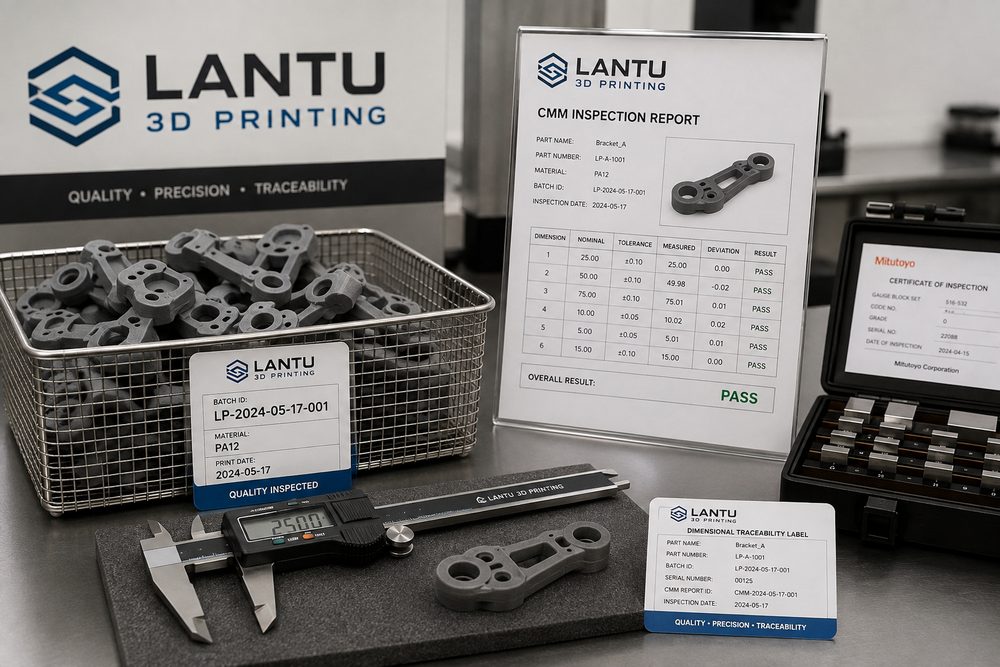
Nilai akhir sistem kebolehkesanan dimensi terletak pada penentuan punca masalah. Rekod lengkap sekurang-kurangnya perlu merangkumi versi model, nombor pesanan, kelompok bahan, nombor peralatan, parameter proses, lokasi susun atur, kaedah pasca-pemprosesan, pemeriksa, alat pengukur dan hasil dimensi kritikal. Apabila pelanggan melaporkan keabnormalan pemasangan, pihak pembuatan boleh dengan cepat menentukan sama ada ia kes terpencil, penyimpangan seluruh kelompok, atau tolerans reka bentuk itu sendiri terlalu ketat. Tanpa data, komunikasi hanya berhenti pada penilaian subjektif; dengan data, kedua-dua pihak boleh menyesuaikan reka bentuk atau proses berdasarkan fakta.
Rekod digital juga boleh memberikan maklum balas kepada penilaian sebut harga dan tempoh penghantaran. Jika struktur tertentu mempunyai kadar kerja semula yang tinggi dalam sejarah, risiko perlu dinyatakan semasa peringkat sebut harga dan kos pemeriksaan atau pemesinan sekunder perlu diperuntukkan; jika sesuatu bahan mempunyai kestabilan yang baik dalam julat dimensi tertentu, ia boleh dijadikan cadangan utama. lantu3D menganggap data kualiti sebagai sebahagian daripada proses perkhidmatan, bukan dokumen dalaman semata-mata. Pelanggan bukan sahaja menerima bahagian, tetapi juga pengalaman pembuatan yang boleh terus dioptimumkan.
Kesimpulan
Sistem kebolehkesanan dimensi bagi penghantaran pukal pencetakan 3D perlu bermula dengan takrifan dimensi kritikal, kemudian mengunci tingkap proses melalui pemeriksaan sampel pertama, dan seterusnya mengawal drift proses melalui pemeriksaan rawak berasaskan risiko serta pemeriksaan semula selepas pasca-pemprosesan. lantu3D menghubungkan reka bentuk, pembuatan dan penghantaran melalui pengurusan kualiti berasaskan data, supaya setiap pesanan berulang dibina di atas rekod yang boleh disahkan.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.