
Giriş: Toplu teslimatın başarısız olması genellikle «baskı başarısızlığı» değil, standardın odak dışı kalmasıdır
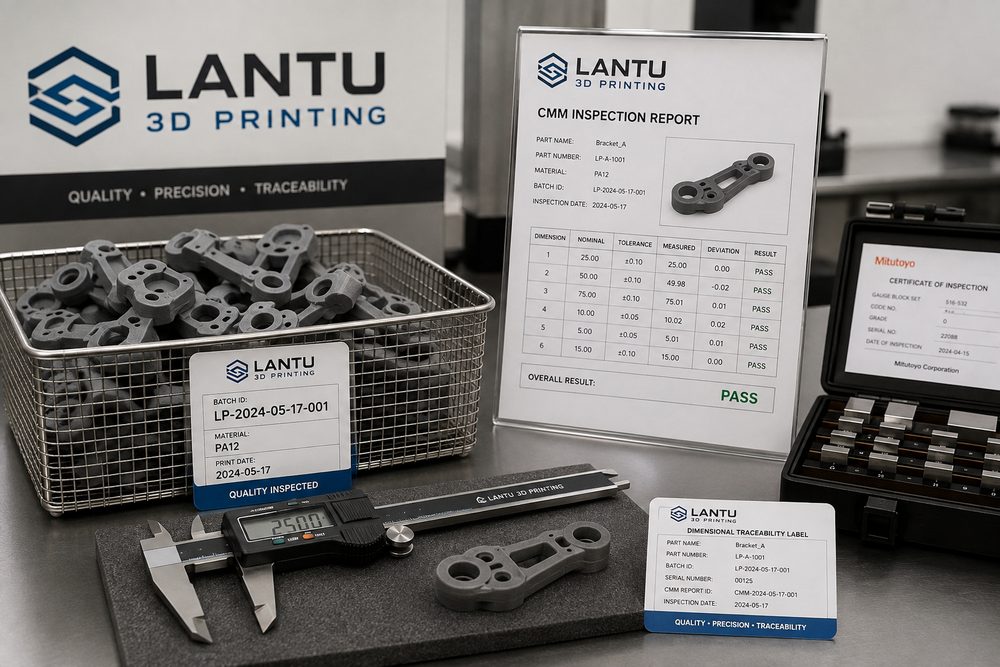
Kurumsal 3D baskı projelerinde, bir numunenin form alması toplu teslimatın mutlaka sorunsuz ilerleyeceği anlamına gelmez. İletişim maliyetini gerçekten artıran şey çoğu zaman kritik boyutların önceden tanımlanmamış olması, ölçüm yöntemlerinin tutarsızlığı, son işlemden sonra oluşan boyut değişimlerinin yeniden kontrol edilmemesi ve bir sorun çıktığında hangi aşamanın sorumlu olduğunun belirlenememesidir. Müşterinin baktığı şey parçanın montaja uyup uymadığı, görünümün tutarlı olup olmadığı ve teslimatın zamanında yapılıp yapılmadığıdır; üretim tarafının yönetmesi gerekenler ise model sürümü, ekipman parametreleri, malzeme partisi, baskı yönü, son işlem partisi ve kontrol kayıtlarıdır. Boyutsal izlenebilirlik sistemi olmadığında, partideki az sayıdaki uygunsuz parça ortaya çıktığında tek tek inceleme yapmak gerekir; bu da hem zaman kaybına yol açar hem de müşteri güvenini zedeler.
lantu3D, 3D baskıyı taslak tasarımdan fiziksel teslimata uzanan tam yaşam döngülü bir gerçekleştirme platformu olarak konumlandırır; bu nedenle kalite yönetimi son aşamadaki kontrol değildir, tasarım incelemesinden itibaren sürece entegre edilir. Toplu siparişler için boyutsal izlenebilirlik sistemi en azından kritik boyutların belirlenmesi, ilk parça kontrolü, süreç içi numuneleme, son işlem sonrası yeniden kontrol, uygunsuzluk yönetimi ve veri arşivleme olmak üzere altı aşamayı kapsamalıdır. Amaç tüm boyutları ölçmek değil, sınırlı kontrol kaynağını montaj ve kullanım açısından en yüksek riski taşıyan noktalara yönlendirmektir.
1. Kritik boyutların belirlenmesi: Önce «mutlaka uygun» olması gereken yerleri tanımlayın
3D baskı parçaları çoğu zaman serbest formlu yüzeyler, ince duvarlar, delik konumları, geçme klipsleri, dişli insertler ve montaj referansları içerir. Tüm boyutların önemi eşit değildir. Seri üretimden önce müşteriyle birlikte delik aralığı, tolerans geçme yüzeyleri, konumlandırma referansları, montaj boşluğu, maksimum dış ölçü ve yük taşıyan kesitler gibi kritik kalite karakteristikleri doğrulanmalıdır. FDM, SLA, SLS ve SLM gibi farklı proseslerde kritik boyut risklerinin kaynağı da farklıdır: FDM katman izleri ve ısıl büzülmeden etkilenmeye daha yatkındır; SLA reçinenin son UV kürlenmesindeki büzülmeye dikkat edilmelidir; SLS’de ısıl alan ve toz durumu önemlidir; metal SLM’de ise artık gerilim, ısıl işlem ve talaşlı imalat payı dikkate alınmalıdır.
lantu3D genellikle kritik boyutları çizimde veya kontrol listesinde numaralandırır ve bunları model sürümüyle bağlar. Müşterinin yalnızca STL dosyası olup iki boyutlu teknik resmi yoksa, proje görüşmesi sırasında A yüzeyi düzlüğü, B deliğinin merkezler arası mesafesi, C kanal genişliği, D klips kalınlığı gibi sadeleştirilmiş kontrol referansları oluşturulur. Böylece sonraki teklif, planlama ve kontrol aynı standart etrafında yürür; «üretim tarafına göre uygun, müşteri montajında uygun değil» şeklindeki algı farkı önlenir.
2. İlk parça kontrolü: Sadece görünümü değil, proses penceresini de doğrulayın
İlk parça kontrolünün amacı, mevcut malzeme, ekipman, yerleşim ve son işlem kombinasyonunun sipariş gereksinimlerini karşılayıp karşılamadığını doğrulamaktır. İlk parçada yalnızca görünüm bütünlüğü kontrol edilmemeli; kritik boyutlar ölçülmeli ve sapma yönü kaydedilmelidir. Eğer delik çapı sistematik olarak 0,15 mm küçük çıkıyorsa model telafisi veya son işlem stratejisi ayarlanabilir; uzun kenar ölçüsü beklenenden fazla küçülüyorsa yerleşim yönü, soğuma ritmi ya da malzeme partisi gözden geçirilmelidir. İlk parça kaydında ekipman numarası, malzeme parti numarası, katman kalınlığı, baskı yönü, son işlem yöntemi, ölçüm aracı ve ölçüm zamanı yer almalıdır.
lantu3D'nin gerçek projelerinde ilk parça kontrolü çoğu zaman seri üretime geçilip geçilmeyeceğine karar verir. Montaj parçalarında, ilk parça tamamlandıktan sonra yalnızca tekil ölçüm yapmak yerine gerçek montaj denemesi yapılması önerilir. Görünüm parçalarında ise yüzey dokusu, renk, kumlama homojenliği ve kabul edilebilir kusur sınırları birlikte doğrulanmalıdır. İlk parça uygun bulunduğunda proses parametreleri kilitlenir; ilerleyen aşamalarda ekipman, malzeme partisi veya son işlem tedarik zinciri değişirse ilk parça onayı yeniden tetiklenmelidir. Böylece süreç değişikliklerinin yarattığı gizli riskler önlenir.
3. Proses numunelemesi: Sabit oran yerine riske göre örnekleme
Toplu 3D baskıda numuneleme stratejisi parçanın riskine göre belirlenmelidir. Aynı baskı haznesi, aynı malzeme ve aynı yerleşime sahip siparişlerde hazne kenarı, merkez ve farklı yüksekliklerden örnek alınarak ısıl alanın boyutsal fark yaratıp yaratmadığı izlenebilir. Birden fazla parti halinde teslim edilen siparişlerde her partinin ilk ve son parça kayıtları tutulmalı, kritik boyutlarda eğilim analizi yapılmalıdır. Boyutsal sapmanın parti parti büyüdüğü tespit edilirse, malzeme dolaşımı, ekipman durumu veya son işlem parametrelerinde kayma olduğu anlaşılır.
Sabit numune oranı basit olsa da yüksek riskli özellikleri kaçırabilir. lantu3D, numune noktalarını işlevsel riskle ilişkilendirmeyi tercih eder: delik içeren parçalarda delik aralığı ve delik çapı; geçme parçalarında klips kalınlığı ve esnekliği; büyük düz yüzeylerde eğilme ve düzlük; metal parçalarda ise ısıl işlem sonrası deformasyon ve talaşlı imalat referansı öncelikli olarak ölçülür. Risk temelli numuneleme sayesinde işletmeler, kontrol maliyetini belirgin biçimde artırmadan sorun tespit verimliliğini yükseltebilir.
4. Son işlem sonrası yeniden kontrol: Boyut değişiminin önemli bir kısmı baskıdan sonra oluşur
3D baskı son işlemleri ikinci bir boyutsal değişime yol açabilir. SLA reçine parçalar temizleme ve UV son kür sonrası ek büzülme gösterebilir; SLS naylon parçalar boyama ve nem alma sonrasında çok küçük boyut değişimleri yaşayabilir; metal baskı parçaları gerilim giderme tavlaması, tel erozyon, kumlama veya talaşlı imalat sonrasında referans ilişkilerini değiştirebilir. Eğer yalnızca baskıdan çıktığı andaki boyut ölçülür, nihai teslim durumundaki ölçü alınmazsa montajı gerçekten etkileyen sapmalar gözden kaçabilir.
Son işlem sonrası yeniden kontrol, müşterinin kullanım durumuna odaklanmalıdır. Parçaya ısıyla yerleştirilen pirinç insert takılacaksa, yerleştirme sonrası delik çevresindeki deformasyon kontrol edilmelidir; yüzey boyanacaksa boya filmi kalınlığının montaj boşluğuna etkisi değerlendirilmelidir; zımpara ve polisaj gerekiyorsa referans yüzeylerin aşırı malzeme kaybına uğramadığı doğrulanmalıdır. lantu3D, son işlem partisini, operasyon parametrelerini ve yeniden kontrol sonuçlarını teslim dosyasında saklayarak müşterinin tekrar siparişlerinde olgunlaşmış çözümü kullanmasını sağlar.
5. Veri arşivleme: Kalite sorunlarını konumlandırılabilir, açıklanabilir ve geliştirilebilir hale getirin
Boyutsal izlenebilirlik sisteminin nihai değeri, sorunun kaynağını belirleyebilmektir. Tam bir kayıt en azından model sürümünü, sipariş numarasını, malzeme partisinin numarasını, ekipman numarasını, proses parametrelerini, yerleşim konumunu, son işlem yöntemini, kontrol personelini, ölçüm aracını ve kritik boyut sonuçlarını içermelidir. Müşteri montaj anomalisini bildirdiğinde üretim tarafı bunun tekil bir olay mı, tüm partiyi etkileyen bir kayma mı yoksa tasarım toleransının zaten çok sıkı mı olduğunu hızla anlayabilir. Veri olmadan iletişim yalnızca öznel yargıda kalır; veri olduğunda ise her iki taraf da tasarımı veya prosesi gerçekler üzerinden ayarlayabilir.
Dijital kayıtlar tekliflendirme ve teslim süresi değerlendirmesine de geri besleme sağlar. Belirli bir yapısal tipte geçmişte yeniden işleme oranı yüksekse, teklif aşamasında risk belirtilmeli ve kontrol ya da son işlem maliyeti için pay ayrılmalıdır; belirli bir malzeme, belli bir boyut aralığında yüksek stabilite gösteriyorsa, önerilen çözüm olarak öne çıkarılabilir. lantu3D, kalite verisini iç işleyişten ayrı bir dosya değil, hizmet sürecinin bir parçası olarak görür. Müşterinin elde ettiği yalnızca bir parça değil, sürekli iyileştirilebilen bir üretim deneyimidir.
Sonuç
3D baskı toplu teslimatında boyutsal izlenebilirlik sistemi, kritik boyutların tanımlanmasıyla başlamalı; ilk parça kontrolüyle proses penceresi kilitlenmeli; ardından risk temelli numuneleme ve son işlem sonrası yeniden kontrol ile süreç sapması denetlenmelidir. lantu3D, veri odaklı kalite yönetimiyle tasarım, üretim ve teslimatı birbirine bağlar; böylece her tekrar sipariş doğrulanabilir kayıtlara dayanır.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.