
No model yet, material choice and wall thickness are explained from a practical angle.
Pusat Pengetahuan
Blueprint News
lantu3D menyemak ketebalan dinding, struktur, bahan, proses, kuantiti dan kemasan sebelum sebut harga.
01Guides
02Bahan
03Sudut pandang pelanggan
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
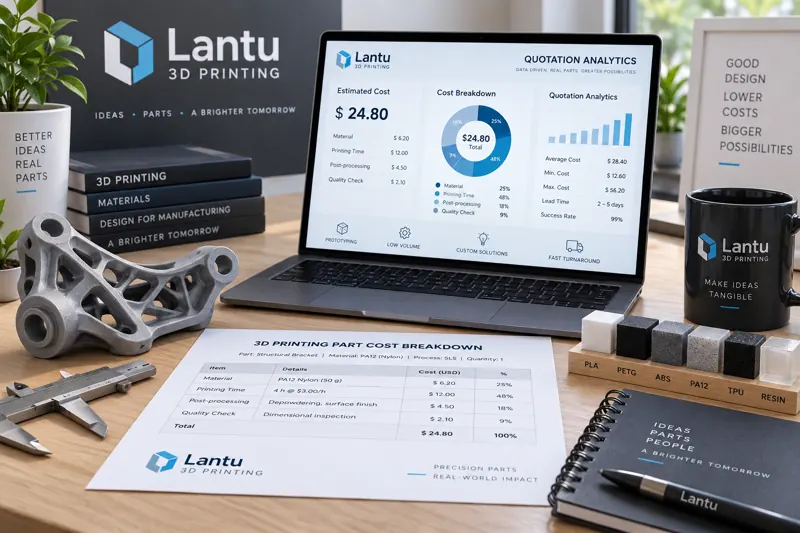
Pengiraan Kos Sebut Harga Percetakan 3D: Analisis Struktur Harga daripada Ciri Geometri hingga Bahan dan Pascapemprosesan
Mengapa sebut harga komponen cetakan 3D dengan saiz yang sama boleh berbeza beberapa kali ganda? Artikel ini menghuraikan empat pemboleh ubah utama harga dari prinsip asas kos: ciri geometri, gred bahan, penggunaan mesin dan pascapemprosesan, bagi membantu pembeli memahami kewajaran harga unit serta memberi panduan awal penjimatan kos kepada pihak reka bentuk.

news
Pengurusan Penyumberan Luar Percetakan 3D: Gelung Tertutup Kualiti daripada Kelayakan Pembekal hingga Penyumberan Luar Proses
Penyumberan luar ialah kunci untuk menukar kapasiti pihak lain menjadi keupayaan yang terkawal. Artikel ini memberikan kaedah lima langkah: pemarkahan kelayakan pembekal, pakej teknikal standard, penerimaan artikel pertama dan kelompok, sampel simpanan serta kebolehkesanan, dan gelung tertutup ketaknormalan, meliputi seluruh proses daripada pemberian kerja hingga penerimaan supaya syarikat percetakan 3D boleh menerima pesanan secara anjal tanpa hilang kawalan.

news
Penggilapan Aliran Abrasif dan Bendalir untuk Bahagian Cetakan 3D: Pemilihan Proses Kemasan Permukaan bagi Saluran Dalaman Kompleks
Penyemburan pasir dan penggilapan manual tidak dapat mencapai saluran dalaman tertutup pada bahagian cetakan 3D. Artikel ini menerangkan prinsip, had aplikasi, parameter proses utama dan kaedah kawalan kekasaran untuk aliran abrasif (AFM), penggilapan elektrokimia dan penggilapan magnetik, serta memberikan cadangan pemeriksaan kualiti dan pemilihan proses untuk aplikasi seperti teras acuan penyejukan konformal dan blok hidraulik bersepadu.

news
Lini Pengeluaran Pintar Percetakan 3D Dipacu Kembar Digital: Daripada Pemantauan Peralatan kepada Pengoptimuman Gelung Tertutup Proses
Kembar digital memberikan lini pengeluaran percetakan 3D keupayaan pemantauan masa nyata, menukar pemboleh ubah proses seperti suhu kolam lebur, trajektori galvanometer dan kandungan oksigen kepada aliran data yang boleh dipantau serta dioptimumkan. Artikel ini menerangkan secara sistematik bagaimana kembar digital mendorong pembuatan aditif daripada berasaskan pengalaman kepada berasaskan data, merangkumi konsep, keperluan, pemerolehan data, gelung tertutup proses dan faktor pelaksanaan.

news
Reka Bentuk Ringan Struktur Kekisi dan Sarang Lebah Cetakan 3D: Kaedah Kejuruteraan daripada Ketumpatan Relatif hingga Pemilihan Sel Unit
Apabila pengurangan berat menjadi penunjuk struktur yang wajib dipenuhi, struktur kekisi dan sarang lebah kembali mendapat perhatian dalam kejuruteraan. Artikel ini menggunakan ketumpatan relatif sebagai pemboleh ubah teras untuk menerangkan sifat mekanik kekisi/sarang lebah, pemilihan sel unit, diameter rod dan parameter sel, kekangan proses pembuatan aditif, serta kaedah pengesahan kualiti, bagi membantu pereka menyelaraskan niat reka bentuk ringan dengan had kebolehbuatan pada lukisan yang sama.

news
Orientasi Peletakan dan Pengoptimuman Arah Pembentukan Komponen Cetakan 3D: Keputusan Reka Bentuk daripada Anisotropi hingga Kos Menyeluruh
Model yang sama boleh menunjukkan perubahan ketara pada kekuatan, ketepatan, sokongan dan kos hanya dengan menukar orientasi peletakan. Artikel ini menerangkan kaedah membuat keputusan yang praktikal untuk arah cetakan dan pengoptimuman peletakan berdasarkan empat aspek utama: anisotropi, kebolehbuangan sokongan, ketepatan dimensi dan kos keseluruhan.

news
Proses Pembuatan Aditif Pelapisan Laser dan Pemendapan Tenaga Terarah (DED/WAAM) untuk Komponen Logam Bersaiz Besar
Apabila saiz atau berat komponen melebihi had pembentukan peralatan katil serbuk, pemendapan tenaga terarah (DED) dan pembuatan aditif arka wayar (WAAM) melengkapkan keperluan komponen bersaiz besar dan pembaikan bernilai tinggi melalui kadar pemendapan tinggi, kebolehbaikan dan keupayaan pembentukan bergradien. Artikel ini menghuraikan prinsip proses, parameter utama, tetingkap kualiti dan aplikasi tipikalnya.

news
Pembuatan Hibrid Tambah-Tolak: Penyambungan Proses 3D Printing dan CNC serta Kawalan Ketepatan
Proses tambah sahaja sukar menjamin ketepatan, manakala proses tolak sahaja tidak dapat mencapai rongga dalaman. Pembuatan hibrid tambah-tolak menggunakan proses tambah untuk membentuk hampir siap dan proses tolak untuk kemasan akhir berketepatan. Artikel ini menerangkan empat titik kawalan utama: penyatuan datum, pembahagian elaun, pelepasan tegasan dan pemeriksaan dalam mesin, berserta laluan parameter bagi acuan penyejukan konformal, pendesak aeroangkasa dan implan perubatan.

news
Peleburan Katil Serbuk Laser Sebatian Antara Logam Titanium Aluminium (TiAl): Laluan Pembuatan Aditif untuk Komponen Suhu Tinggi Ringan dalam Aeroangkasa
Sebatian antara logam γ-TiAl mempunyai ketumpatan hanya 3.9–4.2 g/cm³, kira-kira separuh daripada superaloi berasaskan nikel, namun mampu beroperasi jangka panjang pada 700–800°C. Ini menjadikannya bahan ideal untuk komponen struktur suhu tinggi ringan seperti bilah turbin tekanan rendah enjin aero. Walau bagaimanapun, TiAl mempunyai kerapuhan intrinsik yang tinggi, mudah teroksida dan sukar diproses secara konvensional. Artikel ini menghuraikan cabaran utama pembentukan melalui peleburan katil serbuk laser (LPBF), tetingkap proses dalam julat kuasa 150–350 W, kawalan atmosfera lengai di bawah 500 ppm, serta laluan kawalan mikrostruktur melalui sinergi penekanan isostatik panas dan rawatan haba, bagi menerangkan bagaimana pembuatan aditif TiAl boleh direalisasikan secara kejuruteraan.

news
Penyelenggaraan Peralatan Pasca-Pemprosesan Percetakan 3D dan Penjagaan Ketepatan: Kaedah Pemeriksaan serta Penentukuran untuk Letupan Pasir, Relau Penyepuhlindapan dan Jig Pemeriksaan
Pasca-pemprosesan ialah faktor penting yang menentukan ketepatan akhir dan kualiti permukaan komponen cetakan 3D, namun peralatannya sering terlepas daripada sistem penyelenggaraan. Artikel ini menerangkan kaedah pemeriksaan, penentukuran dan rekod penyelenggaraan bagi pembersihan sokongan, rawatan permukaan letupan pasir, penyepuhlindapan haba serta peralatan pemeriksaan, bagi membantu perusahaan percetakan 3D beralih daripada tindakan reaktif kepada pencegahan proaktif.

news
Reka Bentuk Toleransi dan Padanan Pemasangan Komponen Cetakan 3D: Kaedah Kejuruteraan daripada Pampasan Pengecutan hingga Kawalan Rantaian Dimensi
Dalam penghantaran berskala, kira-kira 30% kerja semula pemasangan berpunca daripada reka bentuk toleransi, bukannya kecacatan cetakan: komponen individu lulus pemeriksaan tetapi berlaku gangguan semasa pemasangan. Puncanya ialah ketiadaan pampasan pengecutan dan rantaian dimensi yang tidak dikawal. Artikel ini menerangkan pekali pampasan pengecutan mengikut bahan dan anisotropi, kaedah pengagihan RSS untuk rantaian dimensi serta pengesahan gelung tertutup artikel pertama menggunakan CMM, supaya komponen cetakan 3D bukan sahaja lulus secara individu, tetapi juga lulus dalam pemasangan.

news
Simulasi Proses Percetakan 3D dan Ramalan Pembentukan: Mengira Risiko Ubah Bentuk, Retak dan Sokongan Sebelum Mencetak
Mengapa dengan parameter yang sama, ada komponen yang berjaya dibentuk sekali gus, manakala yang lain melengkung atau retak? Masalahnya sering bermula sebelum proses cetakan. Artikel ini menerangkan secara sistematik bagaimana simulasi proses percetakan 3D — gandingan terma-mekanikal, ramalan ubah bentuk, pengoptimuman sokongan dan analisis tegasan baki — boleh mengkuantifikasikan risiko sebelum pembuatan, merangkumi tiga proses utama iaitu SLM logam, SLS nilon dan SLA fotopolimer, serta menyediakan kaedah gelung tertutup simulasi-pengukuran yang boleh dilaksanakan.
Mula dari sini
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.