
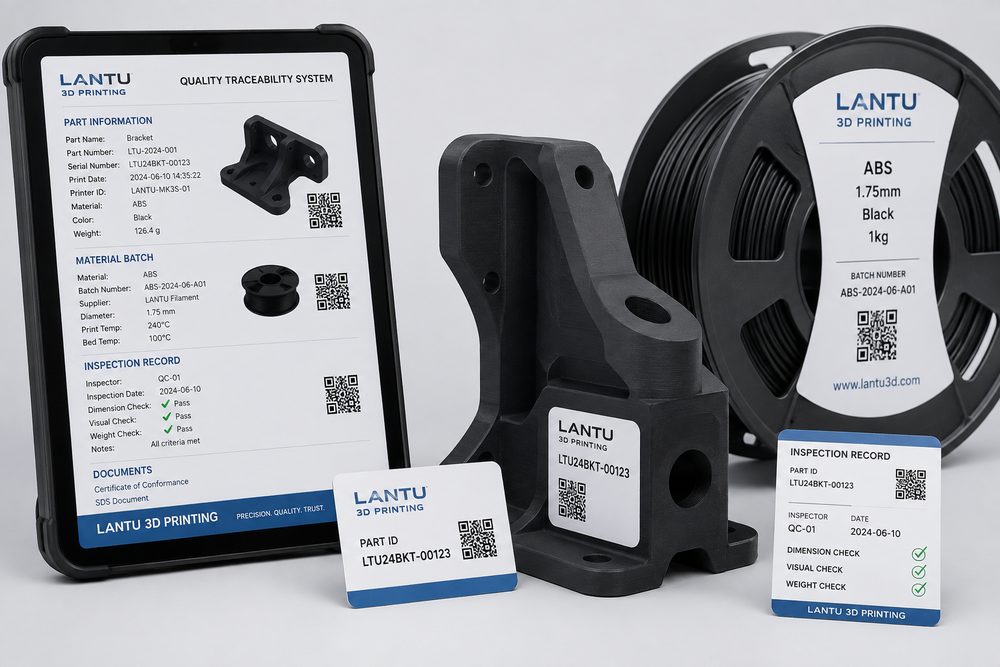
Pengenalan: tanpa kebolehkesanan, masalah kualiti hanya boleh diteka
Pesanan dalam perkhidmatan pencetakan 3D lazimnya bersifat pelbagai jenis, kuantiti kecil dan kitaran iterasi yang pantas. Pelanggan mungkin mengemas kini model dalam masa sehari, jurutera mungkin melaras sokongan berdasarkan arah cetakan, dan staf pasca-pemprosesan mungkin melakukan kemasan pada permukaan luar. Jika tiada rekod kebolehkesanan, sebaik sahaja berlaku masalah pemasangan, sisihan warna atau saiz melebihi toleransi, sukar untuk menentukan sama ada puncanya ialah versi fail, kelompok bahan, keadaan mesin atau pasca-pemprosesan manual.
Kebolehkesanan kualiti bukan hanya diperlukan oleh kilang besar. Bagi platform perkhidmatan pencetakan 3D, rantaian kebolehkesanan yang ringan tetapi berterusan boleh mengurangkan kos komunikasi dengan ketara, membantu pelanggan memahami proses pembuatan, dan membantu pasukan dalaman mengumpul pengalaman kualiti yang boleh diguna semula. lantu3D memposisikan dirinya sebagai penghubung antara reka bentuk pelan dan penghantaran fizikal, maka kebolehkesanan harus meliputi laluan lengkap daripada penerimaan fail hingga penerimaan penghantaran.
1. Kebolehkesanan versi fail: pastikan yang dicetak ialah model yang betul
Versi fail ialah titik permulaan rantaian kebolehkesanan. Setiap pesanan perlu merekod nama fail asal, masa penerimaan, versi yang disahkan oleh pelanggan, rekod pengubahsuaian jurutera dan versi akhir yang dicetak. Jika jurutera melakukan pembaikan seperti menutup lubang, menebalkan dinding, memisahkan bahagian, menambah lubang pelepas serbuk, atau melaras kelegaan pemasangan, versi baharu mesti diwujudkan bersama penerangan perubahan. Elakkan menggunakan nama kabur seperti “final”, “new” atau “ubah2” sebagai satu-satunya rujukan.
Disarankan menggunakan format penamaan nombor pesanan + nombor komponen + nombor versi, contohnya B3D-260904-A03-V02. Versi yang telah disahkan pelanggan hendaklah dikunci, dan sebarang perubahan selepas itu mesti disahkan semula. Untuk beberapa komponen yang serupa, imej kecil, tangkapan skrin dimensi utama dan nilai hash fail juga boleh membantu mengelakkan kekeliruan. Apabila versi fail jelas, barulah penilaian kualiti seterusnya mempunyai asas yang kukuh.
2. Kebolehkesanan parameter proses: merekod pemboleh ubah utama yang mempengaruhi hasil
Proses pencetakan 3D yang berbeza memerlukan parameter yang berbeza untuk direkodkan. SLA perlu merekod model bahan, ketebalan lapisan, sudut penempatan, strategi sokongan, pendedahan atau konfigurasi mesin, serta masa pembersihan dan pengawetan; SLS perlu merekod kelompok bahan, nisbah bahan serbuk baharu, ketebalan lapisan, kedudukan dalam ruang cetakan, masa penyejukan dan kaedah pembuangan serbuk; SLM logam perlu merekod kelompok serbuk, ketebalan lapisan, strategi laser, rawatan haba, kaedah pemotongan dan datum pemesinan.
Tidak semua parameter perlu diisi panjang lebar secara manual. Fail tugasan mesin, tangkapan skrin slicing dan label kelompok bahan boleh diarkibkan sebagai lampiran. Yang penting ialah apabila masalah berlaku, kita boleh menelusuri semula: adakah komponen dalam kelompok yang sama datang daripada kelompok bahan yang sama, adakah ia berada di pinggir ruang cetakan, adakah ia melalui proses pasca-pemprosesan yang sama, dan adakah standard pemeriksaan yang digunakan juga sama.
3. Kebolehkesanan keabnormalan proses: jadikan rekod kegagalan sebagai amaran risiko
Banyak pasukan hanya merekod penghantaran yang berjaya, tetapi mengabaikan proses kegagalan. Sebenarnya, kegagalan cetakan, sokongan patah, kesukaran membuang serbuk, herotan, pencemaran permukaan dan bilangan pembaikan semula ialah maklumat kebolehkesanan yang sangat bernilai. Merekod keabnormalan bukan untuk menyalahkan sesiapa, tetapi untuk menentukan sama ada risiko itu berulang.
Disarankan membahagikan keabnormalan kepada risiko reka bentuk, risiko proses, risiko mesin, risiko bahan dan risiko pasca-pemprosesan. Setiap rekod keabnormalan sekurang-kurangnya perlu mengandungi masa dikesan, nombor komponen, penerangan fenomena, tindakan sementara, penilaian punca akar dan langkah pencegahan. Sebagai contoh, jika satu komponen klip nilon menunjukkan pemutihan setempat berulang kali selepas pembuangan serbuk, ini mungkin menandakan ketebalan dinding, jejari fillet atau ruang deformasi pemasangan tidak mencukupi; jika komponen resin melengkung selepas pengawetan kedua, maka arah penempatan dan jig pengawetan perlu disemak semula.
4. Kebolehkesanan rekod pemeriksaan: memastikan keputusan lulus ada bukti
Pemeriksaan sebelum penghantaran harus berfokus pada indikator yang benar-benar penting bagi pelanggan, bukan pada cop formal semata-mata. Kandungan pemeriksaan biasa termasuk dimensi kritikal, hubungan pemasangan, permukaan rupa, kuantiti, warna, tahap pasca-pemprosesan dan keadaan pembungkusan. Untuk komponen berfungsi, ujian beban, cabut-sisip, kedap atau tahan suhu boleh ditambah; untuk komponen paparan, perbezaan warna, lekatan cat dan kecacatan permukaan boleh diperiksa.
Rekod pemeriksaan hendaklah mengandungi nilai reka bentuk, nilai sebenar diukur, piawaian penilaian dan pemeriksa. Rekod dimensi boleh menggunakan foto angkup, laporan koordinat tiga dimensi atau imej perbandingan imbasan; rekod rupa boleh diarkibkan dengan foto di bawah sumber cahaya standard. Jika pelanggan kemudiannya melaporkan masalah, rekod pemeriksaan boleh membantu kedua-dua pihak mengenal pasti sama ada isu itu sudah wujud sebelum penghantaran atau berlaku semasa pengangkutan, pemasangan atau penggunaan.
5. Kebolehkesanan pembungkusan dan penghantaran: kualiti penghantaran tidak hanya berlaku di bengkel
Cara pembungkusan komponen pencetakan 3D akan memberi kesan langsung kepada kualiti penghantaran. Komponen panjang, komponen berdinding nipis dan komponen bercat mudah tertekan, bergesel atau berubah bentuk semasa pengangkutan. Kebolehkesanan penghantaran hendaklah merekod bahan pembungkusan, kaedah pemisahan, label, senarai kuantiti, nombor penghantaran logistik dan foto penghantaran. Untuk komponen bernilai tinggi atau mudah rosak, disarankan menggunakan pengasingan setiap unit, kedudukan buih perlindungan, pengukuhan kotak luar dan penandaan arah.
Jika pelanggan menerima barang dan mendapati item hilang, bercampur atau rosak, rekod pembungkusan yang lengkap dapat membantu menentukan dengan cepat di mana masalah berlaku. Untuk pesanan yang dihantar secara berperingkat, senarai juga perlu menandakan kelompok, kuantiti yang telah dihantar, kuantiti yang belum dihantar dan versi fail yang sepadan, supaya pelanggan tidak menggunakan versi yang bercampur semasa pemasangan di lokasi.
6. Analisis semula data: sistem kebolehkesanan akhirnya mesti menyokong penambahbaikan
Nilai kebolehkesanan kualiti bukan sekadar semakan selepas kejadian, tetapi juga penambahbaikan berterusan. Melalui statistik jenis keabnormalan, kadar kerja semula, masalah bahan, masa pasca-pemprosesan dan sebab aduan pelanggan, kita boleh mengenal pasti langkah yang paling perlu dioptimumkan. Contohnya, jika kadar pembaikan semula bagi satu jenis cangkerang berdinding nipis melebihi 8% secara berterusan, semakan reka bentuk harus menambah peringatan ketebalan dinding; jika aduan perbezaan warna bagi komponen yang diwarnakan tertumpu pada kelompok tertentu, proses pewarnaan kelompok dan pengesahan sampel perlu dilaras.
Kebolehkesanan ringan boleh dimulakan dengan hamparan, label kod QR dan fail tugasan bersama, kemudian beralih secara beransur-ansur kepada pengurusan berasaskan sistem. Yang penting bukanlah kerumitan alat, tetapi sama ada setiap langkah bersedia meninggalkan rekod yang boleh disahkan.
Kesimpulan: kebolehkesanan kualiti ialah asas kepercayaan bagi pembuatan berasaskan perkhidmatan
Dalam perkhidmatan pencetakan 3D, kebolehkesanan kualiti menghubungkan fail, bahan, mesin, proses, pemeriksaan, pembungkusan dan maklum balas pelanggan. Ia mempercepat pengesanan masalah, menjelaskan sempadan tanggungjawab, dan menjadikan penghantaran seterusnya lebih boleh dipercayai. Bagi pelanggan korporat, hanya platform perkhidmatan yang mempunyai keupayaan kebolehkesanan benar-benar boleh menyokong kerjasama jangka panjang daripada sampel penyelidikan dan pembangunan hingga penghantaran kelompok kecil.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.