
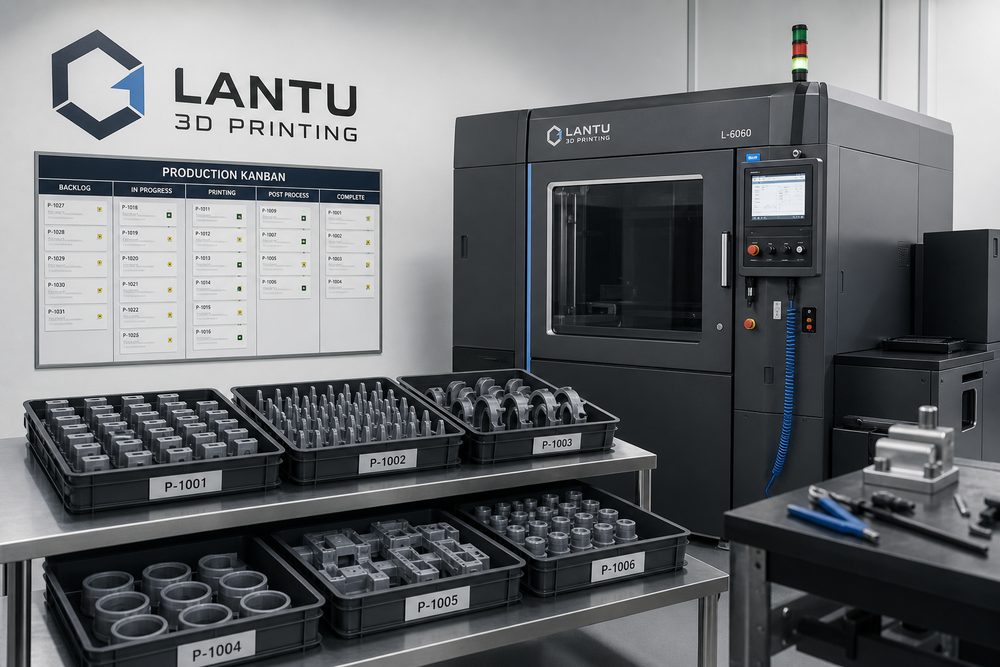
はじめに:小ロット生産の難しさは「印刷」ではなく、「安定した複製」にある
多くの企業が初めて3Dプリントの小ロット生産に触れる際、それを「試作品が通ったら、そのまま数十個追加で印刷すること」と捉えがちです。しかし実際のプロジェクトでは、真の難しさは反復性、ロット間の一貫性、納品リズム、変更管理に現れます。1個の試作品が成功しても、50個、200個、500個が同じ品質で仕上がるとは限りません。材料ロット、配置方向、後処理工数、検査の抜取比率、梱包方法は、最終的な納品結果にすべて影響します。
lantu3Dは、図面、設計、工程から実物の納品に至るまでの全ライフサイクル管理を重視しています。小ロット案件では、プラットフォームは同時に3つの問いに答える必要があります。顧客が確定した版はどれか、製造工程の各ステップは誰が担当するのか、納品前に各製品が要件を満たしていることをどのように証明するのか。これらを前倒しで整理してこそ、小ロット生産は経験頼みの火消し作業ではなくなります。
一、まず要件を固定する: 「印刷可能」から「量産納品可能」へ変える
小ロット生産を開始する前に、3種類の固定を完了させる必要があります。モデル版の固定、工程パラメータの固定、検収基準の固定です。モデルファイルには、V1.3、V1.4のような版数を残し、修正理由も記録しておくことを推奨します。これにより、製造途中で顧客が新しいファイルを送ってきても混乱を避けられます。工程パラメータには、少なくとも材料、成形工法、層厚、配置方向、サポート戦略、後処理方法、色の要求を含めるべきです。
SLSナイロン部品を例にすると、試作段階で0.12mm層厚、ナチュラルホワイト、サンドブラスト後納品を採用している場合、量産段階で0.10mm層厚や染色工程へ安易に切り替えるべきではありません。一見わずかな変更でも、寸法、表面感触、組立すきまを変えてしまう可能性があります。組立部品については、量産前に3〜5セットの初品確認を完了し、重要寸法、スナップフィットの強さ、穴位置の適合を検収リストに明記することを推奨します。
二、工程計画はロット単位で管理する:設備効率と一貫性を両立させる
3Dプリントの設備稼働率は通常、造形物の充填率と関係しますが、小ロット生産では単純に満載を追求してはいけません。寸法精度に敏感な部品では、異なる向き、異なる肉厚、異なる後処理要件の部品を同一ロットに混在させることは避けるべきです。合理的なロットは、同一材料、近い工程ウィンドウ、統一された納品要件を持つべきです。
生産スケジューリングには、「受注ロット番号+設備ジョブ番号+後処理ジョブ番号」の3階層の番号付けを採用できます。受注ロット番号は顧客納品のトレーサビリティに使い、設備ジョブ番号はプリンタ、材料ロット番号、開始時刻、終了時刻を記録します。後処理ジョブ番号は、粉除去、硬化、研磨、染色、塗装、組立の各工程を記録します。これにより、単品異常が発生しても、それが成形問題なのか、後処理問題なのか、梱包・輸送問題なのかを迅速に特定できます。
三、品質管理は最終検査だけでは不十分:工程記録も同じくらい重要
小ロット案件でよくあるリスクには、反り、穴径偏差、薄肉破損、表面色ムラ、組立干渉があります。品質検査は、初品検査、工程抜取検査、出荷最終検査に分けることを推奨します。初品検査ではモデル版と工程が正しいかを確認し、工程抜取検査ではロットの安定性を確認し、出荷最終検査では外観、数量、ラベル、梱包を確認します。
50個以内の注文では、重要寸法を100%検査することができます。100個を超える注文では、重要寸法の全数検査と一般外観の抜取検査を組み合わせる方法が適しています。部品が機能検証に使われる場合は、試験荷重、組立回数、温度環境を記録することを推奨します。品質記録は過度に複雑である必要はありませんが、「どの材料ロットか、どの設備か、どのパラメータか、誰が検査したか、結果はどうか」に答えられなければなりません。
四、納品管理:チェックリストでコミュニケーションコストを減らす
納品前には、梱包リスト、数量確認、破損しやすい部位の保護、顧客確認用資料を準備する必要があります。薄肉部品、細長い部品、透明レジン部品、塗装部品は、輸送中の摩擦による傷を防ぐため、仕切り付き梱包を使用すべきです。複数部品からなる製品では、セットごとに袋分けし、梱包上に部品番号を記載してBOMリストと対応させることを推奨します。
同時に、プロジェクトマネージャーは製造過程で発生した重要な変更を納品説明に記載すべきです。たとえば、顧客がある補強リブの調整を受け入れたこと、ある色に軽微なロット差があること、ある組立位置を初品フィードバックに基づいて修正したことなどです。こうした説明はアフターサービスの争いを減らすだけでなく、顧客が次回再注文する際の明確な根拠にもなります。
まとめ:小ロット管理の核心は、経験をプロセスへ落とし込むこと
3Dプリント小ロット生産の価値は、迅速性、柔軟性、低い金型コストにあります。しかし、実際に商業納品へと結びつけるには、要件固定、ロット計画、工程品質検査、梱包納品までをつなぐ閉ループを構築しなければなりません。lantu3Dは、プラットフォーム化された管理によって設計図を安定した実物納品へ変換し、小ロット案件が単発の経験に依存するのではなく、再現可能で、追跡可能で、最適化可能な生産体制に基づくよう支援します。