
Introduction : une variable d’ingénierie trop souvent résumée à « porter des vêtements antistatiques »
Dans les documents de travail de la plupart des ateliers d’impression 3D, l’électricité statique n’apparaît qu’à deux endroits : dans la formation à la santé au travail, avec l’instruction « porter des vêtements antistatiques », et dans les règles de nettoyage des poussières, avec l’interdiction du balayage à sec. Or, les phénomènes les plus difficiles à traiter sur le terrain ne proviennent ni des opérateurs ni des balais : pour un même lot de poudre Ti6Al4V, les valeurs de pesée dérivent de 0,3 % à 0,8 % après tamisage, la poudre recyclée forme des anneaux sur les parois internes des conteneurs de transfert, une fine bande de poudre discontinue apparaît devant la racle lors de l’étalement, et les pièces en résine attirent à nouveau une couche de poussières fines après nettoyage. Le point commun en amont est la charge accumulée par la poudre lors du tamisage, du transfert pneumatique, du transvasement et de l’essuyage. Pourtant, l’atelier ne dispose souvent d’aucune grandeur mesurable, d’aucun seuil de décision ni d’aucun enregistrement traçable jusqu’au numéro de build. lantu3D gère le passage du plan à la livraison de la pièce comme une chaîne couvrant l’ensemble du cycle de vie. L’état électrostatique constitue une variable de procédé longtemps absente de cette chaîne : il ne relève ni d’une liste d’EPI ni d’une simple annexe aux relevés de température et d’humidité ; il doit être défini, mesuré et libéré indépendamment.
I. Définir d’abord les périmètres : protection des personnes, des pièces et responsabilités de ce niveau
Lors du choix du sujet, l’erreur la plus fréquente consiste à classer directement l’électricité statique dans la prévention des explosions de poussières relevant de l’EHS. Ces sujets sont effectivement proches, mais leur objet est totalement différent. Le niveau EHS répond aux questions suivantes : « Les opérateurs risquent-ils d’inhaler des poudres métalliques ? De subir une brûlure laser ? Que faire lorsqu’un nuage de poussières rencontre une source d’inflammation ? » Ses résultats sont une liste d’EPI, des interverrouillages et des fiches d’intervention d’urgence. Le niveau de maîtrise de l’environnement d’atelier répond à la question : « À 45 % ±5 % d’humidité relative, la poudre absorbera-t-elle de l’humidité susceptible de se vaporiser dans le bain de fusion et de former des pores ? » Il produit des enregistrements continus de température et d’humidité ainsi qu’un contrôle d’accès fondé sur la teneur en eau. Le présent niveau répond à une autre question : « Les charges accumulées entre la poudre et les conteneurs, tamis, tuyauteries et plans de travail sont-elles évacuées, et sur quelle base autorise-t-on ce conteneur de poudre à être utilisé dans la machine ? » Une règle simple permet de le distinguer : tout élément pouvant être traduit en « une résistance de terre mesurée, un tableau de classement des résistances de surface, une courbe de décroissance de charge ou un registre de contrôle par poste » appartient au niveau d’ingénierie électrostatique. Son objectif en matière d’humidité diffère également de celui de la norme 8582 : là, la limite supérieure d’humidité vise à prévenir l’absorption d’humidité ; ici, la limite inférieure crée une voie d’évacuation des charges. Les deux plages doivent se recouper, et non se substituer l’une à l’autre.
II. Quatre catégories de points de mesure et des seuils décisionnels
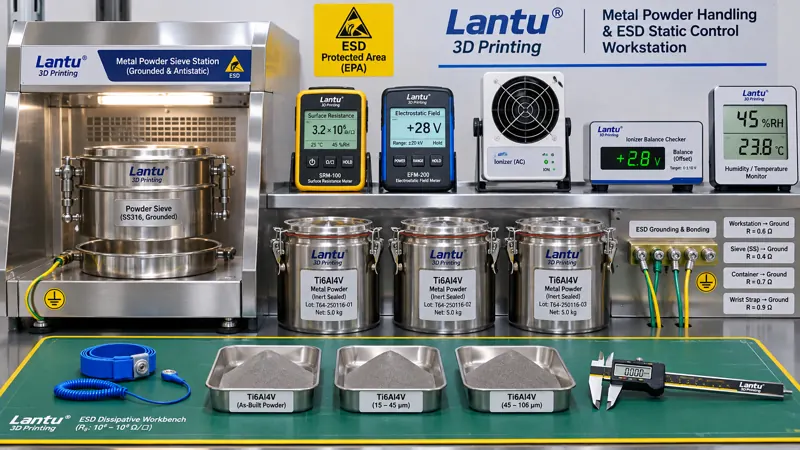
La première catégorie concerne les voies d’évacuation. La terre de protection des équipements, les tables de tamisage, les chariots de transfert, les conteneurs de poudre et les tapis de travail doivent être reliés par liaison équipotentielle. La résistance de liaison entre le point de terre commun et chaque extrémité doit idéalement être ≤1 Ω. La résistance à la terre des surfaces de travail antistatiques doit être maintenue dans la plage dissipative de 10⁵ à 10⁹ Ω ; en dessous de 10⁵ Ω, il faut évaluer les risques de choc électrique et de limitation du courant, tandis qu’au-dessus de 10⁹ Ω, l’évacuation est trop lente, ce qui équivaut à un comportement isolant. Il est possible de s’inspirer des principes de classification de l’IEC 61340-5-1 et de l’ANSI/ESD S20.20 sans reproduire l’intégralité de leurs systèmes ; l’atelier doit toutefois préciser dans ses fiches de travail « quel point mesurer, avec quel instrument, à quelle fréquence et quelles actions prendre en cas de dépassement ». La deuxième catégorie est le potentiel électrostatique au poste. Un voltmètre électrostatique sans contact doit mesurer quatre positions : l’orifice de transvasement, le dessus du tamis, le plan de pesée et l’intérieur de la porte de la chambre d’étalement. Une limite de ≤±100 V est recommandée autour des balances électroniques et capteurs sensibles, et de ≤±500 V pour les postes généraux. Les valeurs doivent être relevées lorsque l’équipement fonctionne ; une valeur nulle machine arrêtée n’a aucune signification. La troisième catégorie est la décroissance de charge : pour des échantillons de tapis, conteneurs et médias filtrants, le temps de décroissance de ±1000 V à ±100 V doit idéalement être ≤2 s, ou la demi-vie doit être enregistrée et servir de référence figée. Les nouveaux revêtements plastiques, les nouveaux lots de sacs filtrants et les conteneurs venant d’être nettoyés doivent être remesurés. La quatrième catégorie concerne la neutralisation ambiante. L’humidité relative doit rester au-dessus de 40 % HR et croiser la plage de 45 % ±5 % requise pour la stabilité de fabrication ; la plage combinée doit être fixée à 45 %–50 %. Les soufflantes ionisantes ne doivent être utilisées que lorsque les éléments isolants sont inévitables : leur tension d’équilibrage doit être ≤±35 V et leur temps de décroissance ≤2 s. Elles doivent être intégrées aux contrôles périodiques plutôt que laissées sans suivi après installation.
III. Quatre chaînes par lesquelles l’électricité statique affecte la qualité de fabrication
Première chaîne : le tamisage et le colmatage. Les fines particules chargées adhèrent aux fils du tamis, réduisent la surface d’ouverture utile et conduisent à qualifier à tort les refus de tamis comme des « poudres agglomérées », sous-estimant ainsi la quantité utilisable du lot recyclé. Deuxième chaîne : la pesée et le dosage. La charge de la poudre varie avec l’humidité ambiante et la vitesse de transfert, provoquant des dérives irrégulières de 0,3 % à 0,8 % sur les balances électroniques. Les proportions de mélange et la consommation nette par pièce sont alors faussées, ce qui dégrade ensuite les fiches de coûts et les données d’activité utilisées pour le calcul carbone. Troisième chaîne : l’étalement et la couche de poudre. La poudre chargée adhère au bord avant de la racle et forme de fines bandes sur les bords du plateau, entraînant des variations locales d’épaisseur de couche. Les défauts ultérieurs de sphéroïdisation et de manque de fusion risquent alors d’être attribués à tort aux paramètres laser. Quatrième chaîne : l’état de surface et la propreté. Les pièces en résine et les pièces métalliques après nettoyage attirent davantage les particules ; les contrôles de propreté des canaux internes échouent et l’adhérence avant sablage ou revêtement devient instable. Ces quatre chaînes ont un point commun : les symptômes semblent relever de quatre opérations distinctes — tamisage, dosage, fabrication et post-traitement — alors que leur cause racine est identique. Sans enregistrement électrostatique transversal, l’atelier ne peut que réajuster les paramètres opération par opération.
IV. Maîtrise technique : évacuation prioritaire, neutralisation en complément
L’ordre des mesures de maîtrise ne doit pas être inversé. Il faut d’abord établir des chemins conducteurs : les conteneurs métalliques, tamiseuses, chariots de transfert et brides de tuyauterie doivent être pontés et reliés à la terre en un point unique. L’application d’un produit antistatique ne doit jamais remplacer un conducteur de liaison. Les plans de travail et sols doivent utiliser des matériaux dissipatifs et figurer dans le tableau de classification. Les plateaux en plastique isolant ne doivent être utilisés que pour des transferts de courte durée et doivent être associés à une neutralisation ionique. Il faut ensuite classer les matériaux des conteneurs et outillages : selon leur résistance de surface, les conteneurs, revêtements, pelles et cadres de tamis sont classés en trois catégories — conducteurs, dissipatifs et isolants. Les éléments isolants ne doivent pas entrer directement en contact avec les poudres destinées à la machine. Chaque nouveau lot d’articles achetés doit faire l’objet d’un contrôle par échantillonnage de la résistance de surface, avec conservation d’échantillons. La troisième mesure concerne l’interverrouillage entre humidité et procédé : lorsque l’humidité est inférieure à 40 % HR, le tamisage et le transvasement sont suspendus. Ils ne peuvent reprendre qu’après retour dans la plage combinée et nouvelle mesure du potentiel ; l’horodatage de l’événement doit être associé à l’ordre de fabrication et au numéro de build du poste. Ce n’est qu’en quatrième recours que des soufflantes ionisantes, barres antistatiques ou autres dispositifs actifs de neutralisation doivent être employés, uniquement aux postes où le changement de matériau est impossible. Il convient de souligner que le soufflage de poudre à l’air comprimé constitue à la fois un risque d’explosion de poussières et un processus de charge intense ; il ne doit jamais être utilisé pour nettoyer la poudre.
V. Registre de contrôle par poste et libération à trois états A/B/C
Il est recommandé de créer une fiche de contrôle comportant six champs : la valeur d’humidité mesurée par poste et le numéro de l’enregistreur ; la valeur maximale de potentiel électrostatique aux quatre postes ; les points et valeurs d’échantillonnage de la résistance de liaison équipotentielle ; la tension d’équilibrage des soufflantes ionisantes ; les numéros de lots de poudre et de builds concernés par le tamisage, le transvasement et la pesée du poste ; enfin, le nom de l’inspecteur et celui du vérificateur. La décision repose sur trois états. L’état A signifie que les six éléments sont dans les seuils et autorise la mise en machine. L’état B correspond à un seul dépassement léger, par exemple un potentiel entre ±500 V et ±1000 V ou un temps de décroissance de 2 à 4 s ; la libération est possible après double contrôle et confirmation sur une éprouvette standard de première pièce, avec marquage distinct du lot. L’état C concerne une rupture de terre, une humidité inférieure à 40 % HR, un potentiel supérieur à ±1000 V ou un temps de décroissance supérieur à 4 s. La mise en machine est alors immédiatement bloquée ; il faut examiner les images de couches de poudre, relevés de pesée et résultats d’éprouvettes produites en même temps pour tous les builds déjà étalés depuis le dernier point conforme. Aucune libération dérogatoire ne doit être accordée sans preuves de conformité. La reprise exige de remesurer la terre et le potentiel, de refaire la première pièce et d’obtenir la double signature du procédé et de la qualité ; il ne suffit pas d’ajouter un enregistrement pour redémarrer la machine. Le registre doit être conservé selon un double index, par lot et par numéro d’équipement, afin que toute pièce livrée puisse être reliée à l’état électrostatique du poste de fabrication. Avec les lots d’inspection, la chaîne des certificats de coulée et la traçabilité métrologique, il forme un dossier de preuves de livraison plutôt qu’un système séparé.
VI. Déploiement sur 30 jours et erreurs courantes
La première semaine est consacrée à l’établissement de la référence : mesurer les quatre catégories de points dans l’ensemble de l’atelier, cartographier les postes à forte charge et traiter en priorité les orifices de transvasement et les tables de tamisage. La deuxième semaine vise à stabiliser le matériel : ajouter les conducteurs de liaison, remplacer les tapis et conteneurs par des versions dissipatives, équiper les postes isolants de soufflantes ionisantes et vérifier leur tension d’équilibrage. La troisième semaine est dédiée aux fiches et à la formation : afficher les fiches de contrôle, tableaux de classification, règles de décision A/B/C et procédures de reprise ; les équipes opérationnelles et qualité doivent chacune s’exercer une fois à la reverification et à la double signature. La quatrième semaine comprend un exercice de traçabilité inversée : sélectionner au hasard une pièce déjà livrée et exiger l’accès, en moins de 30 minutes, à la fiche électrostatique du poste concerné, au lot de poudre, au numéro de couche du build et à l’enregistrement de confirmation de première pièce. L’objectif de réussite du premier coup est ≥95 %. Quatre erreurs sont fréquentes : considérer que la distribution de vêtements antistatiques achève la maîtrise électrostatique ; fixer uniquement une limite supérieure d’humidité pour prévenir l’absorption, sans définir de limite inférieure contre l’accumulation ; mesurer seulement la terre de protection des équipements sans contrôler les conteneurs et tapis qui sont réellement en contact avec la poudre ; ne pas remesurer la résistance de surface et le temps de décroissance après un changement de filtre, de revêtement intérieur ou de produit de nettoyage. Toutes ces erreurs peuvent être bloquées par des champs obligatoires sur la fiche de contrôle.
Conclusion
Dans les ateliers d’impression 3D, l’électricité statique est depuis longtemps une variable « évoquée par tous, mais jamais associée à une valeur ». Il faut la dissocier des listes d’EPI et des relevés de température et d’humidité, puis la définir au moyen de cinq ensembles mesurables : voies d’évacuation, résistance de surface, potentiel électrostatique, décroissance de charge et limite inférieure d’humidité. Lier ensuite les résultats de mesure aux critères de libération des ordres de fabrication, lots de poudre et numéros de build permet de compléter réellement la chaîne allant de la conception à la livraison de la pièce. Pour lantu3D, l’intérêt ne réside pas dans l’ajout de quelques formulaires, mais dans la capacité des ingénieurs à exclure en premier lieu une cause racine commune et vérifiable lorsque réapparaissent un colmatage de tamis, une dérive de pesée, une discontinuité de couche ou une adsorption de poussières, au lieu de réajuster sans cesse les paramètres dans quatre opérations différentes.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.