
Introduction : parmi les quatre comptes, l’air utilitaire n’a pas encore son propre registre
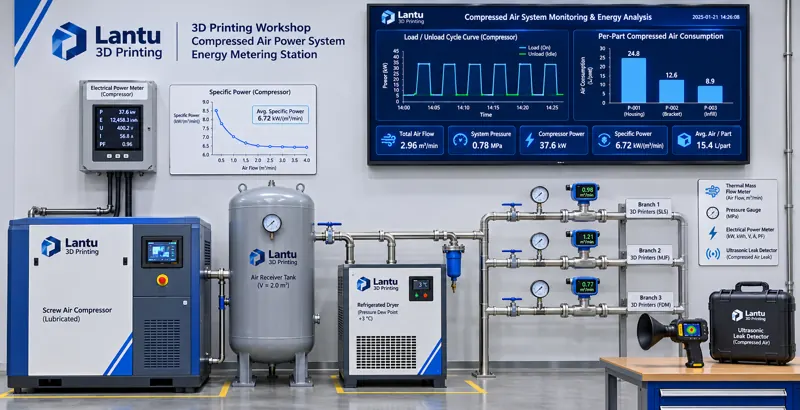
Au cours des deux dernières années, lantu3D a affiné ses calculs de gestion énergétique en atelier : l’électricité est ventilée entre heures pleines, heures creuses et puissance appelée ; le gaz de protection de la chambre de fabrication est ramené en m³/pièce ; l’eau de refroidissement en circuit fermé est décomposée en appoint d’eau et facteur de concentration ; l’empreinte carbone est ventilée par unité fonctionnelle et par allocation entre builds. Pourtant, un fluide reste durablement caché dans les dépenses communes d’« utilités » : il n’est ni mesuré séparément ni rapporté à la pièce. Il s’agit de l’air comprimé utilitaire qui actionne les vannes pneumatiques, le transport de poudre, le sablage, le soufflage et les vérins. Un compresseur à vis de 11 kW fonctionnant 4 000 heures par an génère plus de 30 000 yuans de coût électrique, même avec un tarif de seulement 0,7 yuan/kWh ; avec un taux de charge de 35 %, près de la moitié de cette énergie est perdue en marche à vide. Plus problématique encore, les fuites d’air comprimé ne laissent pas de traces comme les fuites d’eau : elles se manifestent par une lente baisse de pression, des vannes pneumatiques lentes ou un sablage d’intensité instable, puis sont classées comme de simples « anomalies occasionnelles d’équipement ». Cet article ne propose pas un slogan d’économie d’énergie, mais une méthode recalculable fondée sur la puissance spécifique, le taux de charge, le taux de fuite, les relevés de compteurs par poste et la consommation d’air utilitaire par pièce, afin d’intégrer cet air au même registre énergétique que l’électricité, l’eau, le gaz et le carbone.
I. Distinguer d’abord les deux gaz : gaz de protection et air utilitaire ne doivent pas être mélangés
Un atelier LPBF métallique possède au minimum deux réseaux de gaz dont les périmètres de calcul sont totalement différents ; les regrouper dans un même tableau conduit inévitablement à des erreurs de consommation spécifique. Le gaz de protection de procédé est de l’argon ou de l’azote, injecté dans la chambre de fabrication. Ses critères sont une pureté de 99,999 %, une teneur en oxygène de chambre de 1 000 ppm, ou inférieure à 500 ppm pour les pièces aéronautiques, ainsi qu’un point de rosée ≤ −40 °C. Son unité de mesure est le m³/pièce et son coût varie selon le nombre de purges de la chambre et son volume. L’air comprimé utilitaire, produit par le compresseur et distribué dans un réseau à 0,6–0,8 MPa, alimente les vannes pneumatiques, le transport de poudre, les cabines de sablage, les pistolets de soufflage et les vérins. Ses critères sont la pression, le débit, les classes de teneur en huile et en eau, ainsi que l’électricité consommée pour sa production ; son unité est le Nm³/pièce. Le premier est une condition d’entrée du procédé ; le second est un fluide énergétique. Cet article traite uniquement du second. Les particules solides, le point de rosée sous pression et la classe d’huile de l’air comprimé sont gérés selon l’ISO 8573-1 et relèvent de la disponibilité des équipements ; ce sujet ayant déjà été traité en détail, il n’est ici cité que comme condition préalable à la conformité des points d’utilisation.
II. Puissance spécifique et taux de charge : le surdimensionnement est le principal gaspillage invisible
L’efficacité énergétique d’un compresseur ne se juge pas à son apparence, mais à sa puissance spécifique, c’est-à-dire la puissance électrique consommée pour produire 1 m³/min d’air comprimé, en kW/(m³/min). Un compresseur à vis à vitesse fixe de 11 kW, délivrant 1,6 m³/min, présente une puissance spécifique d’environ 6,9 ; un modèle de classe énergétique 1 peut descendre sous 6,5, tandis qu’une machine ancienne de plus de huit ans, avec filtre d’admission colmaté ou courroie qui patine, se situe souvent entre 8,5 et 10. La première étape consiste à relever simultanément, en régime stable à pleine charge, la puissance électrique P (kW) et le débit d’air Q (m³/min), puis à calculer SP = P/Q. Les mesures doivent être enregistrées pendant trois jours ouvrés et la médiane retenue, plutôt que de prendre les valeurs de plaque signalétique pour des mesures réelles.
Le second indicateur est le taux de charge η = T_load / (T_load + T_unload). C’est ici que les compresseurs à vitesse variable et à vitesse fixe diffèrent : à vide, le moteur d’un compresseur à vitesse fixe continue à tourner, avec une puissance correspondant à environ 30 % à 50 % de la pleine charge, tout en ne produisant pratiquement pas d’air. Dans les ateliers de production multi-références en petites séries, la demande est pulsée : dix minutes de sablage concentré, puis seulement des actionnements intermittents de vannes pneumatiques. Si une grande machine de 3,0 m³/min a été choisie sur la base du débit de pointe, le η mesuré est souvent inférieur à 40 %. Critères d’ingénierie : un η maintenu entre 60 % et 85 % pendant deux semaines consécutives est sain ; entre 40 % et 60 %, il faut d’abord ajuster l’ordonnancement des usages d’air, par exemple en regroupant sablage et soufflage sur le même créneau ; en dessous de 40 %, si le volume du réservoir existant est inférieur à 0,5 m³, un compresseur à vitesse variable ou une configuration à deux machines, une petite et une grande, est plus économique qu’un remplacement direct par une machine plus grande. Exemple : pour une machine de 11 kW avec η=0,35 et une puissance à vide de 4 kW, la consommation à vide annuelle, sur 4 000 h, est d’environ 4 000×(1−0,35)×4 = 10 400 kWh, soit près de 7 300 yuans pour ce seul poste.
III. Taux de fuite : convertir le « sifflement » en Nm³/h et en coût annuel
Les fuites apparaissent presque toutes au niveau des raccords à bague, des flexibles, des électrovannes, des filtres-régulateurs, des raccords rapides et des joints de portes de chambre ; elles augmentent approximativement de façon linéaire avec la pression. Une méthode de quantification applicable est l’essai de maintien en pression hors production : fermer tous les points de consommation, pressuriser le système à 1,1 fois la pression de service sans dépasser la pression nominale des composants, relever le volume total V (m³) du réservoir et du réseau, la chute de pression ΔP (MPa) sur 30 minutes et la pression atmosphérique P_atm, fixée à 0,101 MPa. Le débit de fuite à l’état standard se calcule selon Q_leak ≈ V·ΔP/(P_atm·t), avec t = 0,5 h. Exemple : pour V=0,8 m³ et une chute de 0,06 MPa en 30 min, Q_leak ≈ 0,8×0,06/(0,101×0,5) ≈ 0,95 Nm³/min, soit approximativement la production à pleine charge, 24 h/24, d’un petit compresseur de 1,0 m³/min. Cela suffit à expliquer pourquoi la consommation totale relevée au compteur ne baisse pas.
Les critères doivent être explicitement fixés : Q_leak ≤5 % de la capacité nominale de production est acceptable ; entre 5 % et 10 %, une recherche de fuite doit être inscrite au programme mensuel ; au-delà de 10 %, la ligne doit être arrêtée pour correction. La localisation peut être réalisée à l’aide d’un détecteur ultrasonique sur les raccords, avec de l’eau savonneuse sur les corps de vannes, ou par comparaison d’une mesure de référence effectuée au moyen d’un débitmètre massique thermique installé après le compteur principal pendant un arrêt nocturne. Chaque fuite doit recevoir une étiquette et être enregistrée avec son emplacement, l’estimation de son orifice, ainsi que les relevés avant et après réparation, afin de constituer un registre des fuites. Après réparation, l’essai de maintien en pression doit impérativement être répété pour clôturer l’action ; sinon, « traité » n’est qu’une autre formulation.
IV. Comptage par sous-postes et ventilation des usages : du compteur principal aux compteurs de branche
Un seul compteur électrique sur le compresseur et un seul débitmètre sur la conduite principale ne fournissent qu’une moyenne, sans cible d’optimisation. Une architecture de comptage à trois niveaux est recommandée. Le premier niveau est le côté production d’air : compteur de puissance électrique du compresseur et débitmètre vortex sur la conduite principale, utilisés pour calculer la puissance spécifique et la quantité totale d’air produite. Le deuxième niveau est le côté branches : les usages doivent au minimum être séparés entre le circuit des équipements de fabrication, comprenant les vannes pneumatiques, le transport de poudre et les vérins de racleur ; le circuit de post-traitement, comprenant sablage, soufflage et ponçage pneumatique ; et le circuit auxiliaire commun, comprenant le décolmatage par contre-soufflage et les vannes et instruments. Chaque branche reçoit un débitmètre massique thermique, avec un pas d’échantillonnage d’une minute. Le troisième niveau est le côté événements : les relevés des transmetteurs de pression sont horodatés et synchronisés avec l’état des ordres de fabrication du MES et les numéros de couche du build, afin d’identifier quelle opération fait chuter la pression du réseau.
Les périmètres de mesure doivent être uniformisés à l’état standard, soit 20 °C, 101,325 kPa et 0 % d’humidité relative, et la référence de conversion doit être indiquée dans le registre. Si les instruments de terrain affichent des débits volumiques aux conditions réelles, ils doivent être convertis à partir de la pression et de la température mesurées ; sans cela, les données de différentes saisons ne sont pas comparables. Un point de pression doit être placé avant et après le sécheur et les filtres. Une perte de charge durable >0,05 MPa déclenche le remplacement de l’élément filtrant, afin d’éviter de confondre « pression d’air insuffisante » et « compresseur défaillant ». L’écart de bilan entre la somme des relevés des branches et le relevé du compteur principal doit être ≤8 % ; au-delà, il existe une dérivation non enregistrée, un défaut d’étalonnage ou une fuite.
V. Consommation d’air utilitaire par pièce : périmètre des pièces conformes livrées et allocation entre builds
Le dénominateur de la consommation d’air utilitaire par pièce doit être cohérent avec celui de l’électricité, de l’eau et de l’empreinte carbone : il correspond au nombre de pièces conformes livrées pendant la période de calcul, et non au nombre de pièces imprimées ni au nombre de builds lancés. Le numérateur est corrigé selon le principe d’attribution : q = (Q_total − Q_leak − Q_nonprod) / N_good, où Q_total est la quantité cumulée d’air produite à l’état standard, déterminée au compteur principal sur la période ; Q_leak est la fuite convertie par l’essai de maintien en pression et extrapolée sur les heures de fonctionnement ; Q_nonprod est la consommation hors production du site, telle que les pistolets d’air pour maintenance ou l’air emprunté par d’autres ateliers, mesurée séparément ; et N_good est le nombre de pièces conformes livrées sur la même période. Sans ces trois déductions, q est artificiellement gonflé par les arrêts de week-end et l’augmentation des fuites, rendant toute comparaison mensuelle dénuée de sens.
L’allocation des builds partagés utilise, comme pour l’eau de refroidissement et l’empreinte carbone, un facteur de pondération plutôt qu’une division égale par nombre de pièces : le poids wi de chaque pièce est constitué de « temps de balayage × nombre de couches × coefficient de correction lié au volume des supports et de la plaque de fabrication ». Le pool commun, incluant le soufflage des tuyauteries avant purge, les actionnements pneumatiques pendant le préchauffage de la plaque, les circuits liés aux éprouvettes embarquées et la consommation de référence en attente, est réparti selon wi. Les consommations directement attribuables, telles que le temps de sablage dédié à une pièce ou un enregistrement de soufflage individuel, sont affectées directement à la pièce. Exemple : un build comprend 12 pièces, le pool commun est de 8,4 Nm³ et la somme des poids est de 42. Une pièce avec w=5 reçoit 1,0 Nm³, auxquels s’ajoutent 0,6 Nm³ de sablage dédié ; sa valeur q est donc de 1,6 Nm³/pièce. Le registre doit au minimum inclure : période de calcul, relevé principal, volume de fuite, consommation hors production, nombre de pièces conformes, version de la table de pondération, résultat de l’allocation et personne chargée de la vérification. Ce n’est qu’en partageant la même frontière temporelle de calcul avec l’électricité, l’eau et le carbone qu’une fiche complète de coût énergétique par pièce peut être constituée.
VI. Critères de libération et tableau de bord : lier la consommation d’air aux numéros de couche du build
Le calcul de consommation d’air doit finalement permettre de piloter la libération des pièces. Trois critères impératifs devraient être inscrits dans les instructions de travail. Premier point : le critère de pression de procédé. Si, pendant la fabrication, la pression de la branche concernée descend sous 0,55 MPa ou fluctue de plus de 0,08 MPa en une minute, le processus est suspendu. Le numéro de couche du build, la position dans la chambre et le numéro de tâche de balayage correspondant à l’instant de l’événement sont enregistrés, puis les images de répartition de poudre, la courbe de teneur en oxygène et les résultats des éprouvettes embarquées des pièces de cette chambre sont analysés. Une perturbation de fluide ne peut être prise en compte pour la libération que si elle est reliée à une pièce précise ; la logique est identique à celle d’une chute de tension associée à un numéro de couche. Deuxième point : le critère préalable de qualité. Si le point de rosée sous pression ou la classe d’huile au point d’utilisation ne satisfait pas au niveau convenu selon l’ISO 8573-1, ce lot d’air utilitaire ne peut pas être intégré au dénominateur conforme de q, afin d’éviter de comptabiliser comme production efficace un air chargé d’huile ou d’eau. Troisième point : le critère de tendance. À procédé et pondération identiques, si q augmente de plus de 15 % par rapport à la moyenne des huit builds précédents, ou si la puissance spécifique SP augmente de plus de 10 %, la planification ultérieure de cette machine est gelée et une recherche de fuite ainsi qu’une vérification des filtres sont déclenchées.
Le tableau de bord ne doit présenter que cinq indicateurs susceptibles de déclencher une action : puissance spécifique SP, en kW/(m³/min) ; taux de charge η, en % ; taux de fuite, en % de la capacité nominale de production ; consommation d’air utilitaire par pièce q, en Nm³/pièce ; et coût électrique de l’air par pièce, en yuan/pièce, soit q × SP / 60 × tarif électrique. Les tendances sont publiées mensuellement et les listes d’anomalies sont transmises chaque semaine aux responsables des équipements. Pour une plateforme telle que lantu3D, couvrant l’ensemble du cycle de vie, de la conception au plan jusqu’à la livraison de l’objet physique, faire évoluer l’air comprimé utilitaire d’une « condition logistique » vers un fluide énergétique mesurable, allouable et associé à la libération complète précisément le dernier registre de fluide après l’électricité, l’eau, le gaz de protection et le carbone.
Conclusion
Le gaspillage d’air comprimé utilitaire ne provient pas d’une seule machine défaillante, mais de l’absence de quatre périmètres de calcul : ne pas séparer le gaz de protection de l’air utilitaire, ne pas mesurer la puissance spécifique et le taux de charge, ne pas convertir les fuites en débit et en coût, et ne pas déduire correctement la production totale d’air avant de la répartir entre les pièces conformes. L’ordre de mise en œuvre recommandé est le suivant : réaliser d’abord un essai de maintien en pression hors production pour obtenir une référence de fuite ; installer ensuite les compteurs à trois niveaux et les faire fonctionner pendant deux semaines complètes ; utiliser η et SP pour déterminer si la configuration du compresseur doit être modifiée ; puis inscrire q et les pondérations de builds partagés dans le même registre énergétique, avec trois critères de libération. À ce stade, le compresseur n’est plus seulement la machine « toujours en marche » dans un coin de l’atelier, mais un maillon de données vérifiable capable de répondre aux questions suivantes : combien de Nm³ ont été imputés à ce build, quel surcoût électrique a été engagé et sur quelle base la libération est-elle autorisée ?
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.