
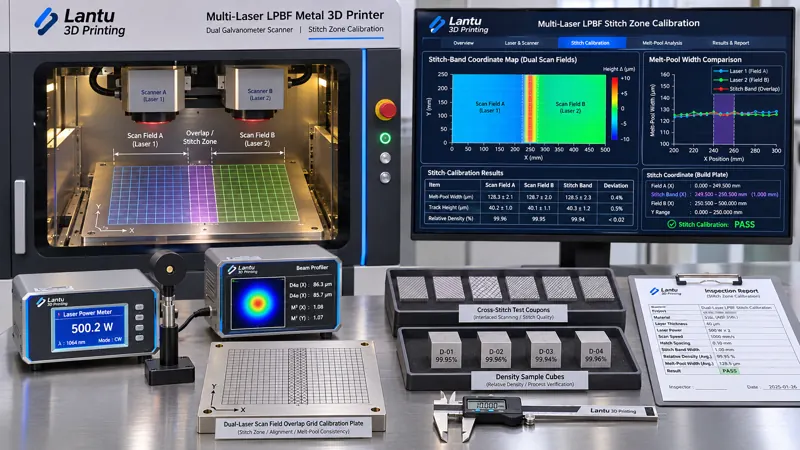
Introduction : une jonction invisible peut déterminer si une grande pièce est livrable
Lorsque le contour maximal d’une pièce dépasse le champ de balayage effectif d’une seule machine, trois voies sont généralement possibles : découper la pièce puis l’assembler, utiliser une machine à plus grand volume de fabrication, ou activer deux, voire quatre lasers afin d’assembler plusieurs champs de fabrication. La troisième solution paraît la plus économique, mais c’est aussi celle qui révèle le plus facilement des problèmes à la livraison : les échantillons prélevés séparément dans les deux zones sont conformes, tandis qu’une bande de manque de fusion suivant la direction de balayage, une zone de variation brutale de dureté ou un ressaut de surface apparaît précisément dans la zone de transfert entre les deux lasers. Sur un lot de grands supports en 316L, la densité mesurée dans la bande de jonction est passée de 99,6 % dans la zone principale à 97,8 % ; toutes les éprouvettes de traction se sont rompues du côté traversant la jonction, alors que les relevés métallographiques des éprouvettes à cordon unique étaient parfaitement normaux. La cause racine n’était ni une puissance laser insuffisante, ni une variation de lot matière, mais le fait que personne n’avait jamais géré la « zone de jonction » comme un objet contrôlé indépendant. L’approche lantu3D considère l’ensemble du processus, du plan de conception à la livraison physique, comme une chaîne de cycle de vie ; le contrôle de la zone de jonction est précisément le maillon qui traduit la capacité de l’équipement en preuves de qualité vérifiables.
Le présent article ne traite ni de la maintenance d’un trajet optique unique — contrôle du zéro galvanométrique, de la transmission de la vitre de protection ou de l’atténuation de puissance — ni de l’étalonnage de la fenêtre procédé sous un spot unique. Il aborde le niveau d’ingénierie propre aux systèmes multi-laser : comment quantifier, vérifier et documenter la bande de recouvrement géométrique entre deux champs de balayage, le transfert d’énergie, la synchronisation temporelle et les critères de libération des pièces traversant une jonction.
I. Définir d’abord l’objet contrôlé : la bande de jonction n’est pas une ligne, mais une zone
Dans la plupart des ateliers, la zone de jonction est assimilée à la ligne de séparation des champs de balayage ; c’est le point de départ de toutes les erreurs d’interprétation. En réalité, les champs effectifs des deux lasers présentent à leur frontière une zone de recouvrement d’une largeur significative. Pour un assemblage courant de deux galvanomètres couvrant chacun 250 mm × 250 mm, la séparation nominale est x=0, mais la bande de recouvrement réellement couverte de manière répétable est souvent fixée entre ±2 mm et ±5 mm. En ajoutant l’erreur de positionnement sur l’ensemble du champ des galvanomètres — généralement exigée à ±50 μm maximum —, la distorsion du champ F-thêta ainsi que les écarts de planéité de la table et du cylindre de fabrication, la zone qui doit réellement être contrôlée est une bande de 4 à 10 mm de large, et non une ligne géométrique de largeur nulle.
La définition de l’objet contrôlé doit être intégrée à la fiche procédé contrôlée et doit au minimum figer six champs : le numéro de l’équipement et les numéros des lasers, les numéros de version d’étalonnage des deux champs de balayage, la coordonnée centrale et la largeur de la bande de jonction — par exemple x=0±3 mm —, la stratégie de recouvrement (exclusivité d’un laser / répartition de l’énergie entre deux lasers / balayage alterné par couche), la liste des caractéristiques de pièce autorisées à traverser la jonction, ainsi que la méthode de validation de la première pièce pour cette bande. Sans ces six champs, aucune donnée de contrôle ultérieure ne peut répondre à la question : « Dans quelle version de l’état de jonction cette valeur a-t-elle été mesurée ? »
II. Cohérence géométrique : aligner d’abord les deux champs de balayage dans un même repère
La première catégorie de défauts dans une bande de jonction est constituée par les erreurs de position, et non par les défauts métallurgiques. La méthode consiste à utiliser une plaque étalon quadrillée couvrant l’ensemble du champ ; à la hauteur du plan de fabrication, les deux lasers balayent séparément le même ensemble de points repères. La comparaison entre le nuage de points mesuré et la grille théorique fournit, pour chaque laser, les coefficients de translation, rotation, mise à l’échelle et distorsion non linéaire, qui sont inscrits dans leurs tables de compensation respectives. Il est recommandé de distinguer trois niveaux de décision : un résidu de coordonnées entre les deux lasers au centre de la bande de jonction ≤30 μm autorise directement la production ; de 30 à 60 μm, un réétalonnage et une confirmation par éprouvette traversant la jonction sont requis ; au-delà de 60 μm, la planification de pièces traversant la jonction est interdite, en attendant la vérification du trajet optique et de la lentille de champ.
Le second point souvent négligé est la cohérence selon Z. Si les plans focaux des deux lasers diffèrent de 0,3 mm, compte tenu d’un diamètre de spot nominal de 70 à 80 μm et du fait qu’un défocalisation de 0,5 mm peut élargir le spot à plus de 120 μm, l’écart de densité de puissance réelle sur le lit de poudre peut atteindre 50 %. Il se manifeste par une bande de fusion plus étroite le long de la zone de jonction. Après chaque remplacement de vitre de protection ou de lentille de champ, ainsi qu’après un redémarrage à la suite d’un arrêt prolongé, il est donc impératif de remesurer la position focale et le diamètre du spot sur le lit de poudre pour les deux lasers, et d’enregistrer les valeurs mesurées au lieu de réutiliser les valeurs d’usine. Le troisième point est la synchronisation : lorsque les deux lasers balayent simultanément, les flux gazeux croisés et les panaches peuvent se masquer mutuellement, ce qui augmente la probabilité de retombée de projections dans la bande de jonction. Il est recommandé d’intégrer à la même instruction de travail la vitesse des flux gazeux croisés et le déphasage de début de balayage entre les deux lasers, tout en fixant l’ordre « quel laser balaie en premier, lequel balaie ensuite ».
III. Transfert d’énergie : une bande de recouvrement ne consiste pas simplement à diviser la puissance par deux
La deuxième catégorie de défauts provient d’un apport énergétique en double ou insuffisant. Si la stratégie de recouvrement prévoit que les deux lasers couvrent la zone à 50 % de leur puissance, l’énergie réellement reçue par le lit de poudre n’est pas équivalente à 100 % de la puissance d’un seul laser : les puissances mesurées, les diamètres de spot, les niveaux de défocalisation, les vitesses de balayage et les taux de recouvrement diffèrent entre les deux faisceaux. En outre, le second laser balaie une surface déjà préchauffée, voire déjà solidifiée, par le premier, dans des conditions aux limites thermiques complètement différentes. En ingénierie, l’étalonnage doit donc reposer sur la densité d’énergie mesurée plutôt que sur une répartition de puissance nominale : E = P /(v × h × t), en J/mm³, où P est la puissance mesurée sur le lit de poudre — et non la valeur nominale du laser —, v la vitesse de balayage, h l’espacement entre vecteurs et t l’épaisseur de couche.
Une démarche d’étalonnage applicable comprend trois étapes. La première consiste à réaliser une matrice de balayage à cordon unique : dans et hors de la bande de jonction, disposer un ensemble d’éprouvettes à cordon unique ; à épaisseur de couche constante de 30 à 50 μm, utiliser 3 à 5 niveaux de puissance laser et de vitesse de balayage dans la fenêtre procédé, puis mesurer la largeur de fusion, la profondeur de fusion et leur rapport afin d’identifier les limites de la zone dense. La deuxième consiste à comparer les traversées de jonction : imprimer, dans la bande de recouvrement, des petits blocs d’essai de mêmes dimensions selon les stratégies d’exclusivité, de répartition entre deux lasers et d’alternance par couche ; mesurer la densité — avec confirmation croisée recommandée par analyse d’images métallographiques et méthode d’Archimède —, le rapport largeur/profondeur du bain de fusion et la rugosité de surface Ra, puis sélectionner le niveau présentant l’écart le plus faible avec la zone principale. La troisième consiste à figer le point de fonctionnement tout en conservant une marge. Par exemple, si la zone principale fonctionne à E=62 J/mm³ et que la bande de jonction est définie à E=60 J/mm³, l’écart de densité doit être ≤0,3 point de pourcentage, l’écart de largeur de fusion ≤10 % et l’écart de Ra ≤15 % ; le point de fonctionnement doit en outre conserver une marge d’au moins 10 % par rapport à la limite de manque de fusion et à la limite de trou de serrure. Si l’une de ces exigences n’est pas satisfaite, il faut réduire la largeur de la bande et faire balayer les caractéristiques traversant la jonction par un seul laser en mode exclusif.
IV. Contrôle et décision : constituer des lots distincts pour les pièces traversant la jonction, au lieu de les diluer dans les grandes séries
La troisième forme de défaillance de la bande de jonction est son « lissage par la moyenne ». Si le lot d’inspection est échantillonné aléatoirement sur l’ensemble du cylindre de fabrication, aucune pièce traversant la jonction ne sera peut-être prélevée, ou seule la zone principale sera contrôlée. Il est recommandé d’aller au-delà de la logique des lots d’inspection 11305 en intégrant la position géométrique comme dimension de constitution du lot : toute pièce dont une caractéristique CTQ se situe dans la bande de jonction ±3 mm doit être affectée à un sous-lot distinct de pièces traversant la jonction, avec sa propre carte de position et sa carte de position des éprouvettes accompagnant le lot. Les éprouvettes doivent être prélevées dans la bande de jonction, avec un jeu dans la direction trans-joint — perpendiculaire à la ligne de séparation — et un autre dans la direction verticale.
Les critères de libération doivent être formulés en quatre exigences vérifiables : ① chaque pièce du sous-lot traversant la jonction fait l’objet d’un recontrôle visuel et dimensionnel ; la hauteur de ressaut dans la zone de jonction doit être ≤0,05 mm et aucune dépression linéaire continue ne doit être présente ; ② au moins une pièce de chaque sous-lot traversant la jonction doit faire l’objet d’un examen métallographique ou d’une tomographie industrielle, en portant une attention particulière aux manques de fusion et porosités sur les trois couches au-dessus et au-dessous du numéro de couche concerné ; l’écart de porosité entre la bande et la zone principale doit être ≤0,2 point de pourcentage ; ③ les éprouvettes de traction ou de dureté doivent être prélevées dans la direction trans-joint ; les ruptures ne doivent pas toutes se produire dans la bande de jonction et la résistance ne doit pas être inférieure à 95 % de la moyenne de la zone principale ; ④ la chaîne d’enregistrements doit être complète : version d’étalonnage, puissances et spots mesurés pour les deux lasers, stratégie de recouvrement, vitesse du flux gazeux, numéro de build et numéro de couche, numéro d’éprouvette et vérificateur. L’absence d’un seul élément entraîne le refus de libération du sous-lot ; celui-ci doit être isolé et traité selon le processus MRB applicable aux produits non conformes, sans dérogation de libération.
V. Déclencheurs de réétalonnage et registre : faire geler automatiquement l’ordonnancement lorsque l’état de l’équipement change
Le contrôle de la zone de jonction n’est pas un étalonnage ponctuel, mais un maintien de l’état. Il est recommandé de définir six catégories de déclencheurs de réétalonnage : remplacement de la vitre de protection ou de la lentille de champ, écart de puissance supérieur à 5 % pour l’un des lasers, réétalonnage du galvanomètre, déplacement de l’équipement ou redémarrage après un arrêt prolongé, achèvement de l’étalonnage annuel de précision géométrique, et apparition d’un écart du même côté sur deux sous-lots trans-joint consécutifs. Après déclenchement, l’ordonnancement de toutes les commandes traversant la jonction doit être gelé. La plaque d’étalonnage quadrillée et les blocs d’essai de comparaison trans-joint doivent être à nouveau exécutés ; la production ne peut reprendre que lorsque les deux résultats reviennent dans les critères prescrits.
Le registre doit être organisé selon six clés : « équipement — paire de lasers — version d’étalonnage — coordonnées de la bande de jonction — version de stratégie — période de validité ». Chaque enregistrement de build doit permettre de retrouver la version alors en vigueur. Le tableau de bord ne doit conserver que cinq indicateurs : résidu de coordonnées entre les deux lasers, écart de densité entre la bande de jonction et la zone principale, taux de libération au premier passage des sous-lots trans-joint, taux de réussite de la première pièce après réétalonnage, et proportion de produits non conformes liés aux jonctions. Ces données doivent intégrer la même chaîne de preuves que le hash du modèle, la version du paquet de paramètres et la période de validité de l’étalonnage ; autrement, elles ne constituent que des journaux d’équipement.
VI. Liste de mise en œuvre et erreurs courantes
L’ordre de déploiement recommandé est le suivant : durant la première semaine, réaliser l’étalonnage quadrillé des champs de balayage, figer la largeur de bande et établir la carte des coordonnées de la zone de jonction ; durant la deuxième semaine, exécuter la matrice à cordon unique et comparer les trois stratégies de recouvrement afin de sélectionner le point de fonctionnement ; durant la troisième semaine, intégrer le sous-lot trans-joint, la carte de position et l’orientation des éprouvettes aux règles de lot d’inspection et à la fiche procédé ; durant la quatrième semaine, connecter le registre et les déclencheurs de réétalonnage, puis réaliser un décalage volontaire — dans le cadre des procédures de sécurité autorisées par l’équipement, décaler de 40 μm la table de compensation de l’un des lasers — afin de vérifier l’efficacité de l’interception. Quatre erreurs sont fréquentes : ne considérer que la puissance d’un laser sans examiner la densité d’énergie réellement mesurée sur le lit de poudre ; considérer le résultat de la plaque d’étalonnage comme valable indéfiniment ; ne pas stratifier l’échantillonnage par position ; et attribuer globalement les défauts trans-joint à des « paramètres procédé mal réglés », en ajustant sans cesse les paramètres sans vérifier la géométrie ni la synchronisation.
Conclusion
La valeur de l’assemblage multi-laser réside dans l’extension de la surface livrable ; son risque consiste à transformer une zone de 4 à 10 mm de large en angle mort qualité. La solution ne consiste pas à poursuivre l’ajustement des paramètres, mais à définir la bande de jonction comme un objet contrôlé indépendant : l’aligner géométriquement dans un même repère, étalonner la stratégie de recouvrement à partir de valeurs énergétiques mesurées, constituer des lots d’inspection séparés selon la position avec des critères trans-joint explicites, et geler l’ordonnancement au moyen d’un registre à six clés et de déclencheurs de réétalonnage. Lorsque les questions « quel est le résidu de coordonnées entre les deux faisceaux, quel est l’écart de densité dans la bande, et quelle version d’étalonnage était appliquée à cette pièce traversant la jonction ? » peuvent toutes être recalculées par un tiers, les grandes pièces disposent enfin de preuves vérifiables entre le modèle numérique et la livraison physique, au lieu d’un simple certificat de conformité isolé.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.