
引言:被一句「防静电服」带过的工程变量
在多数3D打印车间的作业文件里,静电只出现两次:职业健康培训里的「穿防静电服」,以及粉尘清扫规范里的「禁止干扫」。可现场真正难处理的现象既不来自人,也不来自扫把——同一批Ti6Al4V粉末在筛分后称量值漂移0.3%到0.8%、回收粉在转运桶内壁结环、铺粉时刮刀前沿出现断续的薄粉带、树脂件清洗后表面又吸附一层细尘。这些现象的共同上游是粉体在筛分、气力输送、倒料与擦拭中积累的电荷,而车间往往没有任何一个可测量的量、一条可判定的阈值、一份能追溯到build号的记录。蓝图三维把从图纸到实物交付当作一条全生命周期链路来管理,静电状态就是这条链路上长期缺位的一个过程变量:它既不是个人防护用品清单,也不是温湿度记录的附属项,而是需要独立定义、独立测量、独立放行的工序状态。
一、先划清边界:保护人、保护件与本层管的事
选题时最容易踩的坑,是把静电直接归到EHS的粉尘防爆里。三者确实相邻,但主语完全不同。EHS层回答「操作人员会不会吸入金属粉末、会不会被激光灼伤、粉尘云遇点火源怎么办」,输出是PPE清单、联锁与应急处置卡;车间环境控制层回答「相对湿度45%±5%时粉末会不会吸湿,进而在熔池里汽化成气孔」,输出是温湿度连续记录与含水率门禁;本层回答的是「粉体与容器、筛网、管路、台面之间积累的电荷,有没有被泄放掉,凭什么允许这一桶粉上机」。一句话判层:能落到「一个接地电阻实测值、一张表面电阻分级表、一条电荷衰减曲线、一份逐班点检台账」上的,就是静电工程层。它与8582的湿度目的也不同——那里的湿度上限是为了防吸湿,这里的湿度下限是为了让电荷有泄放通道,两个窗口要取交集而不是互相替代。
二、四类测点与可判定阈值
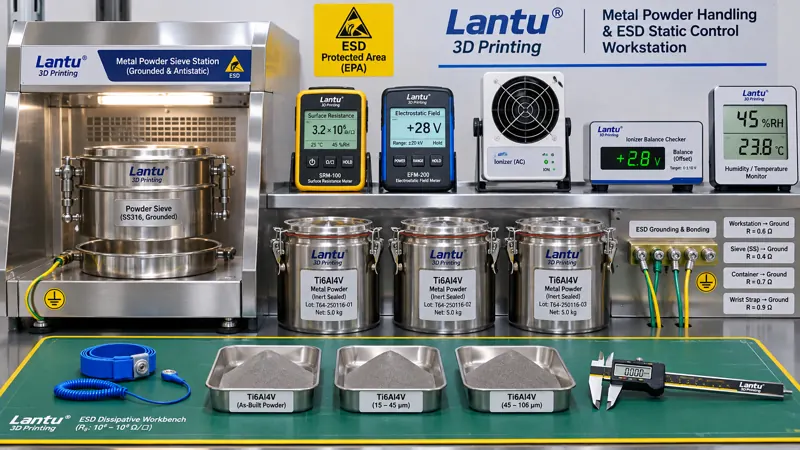
第一类是泄放路径。设备保护地、筛分台、转运车、粉末容器、台垫必须做等电位连接,公共接地点到各末端的连接电阻建议≤1 Ω,防静电工作面的对地电阻控制在10⁵–10⁹ Ω的耗散区间;低于10⁵ Ω要评估人员触电与限流,高于10⁹ Ω则泄放太慢,等同于绝缘体。参考IEC 61340-5-1与ANSI/ESD S20.20的分级思路即可,不必照抄全套体系,但必须把「测哪个点、用什么表、多久测一次、超差怎么办」写成车间自己的作业卡。第二类是工位静电电位,用非接触式静电场计在倒料口、筛网上方、称量台面、铺粉舱门内侧四个位置测,敏感电子秤与传感器周边建议≤±100 V,一般工位≤±500 V;读数要在设备运行状态下取,停机时的零读数没有意义。第三类是电荷衰减,对台垫、容器、滤材取样,从±1000 V衰减到±100 V的时间建议≤2 s,或记录半衰期并冻结基线;新换的塑料内衬、新批次的滤袋、新清洗过的容器必须重测一次。第四类是环境中和,相对湿度宜守住40%下限并与成型稳定性的45%±5%取交集,联合窗口按45%–50%执行;离子风机仅在绝缘件不可避免时使用,平衡电压≤±35 V、衰减时间≤2 s,且要纳入点检而不是装完就忘。
三、静电影响成形质量的四条链
链条一,筛分与堵网:带电细粉吸附在筛网丝径上,有效开孔率下降,筛上物被误判为「结块粉」,回收批次的可用量被低估。链条二,称量与配料:粉体带电量随环境湿度与输送速度变化,电子秤读数出现无规律的0.3%–0.8%漂移,掺配比例和单位件净耗随之失真,进而污染成本卡与碳核算的活动数据。链条三,铺粉与粉层:带电粉在刮刀前沿粘附、在基板边缘形成薄粉带,粉层局部厚度波动,后续球化与未熔合的归因会被错误地指向激光参数。链条四,表面与清洁度:树脂件与清洗后的金属件吸附加剧,内流道清洁度复检不合格,喷砂或涂层前的附着力随之波动。四条链的共同点是:现象看起来分属筛分、计量、成形、后处理四个工段,根因却在同一处,若没有跨工段的静电记录,现场只能一段一段地调参数。
四、工程控制:泄放优先,中和兜底
控制顺序不能颠倒。先做导电路径:金属容器、筛分机、转运车、管路法兰跨接并单点接地,禁止用「喷了防静电剂」代替跨接线;台面与地坪选耗散材料并列入分级表,绝缘塑料托盘只用于短时周转且必须配离子中和。再做容器与工装材质分级:按表面电阻把容器、内衬、铲具、筛网框分成导电、耗散、绝缘三档,绝缘档不得直接接触待上机粉末;每批新采购件进厂时抽检表面电阻并留样。第三做湿度与工艺联锁:湿度低于40% RH时暂停筛分与倒料,恢复到联合窗口并复测电位后方可继续,事件时间戳绑定到当班工单与build号。第四才是离子风机、静电消除棒等主动中和装置,且只在无法改材质的工位使用。需要强调,用压缩空气吹扫粉末既是粉尘爆炸风险也是强带电过程,任何情况下都不作为清粉手段。
五、逐班点检台账与A/B/C三态放行
建议建立一张六字段点检卡:班次的湿度实测值与记录仪编号、四个工位的静电电位最大值、等电位连接电阻抽测点及数值、离子风机平衡电压、当班筛分/倒料/称量涉及的粉末批号与build号、点检人与复核人。判定分三态:A态为六项全部在阈值内,允许上机;B态为单项轻微超差(如电位在±500 V到±1000 V之间、衰减时间2–4 s),允许在加倍复测与首件标准样件确认后放行,且该批次单独标记;C态为接地断路、湿度低于40% RH、电位超过±1000 V或衰减时间超过4 s,直接冻结上机,并回查自上一个合格点之后所有已铺粉build的粉层图像、称量记录与随炉试样结果,未取得合格证据不得让步放行。恢复时必须复测接地与电位、重做首件、由工艺与质量双签,不能只补一条记录就开机。台账按批号与设备编号双索引保存,使任一件交付品都能反查到当班的静电状态——这与检验批、炉次证书链、量值溯源一起构成交付证据包,而不是另起一套体系。
六、30天落地与常见误区
第一周做基线:把四类测点在全车间测一轮,画出高带电工位分布,优先处理倒料口与筛分台。第二周固化硬件:补跨接线、换耗散台垫与容器、给绝缘工位配离子风机并校验平衡电压。第三周写卡与培训:点检卡、分级表、A/B/C判定与恢复流程上墙,操作与质量各自练一次复测与双签。第四周做一次反查演练:随机抽一件已交付零件,要求在30分钟内调出当班静电点检、粉末批号、build层号与首件确认记录,一次通过率目标≥95%。常见误区有四个:把「发了防静电服」当成静电控制完成;湿度只设上限防吸湿、不设下限防积累;只测设备保护地而不测容器与台垫这类实际接触粉体的末端;换滤网、换内衬、换清洗剂后不重测表面电阻与衰减时间。这些都可以在点检卡上用强制字段拦住。
总结
静电在3D打印车间里长期是一个「人人都提一句、没人给它一个数值」的变量。把它从PPE清单和温湿度记录里拆出来,定义成泄放路径、表面电阻、静电电位、电荷衰减与湿度下限五组可测量,再把测量结果绑定到工单、粉末批号与build号的放行判据,才算把这条从设计到实物交付的链路补完整。对蓝图三维而言,价值不在于多了几张记录表,而在于当筛分堵网、称量漂移、粉层断续或表面吸尘再次出现时,工程师能先排除一个可核查的公共根因,而不是在四个工段里反复调参数。