
Einleitung: Die technische Variable, die mit „ESD-Kleidung“ abgetan wird
In den Arbeitsanweisungen der meisten 3D-Druckwerkstätten erscheint Elektrostatik nur zweimal: als Vorgabe „ESD-Kleidung tragen“ in der Arbeitsschutzunterweisung und als „Trockenreinigung verboten“ in der Staubreinigungsrichtlinie. Die tatsächlich schwer beherrschbaren Phänomene stammen jedoch weder von Personen noch von Besen: Dieselbe Ti6Al4V-Pulvercharge zeigt nach dem Sieben Gewichtsschwankungen von 0,3 % bis 0,8 %, rückgewonnenes Pulver bildet Ringe an den Innenwänden von Transportbehältern, vor der Rakelkante entstehen beim Pulverauftrag intermittierende dünne Pulverstreifen, und gereinigte Polymerteile ziehen erneut eine Schicht Feinstaub an. Gemeinsam ist diesen Erscheinungen die Ladungsansammlung des Pulvers beim Sieben, pneumatischen Fördern, Umfüllen und Abwischen. Dennoch verfügen Werkstätten oft weder über eine messbare Kenngröße, einen entscheidbaren Grenzwert noch über Aufzeichnungen, die bis zur Build-Nummer zurückverfolgt werden können. lantu3D betrachtet den Weg von der Zeichnung bis zur Auslieferung als durchgängige Lebenszykluskette. Der elektrostatische Zustand ist darin eine lange fehlende Prozessvariable: Er ist weder Bestandteil einer PSA-Liste noch ein Nebenpunkt der Temperatur- und Feuchtedokumentation, sondern ein Prozesszustand, der eigenständig definiert, gemessen und freigegeben werden muss.
I. Zunächst die Grenzen klären: Schutz von Menschen, Teilen und der hier behandelte Bereich
Ein häufiger Fehler bei der Themenabgrenzung besteht darin, Elektrostatik unmittelbar dem EHS-Thema Staubexplosion zuzuordnen. Beide Bereiche liegen zwar nah beieinander, doch ihr Gegenstand ist grundverschieden. Die EHS-Ebene beantwortet Fragen wie: „Können Beschäftigte Metallpulver einatmen, durch Laserstrahlung verletzt werden oder was geschieht bei einer Staubwolke mit Zündquelle?“ Ihre Ergebnisse sind PSA-Listen, Verriegelungen und Notfallkarten. Die Ebene der Werkstattumgebungssteuerung beantwortet: „Nimmt das Pulver bei 45 % ±5 % relativer Luftfeuchte Feuchtigkeit auf und verdampft diese anschließend im Schmelzbad zu Poren?“ Ihr Ergebnis sind kontinuierliche Temperatur- und Feuchteaufzeichnungen sowie Sperren anhand des Wassergehalts. Die hier behandelte Ebene beantwortet dagegen: „Wurde die zwischen Pulver und Behältern, Sieben, Leitungen und Arbeitsflächen aufgebaute Ladung abgeleitet, und auf welcher Grundlage darf dieser Pulverbehälter in die Maschine?“ Eine einfache Zuordnung lautet: Was sich als „ein gemessener Erdungswiderstand, eine Klassifizierungstabelle für Oberflächenwiderstände, eine Ladungsabbaukurve oder ein Prüfprotokoll je Schicht“ ausdrücken lässt, gehört zur elektrostatischen Engineering-Ebene. Auch ihr Feuchtezweck unterscheidet sich von dem in 8582: Dort dient eine obere Feuchtegrenze dem Schutz vor Feuchteaufnahme, hier schafft eine untere Feuchtegrenze einen Ableitpfad für Ladungen. Beide Fenster müssen sich überschneiden, nicht gegenseitig ersetzen.
II. Vier Messpunktarten und entscheidbare Grenzwerte
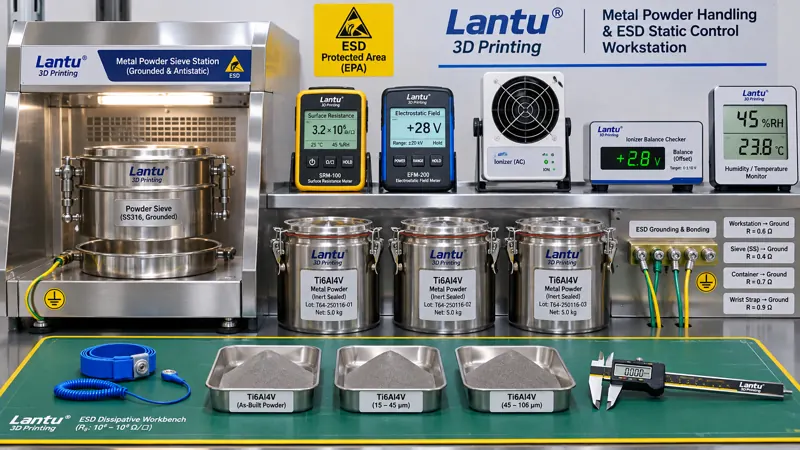
Die erste Kategorie ist der Ableitpfad. Schutzleiter von Anlagen, Siebtische, Transportwagen, Pulverbehälter und Tischmatten müssen in den Potenzialausgleich einbezogen werden. Der Verbindungswiderstand vom gemeinsamen Erdungspunkt zu jedem Endpunkt sollte ≤1 Ω betragen; der Widerstand von ESD-Arbeitsflächen gegen Erde sollte im dissipativen Bereich von 10⁵–10⁹ Ω liegen. Unter 10⁵ Ω müssen die Gefährdung von Personen durch Stromschlag und die Strombegrenzung bewertet werden; über 10⁹ Ω erfolgt die Ableitung zu langsam, was praktisch einem Isolator entspricht. Die Klassifizierungslogik von IEC 61340-5-1 und ANSI/ESD S20.20 kann als Referenz dienen. Es ist nicht erforderlich, das gesamte System unverändert zu übernehmen, jedoch müssen „welcher Punkt gemessen wird, welches Messgerät eingesetzt wird, in welchem Intervall gemessen wird und wie bei Abweichungen vorzugehen ist“ in einer werkstatteigenen Arbeitskarte festgelegt werden. Die zweite Kategorie ist das elektrostatische Potenzial am Arbeitsplatz. Mit einem berührungslosen elektrostatischen Feldmessgerät werden vier Positionen erfasst: Umfüllöffnung, oberhalb des Siebs, Wägefläche und Innenseite der Tür der Pulverauftragskammer. Im Umfeld empfindlicher Waagen und Sensoren werden ≤±100 V empfohlen, an allgemeinen Arbeitsplätzen ≤±500 V. Die Messwerte müssen bei laufender Anlage aufgenommen werden; Nullwerte im Stillstand sind bedeutungslos. Die dritte Kategorie ist der Ladungsabbau. Für Tischmatten, Behälter und Filtermaterialien werden Proben geprüft; die Zeit für den Abbau von ±1000 V auf ±100 V sollte ≤2 s betragen. Alternativ kann die Halbwertszeit dokumentiert und als Basiswert festgeschrieben werden. Neu eingesetzte Kunststoffauskleidungen, neue Filterbeutelchargen und frisch gereinigte Behälter müssen erneut geprüft werden. Die vierte Kategorie ist die Neutralisierung durch die Umgebung. Die relative Luftfeuchte sollte mindestens 40 % RH betragen und mit dem für stabile Bauteilfertigung erforderlichen Bereich von 45 % ±5 % kombiniert werden; als gemeinsames Fenster gelten 45–50 %. Ionisationsgebläse sollten nur eingesetzt werden, wenn isolierende Komponenten unvermeidbar sind; die Offsetspannung muss ≤±35 V und die Abbauzeit ≤2 s betragen. Sie sind in die Prüfungen aufzunehmen und dürfen nicht nach der Installation in Vergessenheit geraten.
III. Vier Wirkungsketten der Elektrostatik auf die Bauteilqualität
Erste Kette, Sieben und Siebverstopfung: Geladene Feinstpartikel haften an den Siebdrähten, die effektive offene Siebfläche sinkt, und der Siebrückstand wird fälschlich als „verklumptes Pulver“ bewertet. Die verfügbare Menge der Rückgewinnungscharge wird dadurch unterschätzt. Zweite Kette, Wägen und Dosieren: Die Pulverladung verändert sich mit Umgebungsfeuchte und Fördergeschwindigkeit. Die Anzeige elektronischer Waagen driftet unregelmäßig um 0,3 % bis 0,8 %, wodurch Mischungsverhältnisse und der Nettoverbrauch je Teil verfälscht werden. In der Folge werden Aktivitätsdaten für Kostenkalkulation und CO₂-Bilanzierung beeinträchtigt. Dritte Kette, Pulverauftrag und Pulverschicht: Geladenes Pulver haftet an der Rakelkante und bildet an den Rändern der Bauplatte dünne Pulverstreifen. Die lokale Schichtdicke schwankt, während nachfolgende Kugelbildung und Bindefehler fälschlich den Laserparametern zugeschrieben werden. Vierte Kette, Oberflächen und Sauberkeit: Polymerteile und gereinigte Metallteile ziehen verstärkt Partikel an; Nachprüfungen der Sauberkeit interner Kanäle scheitern, und die Haftung vor dem Strahlen oder Beschichten schwankt. Allen vier Ketten ist gemeinsam, dass die sichtbaren Symptome den Bereichen Sieben, Dosieren, Fertigung und Nachbearbeitung zugeordnet werden, die Ursache jedoch dieselbe ist. Ohne prozessübergreifende elektrostatische Aufzeichnungen kann die Werkstatt lediglich Abschnitt für Abschnitt Parameter nachregeln.
IV. Technische Maßnahmen: Ableitung zuerst, Neutralisierung als Absicherung
Die Reihenfolge der Maßnahmen darf nicht umgekehrt werden. Zuerst sind leitfähige Pfade herzustellen: Metallbehälter, Siebmaschinen, Transportwagen und Rohrleitungsflansche werden über Brücken verbunden und an einem einzigen Punkt geerdet. Ein aufgesprühtes Antistatikmittel darf niemals eine Überbrückungsleitung ersetzen. Arbeitsflächen und Fußböden müssen aus dissipativen Materialien bestehen und in die Klassifizierungstabelle aufgenommen werden. Isolierende Kunststoffpaletten dürfen nur für kurzzeitige Zwischenlagerung verwendet werden und benötigen eine Ionisationsneutralisierung. Anschließend werden Behälter und Betriebsmittel nach Material klassifiziert: Behälter, Auskleidungen, Schaufeln und Siebrahmen werden nach Oberflächenwiderstand in leitfähig, dissipativ und isolierend eingeteilt. Materialien der Isolator-Kategorie dürfen nicht unmittelbar mit Pulver in Kontakt kommen, das in die Anlage eingebracht werden soll. Bei jeder neuen Beschaffungscharge sind Oberflächenwiderstände stichprobenartig zu prüfen und Referenzproben aufzubewahren. Drittens folgen Feuchte- und Prozessverriegelungen: Bei einer Luftfeuchte unter 40 % RH werden Sieben und Umfüllen ausgesetzt. Erst nach Wiederherstellung des gemeinsamen Fensters und erneuter Potenzialmessung darf der Prozess fortgesetzt werden. Der Zeitstempel des Ereignisses wird mit dem Arbeitsauftrag der Schicht und der Build-Nummer verknüpft. Erst an vierter Stelle kommen aktive Neutralisierungseinrichtungen wie Ionisationsgebläse oder Entladestäbe zum Einsatz, und nur an Arbeitsplätzen, an denen das Material nicht geändert werden kann. Besonders wichtig: Das Abblasen von Pulver mit Druckluft ist sowohl ein Staubexplosionsrisiko als auch ein stark ladungserzeugender Prozess und darf unter keinen Umständen zur Pulverreinigung eingesetzt werden.
V. Prüfprotokoll je Schicht und A/B/C-Freigabe
Empfohlen wird eine Prüfkarte mit sechs Feldern: gemessene Luftfeuchte der Schicht und Nummer des Datenloggers, maximaler elektrostatischer Potenzialwert an vier Arbeitsplätzen, Stichprobenmesspunkte und Messwerte der Potenzialausgleichsverbindungen, Offsetspannung des Ionisationsgebläses, bei Sieben/Umfüllen/Wägen betroffene Pulverchargen und Build-Nummern sowie Prüfer und Gegenprüfer. Die Bewertung erfolgt in drei Zuständen: Zustand A bedeutet, dass alle sechs Punkte innerhalb der Grenzwerte liegen und der Einsatz in der Maschine zulässig ist. Zustand B bedeutet eine geringfügige Einzelabweichung, etwa ein Potenzial zwischen ±500 V und ±1000 V oder eine Abbauzeit von 2–4 s. Die Freigabe ist nach verdoppelter Nachprüfung und Bestätigung durch ein Standard-Erstmuster zulässig; die Charge ist jedoch separat zu kennzeichnen. Zustand C liegt bei unterbrochener Erdung, Luftfeuchte unter 40 % RH, Potenzialen über ±1000 V oder Abbauzeiten über 4 s vor. Der Maschineneinsatz wird unmittelbar gesperrt. Für alle Builds, bei denen seit dem letzten konformen Prüfpunkt bereits Pulver aufgetragen wurde, sind Pulverschichtbilder, Wägeaufzeichnungen und Ergebnisse der gemeinsam gefertigten Prüfproben rückwirkend zu überprüfen. Ohne konforme Nachweise darf keine Sonderfreigabe erfolgen. Bei Wiederaufnahme müssen Erdung und Potenzial erneut gemessen, ein Erstmuster hergestellt sowie Prozess- und Qualitätsverantwortliche zur Freigabe unterzeichnen. Es reicht nicht aus, lediglich einen nachträglichen Eintrag zu ergänzen und die Maschine wieder zu starten. Die Aufzeichnungen werden sowohl nach Chargennummer als auch nach Anlagenkennung indexiert, damit für jedes ausgelieferte Teil der elektrostatische Zustand der betreffenden Schicht rückverfolgt werden kann. Zusammen mit Prüflose, Ofenchargenzertifikate und messtechnischer Rückverfolgbarkeit bilden sie ein Auslieferungsnachweispaket und kein separates Parallelsystem.
VI. Umsetzung in 30 Tagen und häufige Fehler
In der ersten Woche wird eine Basislinie erstellt: Alle vier Messpunktarten werden in der gesamten Werkstatt erfasst, Bereiche mit hoher Aufladung kartiert und Umfüllöffnungen sowie Siebtische vorrangig behandelt. In der zweiten Woche wird die Hardware standardisiert: Überbrückungsleitungen werden ergänzt, dissipative Tischmatten und Behälter eingeführt, Isolator-Arbeitsplätze mit Ionisationsgebläsen ausgestattet und deren Offsetspannung geprüft. In der dritten Woche werden Arbeitskarten erstellt und Schulungen durchgeführt: Prüfkarte, Klassifizierungstabelle, A/B/C-Bewertung und Wiederherstellungsablauf werden ausgehängt; Betrieb und Qualität üben jeweils eine Nachprüfung und Doppelunterschrift. In der vierten Woche erfolgt eine Rückverfolgbarkeitsübung: Für ein zufällig ausgewähltes bereits ausgeliefertes Teil müssen innerhalb von 30 Minuten die elektrostatische Prüfung der betreffenden Schicht, Pulvercharge, Build-Schichtnummer und Erstmusterbestätigung bereitgestellt werden. Das Ziel für die Erfolgsquote beim ersten Versuch beträgt ≥95 %. Vier häufige Fehler sind besonders verbreitet: Die Ausgabe von ESD-Kleidung wird mit abgeschlossener elektrostatischer Kontrolle gleichgesetzt; für die Luftfeuchte wird nur eine obere Grenze gegen Feuchteaufnahme, aber keine untere Grenze gegen Ladungsansammlung definiert; es wird nur der Schutzleiter der Anlage gemessen, nicht aber Behälter und Tischmatten als tatsächliche Kontaktpunkte mit dem Pulver; nach Wechsel von Sieben, Auskleidungen oder Reinigungsmitteln werden Oberflächenwiderstand und Abbauzeit nicht erneut geprüft. Diese Fehler lassen sich durch Pflichtfelder in der Prüfkarte verhindern.
Fazit
Elektrostatik war in 3D-Druckwerkstätten lange eine Variable, die jeder kurz erwähnt, für die jedoch niemand einen konkreten Wert festlegt. Erst wenn sie aus PSA-Listen und Temperatur-Feuchte-Aufzeichnungen herausgelöst und als fünf messbare Gruppen – Ableitpfad, Oberflächenwiderstand, elektrostatisches Potenzial, Ladungsabbau und untere Feuchtegrenze – definiert wird, ist eine belastbare Steuerung möglich. Werden die Messergebnisse zudem als Freigabekriterien mit Arbeitsaufträgen, Pulverchargen und Build-Nummern verbunden, wird die Kette von der Konstruktion bis zur Auslieferung geschlossen. Für lantu3D liegt der Nutzen nicht in zusätzlichen Formularen, sondern darin, bei erneut auftretenden Siebverstopfungen, Wägedrift, unterbrochenen Pulverschichten oder Staubanhaftungen zunächst eine überprüfbare gemeinsame Ursache ausschließen zu können, anstatt in vier Prozessschritten wiederholt Parameter anzupassen.
Reichen Sie ein Modell, eine Zeichnung, ein Bild oder schriftliche Notizen ein. Ingenieure prüfen Material, Verfahren, Endbearbeitung und Lieferung basierend auf der tatsächlichen Anwendung.