
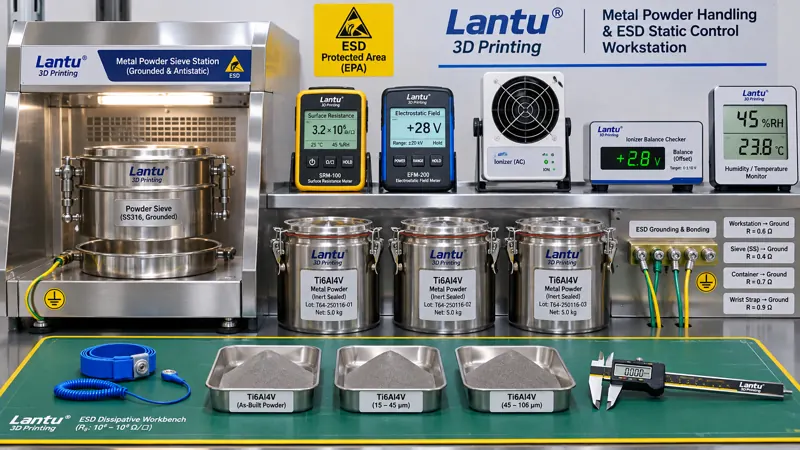
परिचय: वह इंजीनियरिंग चर जिसे अक्सर केवल "एंटी-स्टैटिक कपड़े" कहकर छोड़ दिया जाता है
अधिकांश 3D प्रिंटिंग कार्यशालाओं के कार्य दस्तावेजों में स्थैतिक बिजली केवल दो बार दिखाई देती है: व्यावसायिक स्वास्थ्य प्रशिक्षण में "एंटी-स्टैटिक कपड़े पहनें", और पाउडर सफाई नियमों में "सूखी सफाई निषिद्ध है"। लेकिन साइट पर वास्तव में कठिन समस्याएं न तो लोगों से आती हैं और न ही झाड़ू से—Ti6Al4V पाउडर के उसी बैच में छलनीकरण के बाद वजन मान 0.3% से 0.8% तक भटकता है, पुनर्प्राप्त पाउडर स्थानांतरण कंटेनर की अंदरूनी दीवार पर रिंग बनाता है, पाउडर फैलाते समय रिकोटर के अग्र किनारे पर पतली पाउडर पट्टी असतत दिखती है, और धुले हुए रेज़िन भागों की सतह फिर से महीन धूल आकर्षित करती है। इन घटनाओं का साझा स्रोत छलनीकरण, वायवीय परिवहन, पाउडर डालने और पोंछने के दौरान पाउडर में जमा आवेश है। फिर भी कार्यशालाओं में अक्सर कोई मापनीय मात्रा, कोई निर्णययोग्य सीमा या बिल्ड नंबर तक अनुरेखित रिकॉर्ड मौजूद नहीं होता। ब्लूप्रिंट 3D ड्रॉइंग से भौतिक उत्पाद की डिलीवरी तक को जीवनचक्र श्रृंखला के रूप में प्रबंधित करता है; स्थैतिक स्थिति इस श्रृंखला का लंबे समय से अनुपस्थित प्रक्रिया चर है। यह न तो केवल व्यक्तिगत सुरक्षा उपकरणों की सूची है, न ही तापमान-आर्द्रता रिकॉर्ड का परिशिष्ट, बल्कि स्वतंत्र रूप से परिभाषित, मापा और रिलीज़ किया जाने वाला प्रक्रिया-स्थिति तत्व है।
एक, पहले सीमाएं स्पष्ट करें: व्यक्ति की सुरक्षा, भाग की सुरक्षा और इस स्तर का कार्य
विषय निर्धारित करते समय सबसे सामान्य गलती स्थैतिक बिजली को सीधे EHS की धूल-विस्फोट रोकथाम के अंतर्गत रख देना है। तीनों विषय निकट हैं, पर इनके मुख्य प्रश्न अलग हैं। EHS स्तर पूछता है, "क्या ऑपरेटर धातु पाउडर सांस के साथ ले सकता है, क्या लेज़र से जल सकता है, और धूल बादल को प्रज्वलन स्रोत मिलने पर क्या होगा?" इसका परिणाम PPE सूची, इंटरलॉक और आपातकालीन प्रतिक्रिया कार्ड होते हैं। कार्यशाला पर्यावरण नियंत्रण स्तर पूछता है, "45%±5% सापेक्ष आर्द्रता पर क्या पाउडर नमी सोखेगा और फिर मेल्ट पूल में वाष्पित होकर छिद्र बनाएगा?" इसका परिणाम तापमान-आर्द्रता का सतत रिकॉर्ड और नमी-अंश प्रवेश नियंत्रण है। यहां का प्रश्न है: "क्या पाउडर तथा कंटेनर, स्क्रीन, पाइपलाइन और कार्य-सतह के बीच जमा आवेश का निर्वहन हुआ है, और किस आधार पर इस पाउडर कंटेनर को मशीन पर उपयोग की अनुमति दी जा सकती है?" स्तर पहचानने का सरल नियम है: जिसे "मापा गया ग्राउंडिंग प्रतिरोध, सतह प्रतिरोध वर्गीकरण तालिका, आवेश क्षय वक्र और शिफ्ट-वार जांच रजिस्टर" में दर्ज किया जा सके, वह स्थैतिक इंजीनियरिंग स्तर का विषय है। इसका उद्देश्य 8582 में वर्णित आर्द्रता नियंत्रण से भी अलग है—वहां ऊपरी आर्द्रता सीमा नमी अवशोषण रोकने के लिए है, जबकि यहां निचली सीमा आवेश निर्वहन मार्ग उपलब्ध कराने के लिए है। दोनों खिड़कियों का प्रतिच्छेद लेना चाहिए, एक को दूसरे का विकल्प नहीं मानना चाहिए।
दो, चार प्रकार के मापन बिंदु और निर्णययोग्य सीमाएं
पहला प्रकार निर्वहन पथ है। उपकरण सुरक्षात्मक ग्राउंड, छलनी स्टेशन, स्थानांतरण ट्रॉली, पाउडर कंटेनर और टेबल मैट का समविभव बंधन होना चाहिए। सामान्य ग्राउंडिंग बिंदु से प्रत्येक अंतिम बिंदु तक संपर्क प्रतिरोध ≤1 Ω रखने की सिफारिश है। एंटी-स्टैटिक कार्य-सतह का ग्राउंड तक प्रतिरोध 10⁵–10⁹ Ω के विसरणशील क्षेत्र में नियंत्रित होना चाहिए; 10⁵ Ω से कम होने पर कर्मियों को विद्युत झटका और धारा-सीमितकरण का आकलन आवश्यक है, जबकि 10⁹ Ω से अधिक पर निर्वहन अत्यधिक धीमा होगा और सतह प्रभावी रूप से इन्सुलेटर बन जाएगी। IEC 61340-5-1 और ANSI/ESD S20.20 के वर्गीकरण सिद्धांतों का संदर्भ पर्याप्त है; पूरी प्रणाली की हूबहू नकल आवश्यक नहीं, लेकिन "कौन-सा बिंदु मापना है, किस मीटर से, कितनी आवृत्ति पर और सीमा से बाहर होने पर क्या करना है" इसे कार्यशाला के अपने कार्य कार्ड में लिखना अनिवार्य है। दूसरा प्रकार कार्यस्थल स्थैतिक विभव है। गैर-संपर्क इलेक्ट्रोस्टैटिक फील्ड मीटर से पाउडर डालने के मुहाने, स्क्रीन के ऊपर, वजन मापने की सतह और पाउडर-बेड कक्ष के दरवाजे की भीतरी ओर चार स्थानों पर मापन करें। संवेदनशील इलेक्ट्रॉनिक तराजू और सेंसर के आसपास ≤±100 V तथा सामान्य कार्यस्थलों पर ≤±500 V की सिफारिश है। रीडिंग उपकरण के संचालन के दौरान लेनी चाहिए; बंद अवस्था में शून्य रीडिंग अर्थहीन है। तीसरा प्रकार आवेश क्षय है। टेबल मैट, कंटेनर और फिल्टर सामग्री के नमूनों में ±1000 V से ±100 V तक क्षय समय ≤2 s रखने की सिफारिश है, अथवा अर्ध-क्षय समय दर्ज कर आधाररेखा निर्धारित करें। नए प्लास्टिक लाइनर, नए बैच के फिल्टर बैग और नए साफ किए गए कंटेनर का पुनः परीक्षण आवश्यक है। चौथा प्रकार पर्यावरणीय न्यूट्रलाइजेशन है। सापेक्ष आर्द्रता को 40% RH की न्यूनतम सीमा से ऊपर रखा जाए और इसे निर्माण स्थिरता की 45%±5% सीमा के साथ मिलाया जाए; संयुक्त संचालन खिड़की 45%–50% होनी चाहिए। आयनाइज़र केवल वहां उपयोग करें जहां इन्सुलेटिंग भागों से बचा नहीं जा सकता। उसका बैलेंस वोल्टेज ≤±35 V और क्षय समय ≤2 s होना चाहिए तथा उसे नियमित जांच में शामिल करना चाहिए, न कि स्थापित कर भूल जाना चाहिए।
तीन, स्थैतिक बिजली द्वारा निर्माण गुणवत्ता को प्रभावित करने वाली चार श्रृंखलाएं
पहली श्रृंखला, छलनीकरण और स्क्रीन जाम: आवेशित महीन पाउडर स्क्रीन तारों से चिपकता है, प्रभावी खुला क्षेत्र घटता है, और स्क्रीन पर बचा पदार्थ गलती से "गांठदार पाउडर" मान लिया जाता है, जिससे पुनर्प्राप्त बैच की उपयोग योग्य मात्रा कम आंकी जाती है। दूसरी श्रृंखला, वजन और मिश्रण: पाउडर का आवेश पर्यावरणीय आर्द्रता और परिवहन गति के साथ बदलता है, जिससे इलेक्ट्रॉनिक तराजू में 0.3%–0.8% का अनियमित विचलन आता है। मिश्रण अनुपात और प्रति भाग शुद्ध खपत विकृत होती है, जिससे लागत कार्ड और कार्बन लेखांकन के गतिविधि डेटा दूषित होते हैं। तीसरी श्रृंखला, पाउडर फैलाव और पाउडर परत: आवेशित पाउडर रिकोटर के अग्र किनारे से चिपकता है और सब्सट्रेट किनारे पर पतली पाउडर पट्टी बनाता है, जिससे स्थानीय पाउडर परत मोटाई बदलती है। बाद में होने वाली बॉलिंग और अपूर्ण संलयन को गलत रूप से लेज़र मापदंडों से जोड़ा जा सकता है। चौथी श्रृंखला, सतह और स्वच्छता: रेज़िन भागों और धुले हुए धातु भागों पर कणों का आकर्षण बढ़ता है, आंतरिक प्रवाह चैनलों की स्वच्छता पुनः जांच में विफलता होती है, और सैंडब्लास्टिंग या कोटिंग से पहले आसंजन में उतार-चढ़ाव आता है। इन चारों श्रृंखलाओं की समानता यह है कि लक्षण छलनीकरण, मापन, निर्माण और पश्च-प्रसंस्करण के चार अलग चरणों से संबंधित लगते हैं, जबकि मूल कारण एक ही है। क्रॉस-प्रोसेस स्थैतिक रिकॉर्ड के बिना साइट पर केवल प्रत्येक चरण के मापदंड बार-बार समायोजित किए जाते हैं।
चार, इंजीनियरिंग नियंत्रण: पहले निर्वहन, फिर न्यूट्रलाइजेशन
नियंत्रण का क्रम उलटा नहीं होना चाहिए। पहले चालक पथ बनाएं: धातु कंटेनर, छलनी मशीन, स्थानांतरण ट्रॉली और पाइपलाइन फ्लैंज को बॉन्ड करें तथा एकल-बिंदु ग्राउंडिंग दें। "एंटी-स्टैटिक एजेंट छिड़क दिया गया है" को बॉन्डिंग तार का विकल्प न मानें। कार्य-सतहों और फर्श के लिए विसरणशील सामग्री चुनें और उन्हें वर्गीकरण तालिका में शामिल करें। इन्सुलेटिंग प्लास्टिक ट्रे केवल अल्पकालिक स्थानांतरण के लिए उपयोग हों और उनके साथ आयन न्यूट्रलाइजेशन अनिवार्य हो। फिर कंटेनर और टूलिंग सामग्री का वर्गीकरण करें: सतह प्रतिरोध के आधार पर कंटेनर, लाइनर, स्कूप और स्क्रीन फ्रेम को चालक, विसरणशील और इन्सुलेटिंग तीन श्रेणियों में बांटें। इन्सुलेटिंग श्रेणी को मशीन पर चढ़ाए जाने वाले पाउडर के प्रत्यक्ष संपर्क में नहीं आना चाहिए। प्रत्येक नए खरीदे गए भाग के आगमन पर सतह प्रतिरोध का नमूना परीक्षण करें और नमूने सुरक्षित रखें। तीसरा, आर्द्रता और प्रक्रिया इंटरलॉक लागू करें: 40% RH से कम आर्द्रता होने पर छलनीकरण और पाउडर डालना रोक दें; संयुक्त संचालन खिड़की में वापस आने और विभव के पुनः परीक्षण के बाद ही कार्य शुरू करें। घटना का टाइमस्टैम्प वर्तमान शिफ्ट के कार्यादेश और बिल्ड नंबर से जोड़ा जाए। चौथा, आयनाइज़र और स्टैटिक एलिमिनेशन बार जैसे सक्रिय न्यूट्रलाइजेशन उपकरण हैं, जिनका उपयोग केवल वहां हो जहां सामग्री बदलना संभव न हो। विशेष रूप से, संपीड़ित हवा से पाउडर उड़ाना धूल-विस्फोट जोखिम भी है और तीव्र आवेश उत्पन्न करने वाली प्रक्रिया भी; इसे किसी भी स्थिति में पाउडर सफाई विधि के रूप में उपयोग नहीं करना चाहिए।
पांच, शिफ्ट-वार जांच रजिस्टर और A/B/C तीन-स्थिति रिलीज़
छह-फील्ड जांच कार्ड स्थापित करने की सिफारिश है: शिफ्ट की वास्तविक आर्द्रता और डेटा-रिकॉर्डर नंबर; चार कार्यस्थलों पर अधिकतम स्थैतिक विभव; समविभव बंधन प्रतिरोध के नमूना बिंदु और मान; आयनाइज़र बैलेंस वोल्टेज; उस शिफ्ट के छलनीकरण, पाउडर डालने और वजन में शामिल पाउडर बैच नंबर तथा बिल्ड नंबर; और जांचकर्ता व समीक्षक के नाम। निर्णय तीन स्थितियों में हो: A स्थिति में सभी छह मद सीमाओं के भीतर हों और मशीन उपयोग की अनुमति हो; B स्थिति में एक मद मामूली सीमा से बाहर हो, जैसे विभव ±500 V से ±1000 V के बीच या क्षय समय 2–4 s हो, तो दोगुने पुनः परीक्षण और प्रथम-भाग मानक नमूने की पुष्टि के बाद रिलीज़ की अनुमति हो, पर बैच को अलग से चिह्नित किया जाए; C स्थिति में ग्राउंडिंग सर्किट खुला हो, आर्द्रता 40% RH से कम हो, विभव ±1000 V से अधिक हो या क्षय समय 4 s से अधिक हो, तो मशीन उपयोग तत्काल रोक दिया जाए। साथ ही पिछले योग्य बिंदु के बाद फैले पाउडर वाले सभी बिल्ड की पाउडर-परत छवियां, वजन रिकॉर्ड और उसी फर्नेस के परीक्षण नमूनों के परिणामों की समीक्षा की जाए। योग्य साक्ष्य के बिना रियायती रिलीज़ नहीं दी जा सकती। बहाली के समय ग्राउंडिंग और विभव का पुनः परीक्षण, प्रथम-भाग का पुनर्निर्माण तथा प्रक्रिया और गुणवत्ता विभागों के दोहरे हस्ताक्षर आवश्यक हैं; केवल रिकॉर्ड जोड़कर मशीन चालू नहीं की जा सकती। रजिस्टर को पाउडर बैच नंबर और उपकरण नंबर के दोहरे सूचकांक से सुरक्षित रखें, ताकि किसी भी वितरित भाग से उस शिफ्ट की स्थैतिक स्थिति तक पीछे जाया जा सके। यह निरीक्षण बैच, फर्नेस प्रमाणपत्र श्रृंखला और मापन अनुरेखण के साथ मिलकर डिलीवरी साक्ष्य पैकेज बनाता है, कोई अलग प्रणाली नहीं।
छह, 30-दिवसीय कार्यान्वयन और सामान्य गलतियां
पहले सप्ताह में आधाररेखा बनाएं: पूरे कार्यशाला में चारों प्रकार के मापन बिंदुओं का एक चक्र पूरा करें, उच्च-आवेश कार्यस्थलों का वितरण मानचित्र बनाएं और पाउडर डालने के मुहाने तथा छलनी स्टेशन को प्राथमिकता दें। दूसरे सप्ताह में हार्डवेयर मानकीकृत करें: बॉन्डिंग तार लगाएं, विसरणशील टेबल मैट और कंटेनर बदलें, इन्सुलेटिंग कार्यस्थलों पर आयनाइज़र लगाएं और बैलेंस वोल्टेज सत्यापित करें। तीसरे सप्ताह में कार्ड और प्रशिक्षण तैयार करें: जांच कार्ड, वर्गीकरण तालिका, A/B/C निर्णय और बहाली प्रक्रिया प्रदर्शित करें; संचालन और गुणवत्ता टीम को अलग-अलग पुनः परीक्षण तथा दोहरे हस्ताक्षर का अभ्यास कराएं। चौथे सप्ताह में एक अनुरेखण अभ्यास करें: किसी पहले से वितरित भाग को यादृच्छिक रूप से चुनें और 30 मिनट के भीतर उसकी शिफ्ट की स्थैतिक जांच, पाउडर बैच नंबर, बिल्ड लेयर नंबर और प्रथम-भाग पुष्टि रिकॉर्ड उपलब्ध कराने की मांग करें। प्रथम प्रयास में सफलता का लक्ष्य ≥95% होना चाहिए। चार सामान्य गलतियां हैं: "एंटी-स्टैटिक कपड़े वितरित कर दिए" को स्थैतिक नियंत्रण पूरा मान लेना; नमी अवशोषण रोकने के लिए केवल आर्द्रता की ऊपरी सीमा रखना और आवेश संचय रोकने के लिए निचली सीमा न रखना; केवल उपकरण सुरक्षात्मक ग्राउंड मापना लेकिन पाउडर के वास्तविक संपर्क वाले कंटेनर और टेबल मैट जैसे अंतिम बिंदुओं को न मापना; तथा फिल्टर स्क्रीन, लाइनर या सफाई एजेंट बदलने के बाद सतह प्रतिरोध और क्षय समय का पुनः परीक्षण न करना। इन सभी को जांच कार्ड के अनिवार्य फील्ड द्वारा रोका जा सकता है।
निष्कर्ष
3D प्रिंटिंग कार्यशालाओं में स्थैतिक बिजली लंबे समय तक ऐसा चर रही है "जिसका उल्लेख हर कोई करता है, पर जिसे कोई संख्यात्मक मान नहीं देता"। इसे PPE सूची और तापमान-आर्द्रता रिकॉर्ड से अलग करके निर्वहन पथ, सतह प्रतिरोध, स्थैतिक विभव, आवेश क्षय और न्यूनतम आर्द्रता की पांच मापनीय श्रेणियों के रूप में परिभाषित करना चाहिए। फिर मापन परिणामों को कार्यादेश, पाउडर बैच नंबर और बिल्ड नंबर की रिलीज़ कसौटी से जोड़ना चाहिए। तभी डिजाइन से वास्तविक उत्पाद डिलीवरी तक की श्रृंखला पूर्ण होती है। ब्लूप्रिंट 3D के लिए मूल्य कुछ अतिरिक्त रिकॉर्ड फॉर्म में नहीं है; मूल्य यह है कि जब छलनी जाम, वजन विचलन, पाउडर परत असततता या सतह पर धूल चिपकना फिर से हो, तो इंजीनियर पहले एक सत्यापनीय साझा मूल कारण को बाहर कर सकें, बजाय चार अलग-अलग प्रक्रिया चरणों में बार-बार मापदंड समायोजित करने के।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।