
บทนำ: ตัวแปรทางวิศวกรรมที่มักถูกสรุปจบด้วยคำว่า “ชุดป้องกันไฟฟ้าสถิต”
ในเอกสารปฏิบัติงานของเวิร์กช็อปการพิมพ์ 3 มิติส่วนใหญ่ ไฟฟ้าสถิตมักปรากฏเพียงสองครั้ง: “สวมชุดป้องกันไฟฟ้าสถิต” ในการอบรมอาชีวอนามัย และ “ห้ามกวาดแห้ง” ในข้อกำหนดการทำความสะอาดผงฝุ่น แต่ปรากฏการณ์ที่จัดการได้ยากจริงในหน้างานไม่ได้เกิดจากคนหรือไม้กวาด—ผง Ti6Al4V ล็อตเดียวกันมีค่าน้ำหนักหลังการร่อนไหล 0.3% ถึง 0.8%, ผงรีไซเคิลเกิดการเกาะเป็นวงบนผนังถังถ่ายโอน, ขอบหน้าของใบปาดผงเกิดแถบผงบางแบบไม่ต่อเนื่องระหว่างการปูผง, และชิ้นงานเรซินดูดจับฝุ่นละเอียดอีกชั้นหลังการล้าง ปรากฏการณ์เหล่านี้มีต้นน้ำร่วมกันคือประจุที่สะสมในผงระหว่างการร่อน การลำเลียงด้วยลม การเท และการเช็ดถู ขณะที่เวิร์กช็อปมักไม่มีค่าที่วัดได้ ไม่มีเกณฑ์ตัดสิน และไม่มีบันทึกที่ย้อนกลับถึงหมายเลข build ได้ lantu3D บริหารการส่งมอบตั้งแต่แบบจนถึงชิ้นงานจริงเป็นห่วงโซ่ตลอดวงจรชีวิต สถานะไฟฟ้าสถิตจึงเป็นตัวแปรกระบวนการที่ขาดหายไปมายาวนานในห่วงโซ่นี้: ไม่ใช่ทั้งรายการอุปกรณ์ป้องกันส่วนบุคคล และไม่ใช่หัวข้อประกอบของบันทึกอุณหภูมิ/ความชื้น แต่เป็นสถานะกระบวนการที่ต้องนิยาม วัด และอนุมัติแยกต่างหาก
1. กำหนดขอบเขตให้ชัด: การปกป้องคน การปกป้องชิ้นงาน และสิ่งที่ระดับนี้ดูแล
ข้อผิดพลาดที่พบบ่อยที่สุดเมื่อเลือกหัวข้อนี้ คือการจัดไฟฟ้าสถิตรวมเข้าไว้กับการป้องกันการระเบิดจากฝุ่นของ EHS ทั้งสามเรื่องอยู่ใกล้เคียงกันจริง แต่มีประธานของคำถามต่างกันโดยสิ้นเชิง ระดับ EHS ตอบคำถามว่า “ผู้ปฏิบัติงานจะสูดดมผงโลหะหรือไม่ จะถูกเลเซอร์เผาไหม้หรือไม่ และจะทำอย่างไรเมื่อเมฆฝุ่นพบแหล่งจุดติดไฟ” โดยมีผลลัพธ์เป็นรายการ PPE ระบบอินเตอร์ล็อก และบัตรขั้นตอนฉุกเฉิน; ระดับการควบคุมสภาพแวดล้อมของเวิร์กช็อปตอบว่า “ที่ความชื้นสัมพัทธ์ 45%±5% ผงจะดูดความชื้นจนระเหยเป็นรูพรุนในบ่อหลอมเหลวหรือไม่” โดยมีผลลัพธ์เป็นบันทึกอุณหภูมิ/ความชื้นต่อเนื่องและเกณฑ์การควบคุมปริมาณน้ำ; ส่วนระดับนี้ตอบว่า “ประจุที่สะสมระหว่างผงกับภาชนะ ตะแกรง ท่อ และโต๊ะทำงาน ถูกระบายออกแล้วหรือไม่ และอะไรคือหลักฐานที่อนุญาตให้นำผงถังนี้ขึ้นเครื่อง” หลักง่าย ๆ ในการแบ่งระดับคือ หากสามารถระบุเป็น “ค่าความต้านทานการต่อลงดินที่วัดจริงหนึ่งค่า ตารางจัดระดับความต้านทานผิวหน้าหนึ่งชุด เส้นโค้งการสลายประจุหนึ่งเส้น และสมุดตรวจประจำกะหนึ่งฉบับ” ได้ นั่นคือระดับวิศวกรรมไฟฟ้าสถิต วัตถุประสงค์ด้านความชื้นยังต่างจากมาตรฐาน 8582 ด้วย—ขีดจำกัดบนของความชื้นในมาตรฐานนั้นมีไว้ป้องกันการดูดความชื้น ส่วนขีดจำกัดล่างในที่นี้มีไว้สร้างทางระบายประจุ ทั้งสองช่วงต้องใช้จุดตัดร่วมกัน ไม่ใช่ใช้แทนกัน
2. จุดวัดสี่ประเภทและเกณฑ์ที่ตัดสินได้
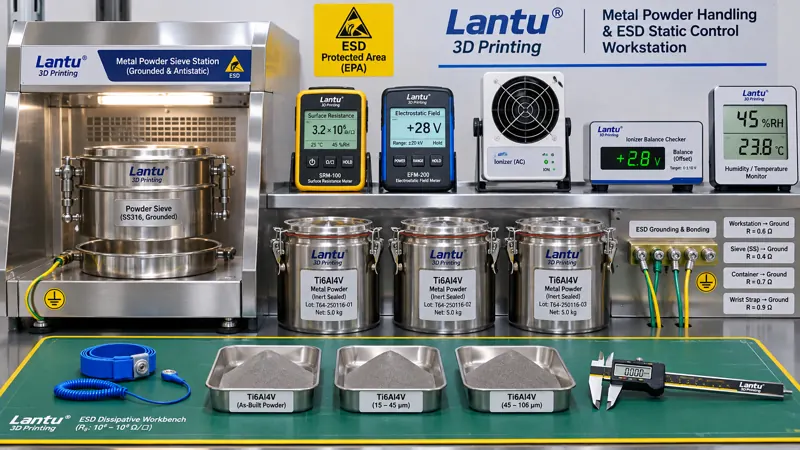
ประเภทแรกคือเส้นทางการระบายประจุ สายดินป้องกันของอุปกรณ์ โต๊ะร่อน รถเข็นถ่ายโอน ภาชนะบรรจุผง และแผ่นรองโต๊ะต้องเชื่อมต่อให้มีศักย์เท่ากัน โดยแนะนำให้ความต้านทานการเชื่อมต่อจากจุดต่อลงดินร่วมไปยังปลายทางแต่ละจุด ≤1 Ω และควบคุมความต้านทานลงดินของพื้นผิวทำงานป้องกันไฟฟ้าสถิตให้อยู่ในช่วงสลายประจุ 10⁵–10⁹ Ω; หากต่ำกว่า 10⁵ Ω ต้องประเมินความเสี่ยงไฟฟ้าช็อตต่อบุคลากรและการจำกัดกระแส ขณะที่สูงกว่า 10⁹ Ω การระบายประจุจะช้าเกินไปและเทียบเท่ากับฉนวน อ้างอิงแนวทางการจัดระดับของ IEC 61340-5-1 และ ANSI/ESD S20.20 ได้ โดยไม่จำเป็นต้องคัดลอกทั้งระบบ แต่ต้องเขียนเป็นบัตรปฏิบัติงานของเวิร์กช็อปให้ชัดว่า “วัดจุดใด ใช้เครื่องมือใด วัดบ่อยเพียงใด และทำอย่างไรเมื่อค่าเกินเกณฑ์” ประเภทที่สองคือศักย์ไฟฟ้าสถิตของสถานีงาน ใช้เครื่องวัดสนามไฟฟ้าสถิตแบบไม่สัมผัสวัดที่ปากเทผง เหนือตะแกรง บนโต๊ะชั่ง และด้านในของประตูห้องปูผง โดยแนะนำให้บริเวณรอบเครื่องชั่งอิเล็กทรอนิกส์และเซนเซอร์ที่ไวต่อสัญญาณมีค่า ≤±100 V และสถานีงานทั่วไป ≤±500 V ต้องอ่านค่าในสภาวะที่อุปกรณ์ทำงาน เนื่องจากค่าเป็นศูนย์ขณะหยุดเครื่องไม่มีความหมาย ประเภทที่สามคือการสลายประจุ สำหรับแผ่นรองโต๊ะ ภาชนะ และวัสดุกรองที่สุ่มตัวอย่าง แนะนำให้เวลาสลายจาก ±1000 V ลงถึง ±100 V ≤2 วินาที หรือบันทึกค่าครึ่งชีวิตและตรึงเป็นค่าอ้างอิง ต้องวัดซ้ำเมื่อเปลี่ยนแผ่นบุพลาสติกใหม่ ถุงกรองล็อตใหม่ หรือภาชนะที่เพิ่งล้าง ประเภทที่สี่คือการทำให้ประจุในสภาพแวดล้อมเป็นกลาง ควรรักษาความชื้นสัมพัทธ์ขั้นต่ำที่ 40% และใช้จุดตัดร่วมกับช่วง 45%±5% เพื่อความเสถียรของการขึ้นรูป โดยกำหนดช่วงปฏิบัติงานเป็น 45%–50%; ใช้พัดลมไอออนเฉพาะในจุดที่หลีกเลี่ยงชิ้นส่วนฉนวนไม่ได้ โดยแรงดันสมดุลต้อง ≤±35 V เวลาสลายประจุ ≤2 วินาที และต้องรวมอยู่ในการตรวจประจำ ไม่ใช่ติดตั้งแล้วละเลย
3. สี่ห่วงโซ่ที่ไฟฟ้าสถิตส่งผลต่อคุณภาพการขึ้นรูป
ห่วงโซ่แรก การร่อนและตะแกรงอุดตัน: ผงละเอียดที่มีประจุเกาะติดกับเส้นลวดตะแกรง ทำให้พื้นที่ช่องเปิดที่มีผลลดลง วัสดุค้างตะแกรงถูกวินิจฉัยผิดว่าเป็น “ผงจับก้อน” และปริมาณผงรีไซเคิลที่ใช้ได้ถูกประเมินต่ำเกินจริง ห่วงโซ่ที่สอง การชั่งและการผสม: ปริมาณประจุของผงเปลี่ยนแปลงตามความชื้นแวดล้อมและความเร็วการลำเลียง ทำให้ค่าบนเครื่องชั่งอิเล็กทรอนิกส์แกว่งอย่างไร้รูปแบบ 0.3%–0.8% สัดส่วนการผสมและปริมาณการใช้สุทธิต่อชิ้นจึงคลาดเคลื่อน ส่งผลให้ข้อมูลกิจกรรมในบัตรต้นทุนและการคำนวณคาร์บอนปนเปื้อน ห่วงโซ่ที่สาม การปูผงและชั้นผง: ผงที่มีประจุเกาะที่ขอบหน้าของใบปาด และก่อแถบผงบางตามขอบแผ่นฐาน ทำให้ความหนาเฉพาะที่ของชั้นผงผันผวน จนการวิเคราะห์สาเหตุของการเกิดทรงกลมและการหลอมไม่ประสานถูกชี้ผิดไปยังพารามิเตอร์เลเซอร์ ห่วงโซ่ที่สี่ พื้นผิวและความสะอาด: ชิ้นงานเรซินและชิ้นส่วนโลหะหลังล้างดูดจับสิ่งปนเปื้อนมากขึ้น การตรวจซ้ำความสะอาดของช่องทางไหลภายในไม่ผ่าน และแรงยึดเกาะก่อนพ่นทรายหรือเคลือบผิวผันผวน จุดร่วมของทั้งสี่ห่วงโซ่คือ ปรากฏการณ์ดูเหมือนอยู่ในสี่ขั้นตอน ได้แก่ การร่อน การวัดปริมาณ การขึ้นรูป และการทำหลังการผลิต แต่ต้นเหตุอยู่ที่เดียวกัน หากไม่มีบันทึกไฟฟ้าสถิตที่เชื่อมข้ามกระบวนการ หน้างานจะทำได้เพียงปรับพารามิเตอร์ทีละขั้นตอน
4. การควบคุมทางวิศวกรรม: ระบายประจุก่อน ทำให้เป็นกลางเป็นมาตรการเสริม
ลำดับการควบคุมต้องไม่สลับกัน เริ่มจากสร้างเส้นทางนำไฟฟ้า: เชื่อมต่อภาชนะโลหะ เครื่องร่อน รถเข็นถ่ายโอน และหน้าแปลนท่อแบบบอนดิง แล้วต่อลงดินที่จุดเดียว ห้ามใช้ “การพ่นสารป้องกันไฟฟ้าสถิต” แทนสายบอนดิง; เลือกวัสดุสลายประจุสำหรับโต๊ะและพื้น แล้วบรรจุในตารางจัดระดับ ถาดพลาสติกฉนวนให้ใช้เฉพาะการหมุนเวียนระยะสั้นและต้องมีการทำให้เป็นกลางด้วยไอออน ต่อมาคือการจัดระดับวัสดุของภาชนะและอุปกรณ์: แบ่งภาชนะ แผ่นบุ พลั่ว ตลอดจนกรอบตะแกรงเป็นสามระดับ ได้แก่ นำไฟฟ้า สลายประจุ และฉนวน ตามความต้านทานผิวหน้า โดยวัสดุระดับฉนวนห้ามสัมผัสผงที่จะนำขึ้นเครื่องโดยตรง สุ่มตรวจความต้านทานผิวหน้าและเก็บตัวอย่างทุกครั้งที่วัสดุจัดซื้อใหม่เข้ามา ขั้นที่สามคือการอินเตอร์ล็อกความชื้นกับกระบวนการ: เมื่อความชื้นต่ำกว่า 40% RH ให้หยุดการร่อนและการเทผง และเริ่มต่อได้เมื่อกลับเข้าสู่ช่วงร่วมแล้ววัดศักย์ซ้ำ โดยต้องผูกเวลาของเหตุการณ์กับใบสั่งงานและหมายเลข build ของกะนั้น ขั้นสุดท้ายจึงเป็นอุปกรณ์ทำให้เป็นกลางเชิงรุก เช่น พัดลมไอออนหรือแท่งกำจัดไฟฟ้าสถิต และให้ใช้เฉพาะสถานีที่ไม่สามารถเปลี่ยนวัสดุได้เท่านั้น ต้องเน้นว่า การใช้ลมอัดเป่าทำความสะอาดผงเป็นทั้งความเสี่ยงการระเบิดของฝุ่นและกระบวนการสร้างประจุอย่างรุนแรง จึงไม่ใช้เป็นวิธีทำความสะอาดผงไม่ว่าในกรณีใด
5. สมุดตรวจประจำกะและการอนุมัติสามสถานะ A/B/C
แนะนำให้จัดทำบัตรตรวจสอบหกช่องข้อมูล: ค่าความชื้นที่วัดจริงของกะและหมายเลขเครื่องบันทึก, ค่าสูงสุดของศักย์ไฟฟ้าสถิตในสี่สถานี, จุดสุ่มตรวจและค่าความต้านทานการเชื่อมต่อศักย์เท่ากัน, แรงดันสมดุลของพัดลมไอออน, ล็อตผงและหมายเลข build ที่เกี่ยวข้องกับการร่อน/เท/ชั่งในกะนั้น, และผู้ตรวจพร้อมผู้ทวนสอบ แบ่งการตัดสินเป็นสามสถานะ: สถานะ A คือทั้งหกรายการอยู่ในเกณฑ์ อนุญาตให้นำขึ้นเครื่อง; สถานะ B คือมีหนึ่งรายการเกินเกณฑ์เล็กน้อย เช่น ศักย์อยู่ระหว่าง ±500 V ถึง ±1000 V หรือเวลาสลายประจุ 2–4 วินาที อนุญาตให้ปล่อยผ่านได้หลังวัดซ้ำเพิ่มเป็นสองเท่าและยืนยันชิ้นงานมาตรฐานชิ้นแรก โดยต้องติดป้ายระบุล็อตดังกล่าวแยกต่างหาก; สถานะ C คือสายดินขาด ความชื้นต่ำกว่า 40% RH ศักย์เกิน ±1000 V หรือเวลาสลายประจุเกิน 4 วินาที ให้ระงับการนำขึ้นเครื่องทันที และตรวจสอบย้อนกลับภาพชั้นผง บันทึกการชั่ง และผลตัวอย่างทดสอบที่สร้างพร้อมชิ้นงานของทุก build ที่ปูผงตั้งแต่จุดผ่านเกณฑ์ล่าสุด โดยห้ามอนุมัติแบบยอมรับความเสี่ยงหากยังไม่มีหลักฐานที่ผ่านเกณฑ์ การกลับมาเดินกระบวนการต้องวัดการต่อลงดินและศักย์ใหม่ ทำชิ้นแรกใหม่ และให้ฝ่ายกระบวนการกับฝ่ายคุณภาพลงนามร่วม ไม่ใช่เพียงเติมบันทึกหนึ่งรายการแล้วเปิดเครื่อง เก็บสมุดตรวจโดยทำดัชนีทั้งตามล็อตและหมายเลขอุปกรณ์ เพื่อให้ชิ้นงานส่งมอบทุกชิ้นตรวจสอบย้อนกลับถึงสถานะไฟฟ้าสถิตของกะได้—ซึ่งรวมกับล็อตตรวจสอบ ห่วงโซ่ใบรับรองเตาหลอม และการสอบกลับค่าการวัด เป็นชุดหลักฐานการส่งมอบเดียวกัน ไม่ใช่ระบบแยกต่างหาก
6. การนำไปใช้ภายใน 30 วันและข้อเข้าใจผิดที่พบบ่อย
สัปดาห์แรกสร้างค่าฐาน: วัดจุดวัดทั้งสี่ประเภททั่วทั้งเวิร์กช็อปหนึ่งรอบ ทำแผนที่การกระจายของสถานีที่มีประจุสูง และจัดการปากเทผงกับโต๊ะร่อนเป็นลำดับแรก สัปดาห์ที่สองปรับปรุงฮาร์ดแวร์: เพิ่มสายบอนดิง เปลี่ยนแผ่นรองโต๊ะและภาชนะเป็นชนิดสลายประจุ ติดตั้งพัดลมไอออนให้สถานีฉนวน และสอบเทียบแรงดันสมดุล สัปดาห์ที่สามจัดทำบัตรและฝึกอบรม: ติดบัตรตรวจ ตารางจัดระดับ เกณฑ์ A/B/C และขั้นตอนการกู้คืนไว้หน้างาน ให้ฝ่ายปฏิบัติการและฝ่ายคุณภาพฝึกการวัดซ้ำและการลงนามร่วมอย่างละหนึ่งครั้ง สัปดาห์ที่สี่ทำการซ้อมตรวจสอบย้อนกลับ: สุ่มชิ้นงานที่ส่งมอบแล้วหนึ่งชิ้น และกำหนดให้ดึงบันทึกตรวจไฟฟ้าสถิตของกะ ล็อตผง หมายเลขชั้นของ build และบันทึกการยืนยันชิ้นแรกได้ภายใน 30 นาที โดยตั้งเป้าอัตราผ่านครั้งแรก ≥95% ข้อเข้าใจผิดที่พบบ่อยมีสี่ข้อ: คิดว่าการแจกชุดป้องกันไฟฟ้าสถิตคือควบคุมไฟฟ้าสถิตเสร็จแล้ว; กำหนดเพียงขีดจำกัดความชื้นสูงสุดเพื่อป้องกันการดูดความชื้น แต่ไม่มีขีดจำกัดต่ำสุดเพื่อป้องกันการสะสมประจุ; วัดเฉพาะสายดินป้องกันของอุปกรณ์ แต่ไม่วัดภาชนะและแผ่นรองโต๊ะซึ่งเป็นปลายทางที่สัมผัสผงจริง; และไม่วัดความต้านทานผิวหน้ากับเวลาสลายประจุซ้ำหลังเปลี่ยนตะแกรง แผ่นบุ หรือสารทำความสะอาด ทั้งหมดนี้สามารถป้องกันได้ด้วยช่องข้อมูลบังคับในบัตรตรวจ
สรุป
ไฟฟ้าสถิตในเวิร์กช็อปการพิมพ์ 3 มิติเป็นตัวแปรที่ “ทุกคนกล่าวถึง แต่ไม่มีใครกำหนดเป็นตัวเลข” มาเป็นเวลานาน การแยกมันออกจากรายการ PPE และบันทึกอุณหภูมิ/ความชื้น กำหนดเป็นห้ากลุ่มที่วัดได้ ได้แก่ เส้นทางระบายประจุ ความต้านทานผิวหน้า ศักย์ไฟฟ้าสถิต การสลายประจุ และขีดจำกัดความชื้นต่ำสุด แล้วผูกผลการวัดเข้ากับเกณฑ์อนุมัติของใบสั่งงาน ล็อตผง และหมายเลข build จึงจะถือว่าเติมเต็มห่วงโซ่ตั้งแต่การออกแบบจนถึงการส่งมอบชิ้นงานจริง สำหรับ lantu3D คุณค่าไม่ได้อยู่ที่การมีแบบฟอร์มบันทึกเพิ่มขึ้นไม่กี่แผ่น แต่อยู่ที่เมื่อเกิดตะแกรงร่อนอุดตัน ค่าชั่งคลาดเคลื่อน ชั้นผงไม่ต่อเนื่อง หรือการดูดฝุ่นบนผิวอีกครั้ง วิศวกรสามารถตัดสาเหตุร่วมที่ตรวจสอบได้ออกไปก่อน แทนที่จะปรับพารามิเตอร์ซ้ำไปมาในสี่กระบวนการ
ส่งโมเดล แบบแปลน รูปภาพ หรือบันทึกเป็นลายลักษณ์อักษร วิศวกรจะตรวจสอบวัสดุ กระบวนการ การตกแต่ง และการส่งมอบตามการใช้งานจริง