
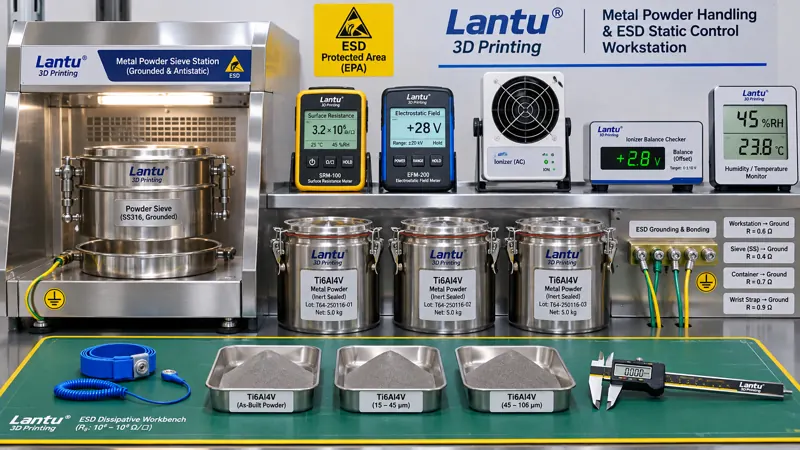
Introdução: a variável de engenharia reduzida à frase «roupa antiestática»
Nos documentos operacionais da maioria das oficinas de impressão 3D, a eletricidade estática aparece apenas duas vezes: em treinamentos de saúde ocupacional, com a instrução «usar roupa antiestática», e nas normas de limpeza de pó, com a proibição de varrição a seco. Porém, os fenômenos realmente difíceis de tratar no chão de fábrica não vêm das pessoas nem das vassouras: o mesmo lote de pó Ti6Al4V apresenta desvios de 0,3% a 0,8% na pesagem após a peneiração; o pó recuperado forma anéis aderidos à parede interna dos recipientes de transporte; uma faixa fina e descontínua de pó surge à frente da lâmina de recoating; e peças de resina voltam a atrair uma camada de poeira fina após a limpeza. A origem comum desses fenômenos é a carga acumulada pelo pó durante a peneiração, o transporte pneumático, o despejo e a limpeza por fricção. Ainda assim, a oficina frequentemente não dispõe de uma única grandeza mensurável, de um limite avaliável ou de um registro rastreável até o número do build. A lantu3D gerencia a entrega, do desenho à peça física, como uma cadeia de ciclo de vida completo. O estado eletrostático é uma variável de processo há muito ausente nessa cadeia: não é uma lista de equipamentos de proteção individual nem um item subordinado ao registro de temperatura e umidade, mas um estado de processo que requer definição, medição e liberação independentes.
I. Delimitar primeiro o escopo: proteger pessoas, proteger peças e o que esta camada controla
O erro mais comum ao abordar o tema é classificar diretamente a eletricidade estática como parte da prevenção de explosões de pó em EHS. Os três temas são de fato adjacentes, mas seus sujeitos são completamente diferentes. A camada de EHS responde: «os operadores podem inalar pó metálico, sofrer queimaduras por laser ou enfrentar uma nuvem de pó diante de uma fonte de ignição?»; seus resultados são listas de EPI, intertravamentos e cartões de resposta a emergências. A camada de controle ambiental da oficina responde: «com umidade relativa de 45%±5%, o pó absorverá umidade e a vaporizará na poça de fusão, formando poros?»; seus resultados são registros contínuos de temperatura e umidade e bloqueios por teor de umidade. Esta camada responde: «as cargas acumuladas entre o pó e os recipientes, peneiras, tubulações e bancadas foram dissipadas? Com base em quê é permitido carregar este recipiente de pó na máquina?» Uma forma simples de identificar a camada é a seguinte: tudo que possa resultar em «um valor medido de resistência de aterramento, uma tabela de classificação de resistência superficial, uma curva de dissipação de carga e um registro de inspeção por turno» pertence à camada de engenharia eletrostática. Seu objetivo de umidade também é diferente daquele da 8582: ali, o limite superior de umidade visa evitar a absorção de água; aqui, o limite inferior cria uma via para dissipação de carga. As duas faixas devem ser sobrepostas, não usadas como substitutas uma da outra.
II. Quatro tipos de pontos de medição e limites avaliáveis
O primeiro tipo é a via de dissipação. O aterramento de proteção do equipamento, a mesa de peneiração, os carros de transporte, os recipientes de pó e os tapetes de bancada devem ter ligação equipotencial. Recomenda-se que a resistência de conexão entre o ponto comum de aterramento e cada extremidade seja ≤1 Ω, enquanto a resistência à terra das superfícies de trabalho antiestáticas deve ser mantida na faixa dissipativa de 10⁵–10⁹ Ω. Abaixo de 10⁵ Ω, deve-se avaliar o risco de choque elétrico e a limitação de corrente; acima de 10⁹ Ω, a dissipação é lenta demais, equivalendo a um isolante. Pode-se adotar a lógica de classificação das normas IEC 61340-5-1 e ANSI/ESD S20.20, sem necessariamente copiar todo o sistema, mas é indispensável registrar no cartão operacional da oficina «qual ponto medir, com qual instrumento, com que frequência e o que fazer em caso de desvio». O segundo tipo é o potencial eletrostático do posto. Deve ser medido com um medidor de campo eletrostático sem contato em quatro posições: bocal de despejo, área acima da peneira, bancada de pesagem e lado interno da porta da câmara de deposição de pó. Recomenda-se ≤±100 V nas proximidades de balanças eletrônicas e sensores sensíveis, e ≤±500 V em postos gerais. As leituras devem ser obtidas com o equipamento em operação; leituras nulas com a máquina parada não têm significado. O terceiro tipo é a dissipação de carga. Para amostras de tapetes de bancada, recipientes e materiais filtrantes, recomenda-se que o tempo de dissipação de ±1000 V para ±100 V seja ≤2 s, ou que seja registrada a meia-vida e congelada uma linha de base. Revestimentos plásticos recém-substituídos, novos lotes de mangas filtrantes e recipientes recém-lavados devem ser medidos novamente. O quarto tipo é a neutralização ambiental: a umidade relativa deve permanecer acima de 40% RH e ser combinada à faixa de 45%±5% para estabilidade de fabricação, resultando em uma janela operacional de 45%–50%. Sopradores ionizantes devem ser usados somente quando componentes isolantes forem inevitáveis, com tensão de balanceamento ≤±35 V e tempo de dissipação ≤2 s, além de serem incluídos nas inspeções periódicas, em vez de instalados e esquecidos.
III. Quatro cadeias pelas quais a eletricidade estática afeta a qualidade de fabricação
A primeira cadeia é peneiração e obstrução de malha: partículas finas carregadas aderem aos fios da peneira, reduzindo a área efetiva de abertura; o material retido é erroneamente classificado como «pó aglomerado», subestimando a quantidade utilizável do lote recuperado. A segunda cadeia é pesagem e dosagem: a carga do pó varia conforme a umidade ambiente e a velocidade de transporte, causando desvios irregulares de 0,3%–0,8% nas leituras da balança eletrônica. Isso distorce as proporções de mistura e o consumo líquido por peça, contaminando os dados de cartões de custo e de inventários de carbono. A terceira cadeia é deposição de pó e camada: o pó carregado adere à borda dianteira da lâmina de recoating e forma faixas finas nas bordas da placa de construção, provocando variações locais na espessura da camada. Defeitos posteriores de esferoidização e falta de fusão podem então ser incorretamente atribuídos a parâmetros do laser. A quarta cadeia é superfície e limpeza: a atração de contaminantes por peças de resina e peças metálicas recém-lavadas aumenta, a reinspeção de limpeza de canais internos falha e a adesão antes de jateamento ou revestimento passa a oscilar. O ponto comum das quatro cadeias é que os sintomas parecem pertencer a peneiração, medição, fabricação e pós-processamento, mas a causa raiz está no mesmo local. Sem registros eletrostáticos transversais aos processos, a equipe só consegue ajustar parâmetros etapa por etapa.
IV. Controle de engenharia: dissipação primeiro, neutralização como contingência
A sequência de controle não pode ser invertida. Primeiro, estabeleça vias condutivas: recipientes metálicos, peneiradoras, carros de transporte e flanges de tubulação devem ser interligados e aterrados em ponto único. É proibido substituir cabos de ligação por «aplicação de agente antiestático». Bancadas e pisos devem ser feitos de materiais dissipativos e incluídos na tabela de classificação; bandejas plásticas isolantes devem ser usadas apenas para transferências de curta duração e obrigatoriamente acompanhadas de neutralização iônica. Em seguida, classifique os materiais de recipientes e ferramentas: com base na resistência superficial, classifique recipientes, revestimentos internos, pás e molduras de peneira em três categorias — condutivos, dissipativos e isolantes. A categoria isolante não pode entrar em contato direto com pó destinado à máquina. Cada lote de itens recém-adquiridos deve passar por amostragem de resistência superficial na entrada, com retenção de amostras. Em terceiro lugar, implemente intertravamentos entre umidade e processo: quando a umidade cair abaixo de 40% RH, interrompa a peneiração e o despejo; somente retome após o retorno à janela combinada e uma nova medição de potencial. O carimbo de data e hora do evento deve ser vinculado à ordem de produção e ao número do build do turno. Somente então devem ser usados dispositivos ativos de neutralização, como sopradores ionizantes e barras eliminadoras de estática, e apenas em postos onde não seja possível alterar o material. É importante enfatizar que soprar pó com ar comprimido é tanto um risco de explosão de poeira quanto um processo de forte eletrização, não devendo ser usado em nenhuma circunstância como método de limpeza de pó.
V. Registro de inspeção por turno e liberação em três estados A/B/C
Recomenda-se estabelecer um cartão de inspeção com seis campos: valor medido de umidade do turno e número do registrador; valor máximo de potencial eletrostático nos quatro postos; pontos amostrados e valores de resistência das ligações equipotenciais; tensão de balanceamento dos sopradores ionizantes; lotes de pó e números de build envolvidos na peneiração, despejo e pesagem do turno; e inspetor e revisor. A decisão é dividida em três estados. No estado A, os seis itens estão dentro dos limites e a operação na máquina é permitida. No estado B, há um único desvio leve — por exemplo, potencial entre ±500 V e ±1000 V ou tempo de dissipação de 2–4 s — e a liberação é permitida após repetição de medição em frequência dobrada e confirmação por uma peça-padrão inicial; o lote deve receber identificação separada. No estado C, há circuito aberto no aterramento, umidade abaixo de 40% RH, potencial acima de ±1000 V ou tempo de dissipação superior a 4 s. Nesse caso, o carregamento na máquina é imediatamente bloqueado, e devem ser revisados, desde o último ponto aprovado, as imagens das camadas de pó de todos os builds já processados, os registros de pesagem e os resultados dos corpos de prova acompanhados de forno. Sem evidência de conformidade, não é permitida liberação por concessão. Para retomar a produção, é obrigatório medir novamente o aterramento e o potencial, refazer a primeira peça e obter dupla assinatura de processo e qualidade; não basta acrescentar um registro e reiniciar a máquina. O registro deve ser armazenado com índices duplos por lote e por número de equipamento, permitindo que qualquer item entregue seja rastreado até o estado eletrostático do turno. Junto com o lote de inspeção, a cadeia de certificados de corrida de forno e a rastreabilidade metrológica, ele compõe o pacote de evidências de entrega, em vez de constituir um sistema separado.
VI. Implementação em 30 dias e erros comuns
Na primeira semana, estabeleça a linha de base: meça os quatro tipos de pontos em toda a oficina, mapeie os postos com alta eletrização e priorize o bocal de despejo e a mesa de peneiração. Na segunda semana, consolide o hardware: instale cabos de ligação, substitua tapetes e recipientes por versões dissipativas, equipe postos isolantes com sopradores ionizantes e calibre a tensão de balanceamento. Na terceira semana, elabore os cartões e realize o treinamento: exponha os cartões de inspeção, a tabela de classificação, os critérios A/B/C e o fluxo de recuperação; operação e qualidade devem praticar separadamente uma nova medição e a dupla assinatura. Na quarta semana, execute um exercício de rastreabilidade: selecione aleatoriamente uma peça já entregue e exija, em 30 minutos, o registro eletrostático do turno, o lote de pó, o número da camada do build e o registro de confirmação da primeira peça. A meta de aprovação na primeira tentativa é ≥95%. Há quatro erros comuns: considerar o controle eletrostático concluído porque foram distribuídas roupas antiestáticas; estabelecer apenas um limite superior de umidade para evitar absorção, sem um limite inferior para evitar acúmulo de carga; medir somente o aterramento de proteção do equipamento, mas não os recipientes e tapetes que efetivamente entram em contato com o pó; e não medir novamente a resistência superficial e o tempo de dissipação após trocar telas filtrantes, revestimentos internos ou produtos de limpeza. Todos esses erros podem ser bloqueados por campos obrigatórios no cartão de inspeção.
Conclusão
Por muito tempo, a eletricidade estática nas oficinas de impressão 3D foi uma variável «mencionada por todos, mas sem um valor definido por ninguém». Separá-la das listas de EPI e dos registros de temperatura e umidade, defini-la por meio de cinco grupos mensuráveis — vias de dissipação, resistência superficial, potencial eletrostático, dissipação de carga e limite inferior de umidade — e vincular os resultados das medições aos critérios de liberação de ordens de produção, lotes de pó e números de build é o que completa essa cadeia entre projeto e entrega física. Para a lantu3D, o valor não está em criar mais alguns formulários, mas em permitir que, quando voltarem a ocorrer obstrução de peneira, desvios de pesagem, descontinuidades na camada de pó ou atração de poeira superficial, os engenheiros possam primeiro excluir uma causa raiz comum e verificável, em vez de reajustar repetidamente parâmetros em quatro processos.
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.